Alliages étain-plomb 60/40, 63/37 et 50/50 : fils, barres et baguettes
Sn60Pb40, Sn63Pb37 et 50/50 selon EN ISO 9453, et l'alliage à l'argent 63Sn35Pb2Ag, directement du fabricant
Les alliages étain-plomb restent le choix technique là où le plomb est autorisé : équipements hors du champ d’application RoHS, applications couvertes par des exemptions, pièces de rechange, électrotechnique, zinguerie. Ils fondent plus bas que les alliages sans plomb, mouillent mieux et sont plus tolérants en soudure manuelle. Dickmann les fabrique en fil fourré, fil plein, barres et baguettes. Pour savoir quand ils peuvent être utilisés, consultez le guide des exemptions RoHS pour le plomb.
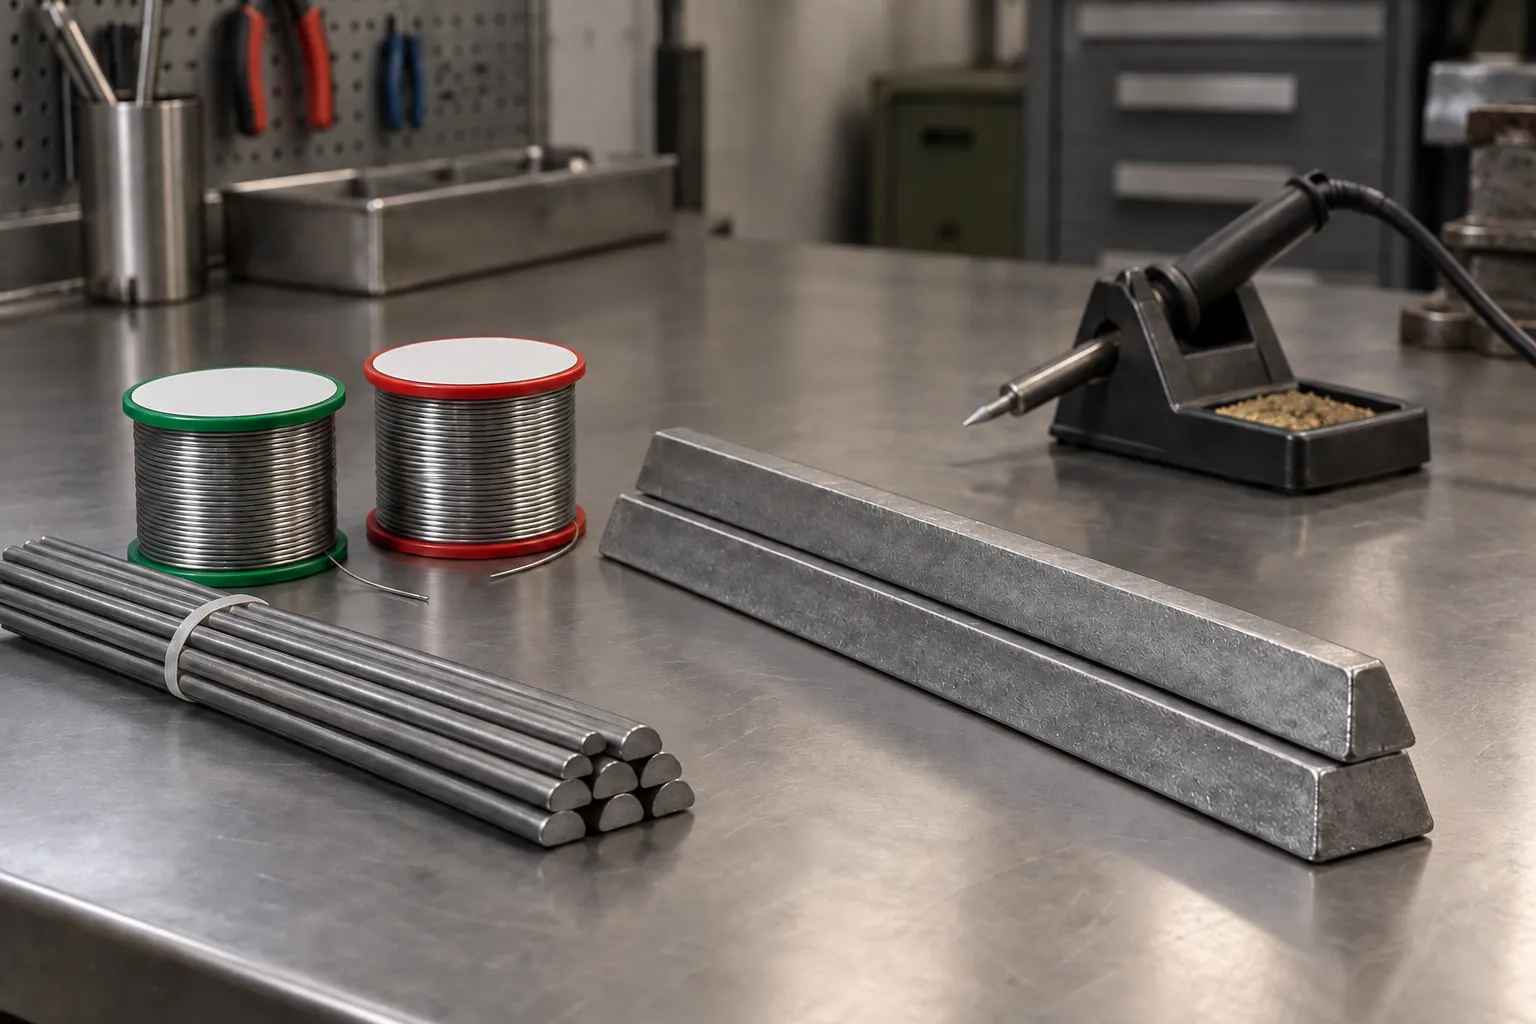
Les alliages étain-plomb de la gamme
Le nombre indique le pourcentage d'étain : un 60/40 contient 60 % d'étain et 40 % de plomb. Les alliages binaires commencent à fondre à 183 °C ; plus l'alliage contient de plomb, plus le liquidus est élevé et plus l'intervalle pâteux est large.
| Alliage | Fusion | Formats | Usage type |
|---|---|---|---|
| Sn63Pb37 | 183 °C (eutectique) | Fil fourré, barres | Électronique autorisée ou exemptée, retouche, soudures rapides sans phase pâteuse |
| 63Sn35Pb2Ag | voir la fiche technique | Barres, fil fourré, pâte | Composants à terminaisons argentées, électronique de précision |
| Sn60Pb40 | 183–190 °C | Fil fourré, fil plein, barres, baguettes | L’alliage étain-plomb le plus répandu : électronique, câblage, étamage |
| Sn60Pb39Cu1 | environ 183–190 °C | Fil fourré | Soudure manuelle : le cuivre réduit l’usure des pannes |
| Sn50Pb50 / Sn50Pb49Cu1 | 183–215 °C | Fil fourré, fil plein, baguettes | Électrotechnique, zinguerie, zinc et tôle |
| Sn40Pb60 | 183–238 °C | Fil fourré | Joints épais, étamages économiques |
Températures selon EN ISO 9453:2020. Les alliages étain-plomb binaires et au cuivre sont fabriqués selon EN ISO 9453:2020 ; le 63Sn35Pb2Ag est une composition Dickmann, dont les données figurent dans la fiche technique. Métaux d'une pureté supérieure à 99,9 % ; certificat d'analyse pour chaque lot.
Comment choisir l’alliage
Pour le choix du flux du fil fourré, consultez le guide de la classification IPC J-STD-004 et celui sur comment choisir le fil fourré.
- Sn63Pb37 pour l’électronique : étant eutectique, il passe de l’état liquide à l’état solide sans phase pâteuse, réduit les soudures froides dues aux mouvements pendant le refroidissement et convient aux composants à pas fin.
- Sn60Pb40 pour l’usage général : soudure manuelle de cartes et de câblages, étamage de conducteurs, bains de soudure à la vague là où le plomb est autorisé.
- 63Sn35Pb2Ag lorsque les composants ont des terminaisons argentées ou en palladium-argent : l'argent de l'alliage en limite la dissolution.
- Sn60Pb39Cu1 pour ceux qui soudent beaucoup à la main et veulent prolonger la durée de vie des pannes.
- Sn50Pb50 et Sn40Pb60 pour les joints épais, l’électrotechnique et la tôle, lorsqu’un large intervalle pâteux est nécessaire pour modeler le cordon.
Formats disponibles
- Fil fourré (autodécapant) avec flux à base de colophane Alfa C et Alfa E (ROL0), Impetol B (ROM1) pour les surfaces difficiles, Dixtra Gel et Dixtra Glico pour les soudures structurelles sur cuivre, laiton et fer.
- Fil plein sans flux, sur demande, pour l’étamage, les robots et l’appoint des creusets.
- Barres Dixtra Electronic en Sn63Pb37, 63Sn35Pb2Ag et Sn60Pb40, sur demande, pour les bains de soudure à la vague, l'étamage au trempé et le HASL.
- Baguettes 50/50 et 60/40 en demi-lune pour la zinguerie, les cercueils en zinc et le brasage à la flamme.
- Pâte à braser no-clean AIM M8 également en alliage au plomb, pour les assemblages CMS là où le plomb est autorisé.
Quand peut-on les utiliser
La directive RoHS limite le plomb à 0,1 % en poids dans les matériaux homogènes des équipements électriques et électroniques. Les alliages étain-plomb restent donc utilisables dans les produits hors du champ d'application de la directive, dans les applications couvertes par des exemptions en vigueur et dans de nombreux usages non électroniques, comme la zinguerie et les cercueils en zinc. Les batteries plomb-acide sont elles aussi hors RoHS, mais elles exigent des alliages dédiés à pureté contrôlée. Pour les équipements électriques, la vérification incombe au fabricant : consultez le guide des exemptions RoHS et le tableau des températures de fusion.
Bains étain-plomb : même composition, même procédé
Pour les barres et le fil plein, seules la composition chimique et l'absence d'oxydes comptent : à alliage égal, le procédé et les produits finis ne changent pas. Si vous travaillez avec un bain étain-plomb d'un autre fournisseur, vous pouvez en faire l'appoint avec les barres Dickmann du même alliage. Avec l'analyse du bain, nous contrôlons le cuivre, le fer et les impuretés et suivons la composition dans le temps.
- Séparez les creusets, les outils et les stocks d’alliages au plomb de ceux des alliages sans plomb.
- Ne faites pas l’appoint d’un bain sans plomb avec des alliages au plomb, ni l’inverse.
- Étiquetez les creusets avec l’alliage utilisé.
Sécurité lors de la mise en œuvre
- Consultez la fiche de données de sécurité de chaque alliage et de chaque flux avant utilisation : nous vous l'envoyons sur demande.
- Aspirez les fumées de soudure à la source : elles proviennent surtout du flux.
- Ne mangez pas, ne buvez pas et ne fumez pas dans la zone de travail, et lavez-vous les mains après avoir manipulé des alliages au plomb.
- Collectez séparément les crasses, les résidus et l’alliage usé : ils peuvent être remis pour récupération.
Questions fréquentes sur les alliages étain-plomb
Demandez un devis pour les alliages étain-plomb
Indiquez-nous l’alliage, le format et la quantité annuelle