Barres de soudure pour la soudure à la vague et l'assemblage THT/PTH
Barres sans plomb et étain-plomb pour creusets de vague et de sélective, en cartons de 25 kg
Les barres Dixtra Electronic servent au remplissage et à l'appoint des creusets des machines de soudure à la vague, où sont brasés les composants traversants (THT) des cartes électroniques. Dickmann les fabrique selon la norme EN ISO 9453:2020 dans les alliages sans plomb les plus utilisés en vague et, pour les usages où le plomb est autorisé, dans les alliages étain-plomb traditionnels. Pour choisir l’alliage, voir aussi les alliages sans plomb.
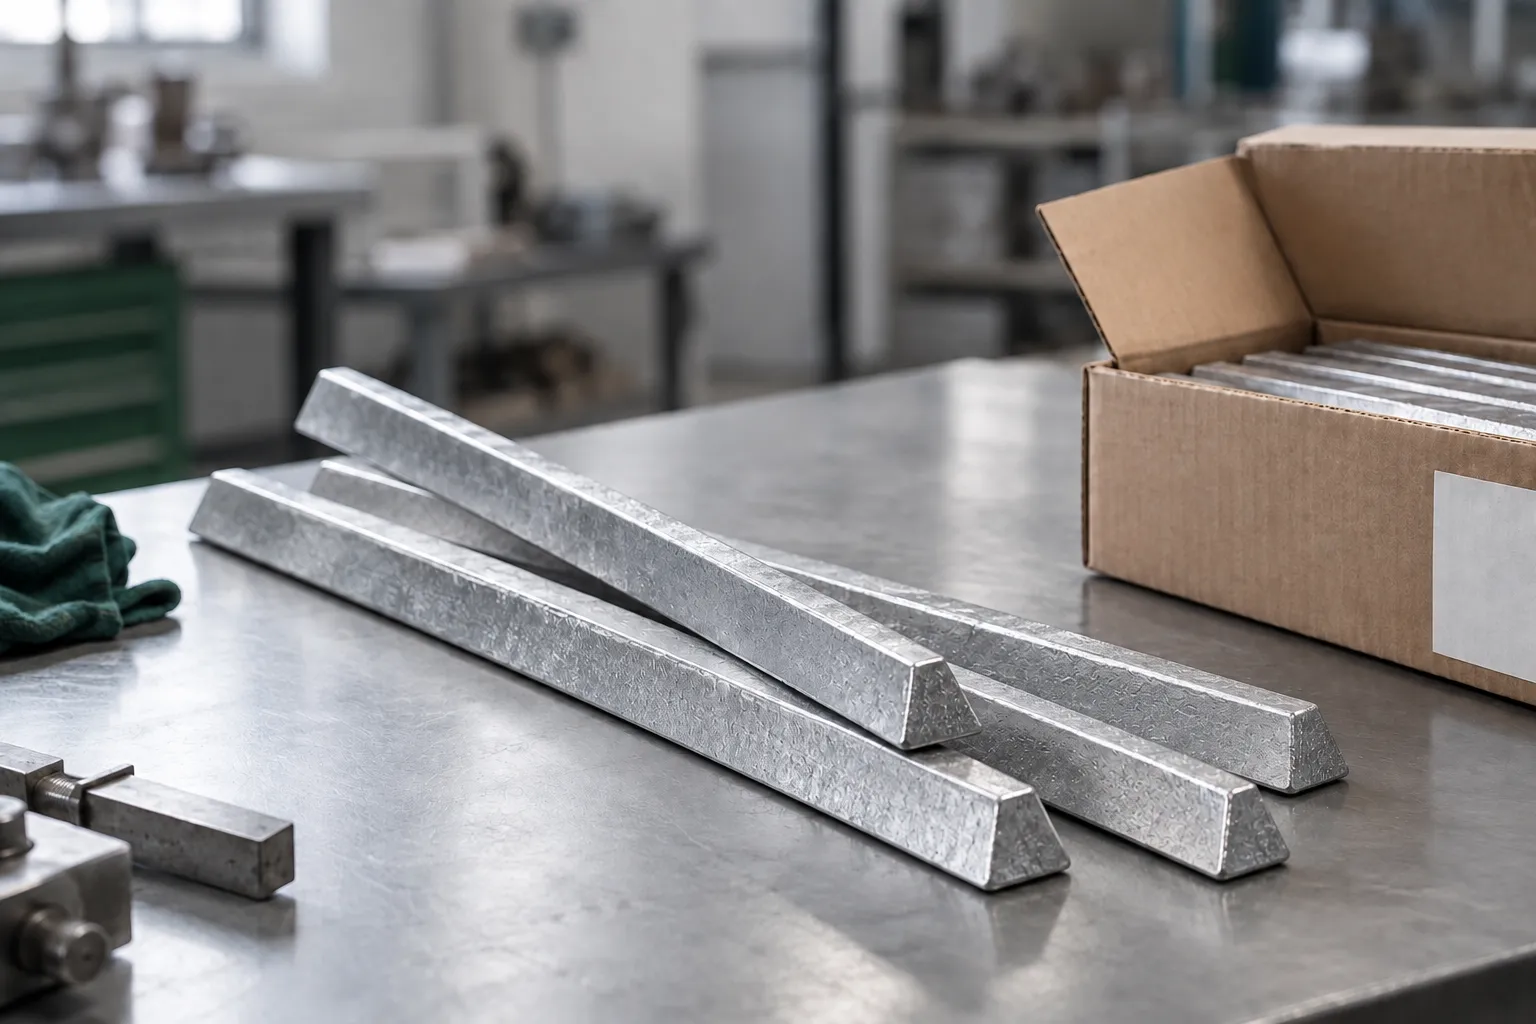
La barre Dixtra Electronic
- Section
- Trapézoïdale, 25 mm à la base et 8 mm au sommet, hauteur 25 mm
- Longueur
- 330 mm à la base, 315 mm au sommet
- Poids
- Environ 1 kg par barre, selon l'alliage
- Marquage
- DIXTRA ELECTRONIC en relief
- Conditionnement
- Cartons de 25 kg
- Commande minimale
- Un carton de 25 kg
- Norme
- EN ISO 9453:2020 (hors 63Sn35Pb2Ag), métaux d'une pureté supérieure à 99,9 %
Chaque lot est accompagné du certificat d'analyse. Les références et alliages figurent aussi dans le catalogue des barres.
Alliages disponibles en barre
Températures de fusion : valeurs types (solidus–liquidus).
| Alliage | Composition | Fusion | Quand le choisir |
|---|---|---|---|
| 99SnCuNiGe (équivalent SN100C) | Sn/Cu0.7/Ni0.05/Ge | 227 °C | Sans argent, moins de crasses et d'érosion du cuivre |
| SAC0307 | Sn99/Ag0.3/Cu0.7 | 217–227 °C | Faible teneur en argent, coût maîtrisé des bains |
| SAC305 | Sn96.5/Ag3/Cu0.5 | 217–220 °C | Lorsque le cahier des charges exige du SAC305 |
| Sn99.3Cu0.7 | Sn99.3/Cu0.7 | 227 °C | Sans argent, le plus économique |
| Sn96.5Ag3.5 | Sn96.5/Ag3.5 | 221 °C | Eutectique, joints brillants |
| 63Sn37Pb | Sn63/Pb37 | 183 °C | Étain-plomb eutectique, là où il est autorisé |
| 60Sn40Pb | Sn60/Pb40 | 183–190 °C | Étain-plomb traditionnel, là où il est autorisé |
| 63Sn35Pb2Ag | Sn63/Pb35/Ag2 | Voir fiche technique | Étain-plomb à l'argent, là où il est autorisé |
Les alliages étain-plomb sont destinés aux usages où le plomb est autorisé : produits exclus du champ d'application de la directive RoHS, applications couvertes par des exemptions en vigueur ou destinées à des marchés hors UE. Le 63Sn35Pb2Ag est un alliage Dickmann non repris dans la norme EN ISO 9453.
Gestion du bain de vague
Avec les alliages sans plomb, le bain de soudure à la vague fonctionne généralement entre 255 et 265 °C avec le SAC305 et le SAC0307, et entre 260 et 270 °C avec le Sn99.3Cu0.7 et le 99SnCuNiGe, qui fondent à 227 °C. La bonne valeur dépend de la carte, du temps de contact et des indications du constructeur de la machine.
En production, le bain dissout le cuivre des pastilles et des pattes des composants et se charge en fer provenant des pièces de la machine. Lorsque le cuivre et le fer dépassent certaines valeurs, l'alliage devient moins fluide et les ponts et pics de soudure augmentent : c'est pourquoi le bain doit être analysé périodiquement et, si nécessaire, dilué ou remplacé.
- Faites l'appoint avec des barres de la même famille d'alliage que le bain : des ajouts fréquents et en petites quantités maintiennent le niveau et la température stables. Lorsque l'analyse montre un cuivre élevé, utilisez la version sans cuivre (Sn99,7Ag0,3 pour le SAC0307, 99SnNiGe pour le 99SnCuNiGe).
- Retirez régulièrement les crasses à la surface du creuset ; l'atmosphère d'azote en réduit la formation.
- Ne mélangez pas des alliages différents : entre alliages sans plomb compatibles, le passage peut se faire par dilution progressive, vérifiée par analyse ; de l'étain-plomb au sans plomb, le creuset doit être entièrement vidé, nettoyé, rincé à l'étain pur et le bain analysé pour le plomb et le fer.
- Faites analyser le bain à intervalles réguliers, en fonction des volumes et des cartes produites.
Pour le fluxage de la carte, voir les flux no-clean à base d’alcool et sans COV ; en soudure sélective, les barres servent au remplissage du creuset et le fil plein à l’appoint automatique.
Analyse du bain et récupération des crasses
Dickmann analyse les bains de soudure de ses clients : il suffit d'envoyer un échantillon d'au moins 250 grammes d'alliage pour recevoir un rapport sur les impuretés avec des recommandations pour les corriger. Les crasses et les autres résidus de production peuvent en revanche être remis pour récupération. Tous les détails sur la page des services d’analyse et de récupération.
THT ou PTH ?
THT (Through-Hole Technology) désigne la technologie de montage des composants traversants ; PTH (Plated Through Hole) désigne le trou métallisé du circuit dans lequel s'insère la patte du composant. En Italie, de nombreux EMS appellent « assemblage PTH » l'assemblage THT. La soudure à la vague brase en un seul passage tous les composants THT d'une carte ; pour les cartes mixtes comportant peu de composants THT, on utilise souvent la soudure sélective. Voir le guide de la soudure sélective et des consommables pour la soudure électronique.
Questions fréquentes sur les barres pour soudure à la vague
Demander un devis pour les barres
Indiquez-nous l'alliage, le nombre de cartons de 25 kg et la consommation annuelle