
Flux liquides et gel pour soudure à la vague, sélective et manuelle
Flux no-clean à base d’alcool, sans COV et gel pour soudure à la vague, sélective et manuelle
Nous fournissons des flux pour le brasage tendre en électronique : liquides no-clean à base d’alcool et sans COV pour la soudure à la vague et sélective, et gels pour le rework et les réparations. Classés selon IPC J-STD-004, avec des résidus non corrosifs.
Pourquoi choisir nos flux
Une qualité professionnelle pour des brasures parfaites
Types et caractéristiques des flux
Caractéristiques techniques pour chaque application
| Type | Activité | Résidus | Application |
|---|---|---|---|
| No-clean (classes L0 ou L1) | Faible | Non corrosifs | Électronique, CMS, normalement sans nettoyage |
| RMA (en général ROL0–ROL1) | Faible | À base de colophane, non corrosifs | Colophane légèrement activée ; nettoyage si le cahier des charges l'exige |
| RA (Rosin Activated, en général ROM1) | Modérée ou élevée | Actifs, à éliminer | Surfaces oxydées, nettoyage nécessaire |
| Hydrosoluble | Très élevée | Solubles dans l’eau | Soudure à la vague, lavage nécessaire |
| Gel/pâte | Variable | Selon le type | Application localisée, manuelle |
La gamme de flux
Les flux du catalogue se répartissent en trois familles : liquides à base d’alcool, liquides sans COV à base d’eau et gels pour application localisée.
| Produit | Famille | Caractéristiques | Usage type |
|---|---|---|---|
| NC264-5 | No-clean à base d’alcool | Large fenêtre de procédé, résidus minimes ; efficace avec 99SnCuNiGe et les alliages SAC | Soudure à la vague sans plomb et Sn-Pb |
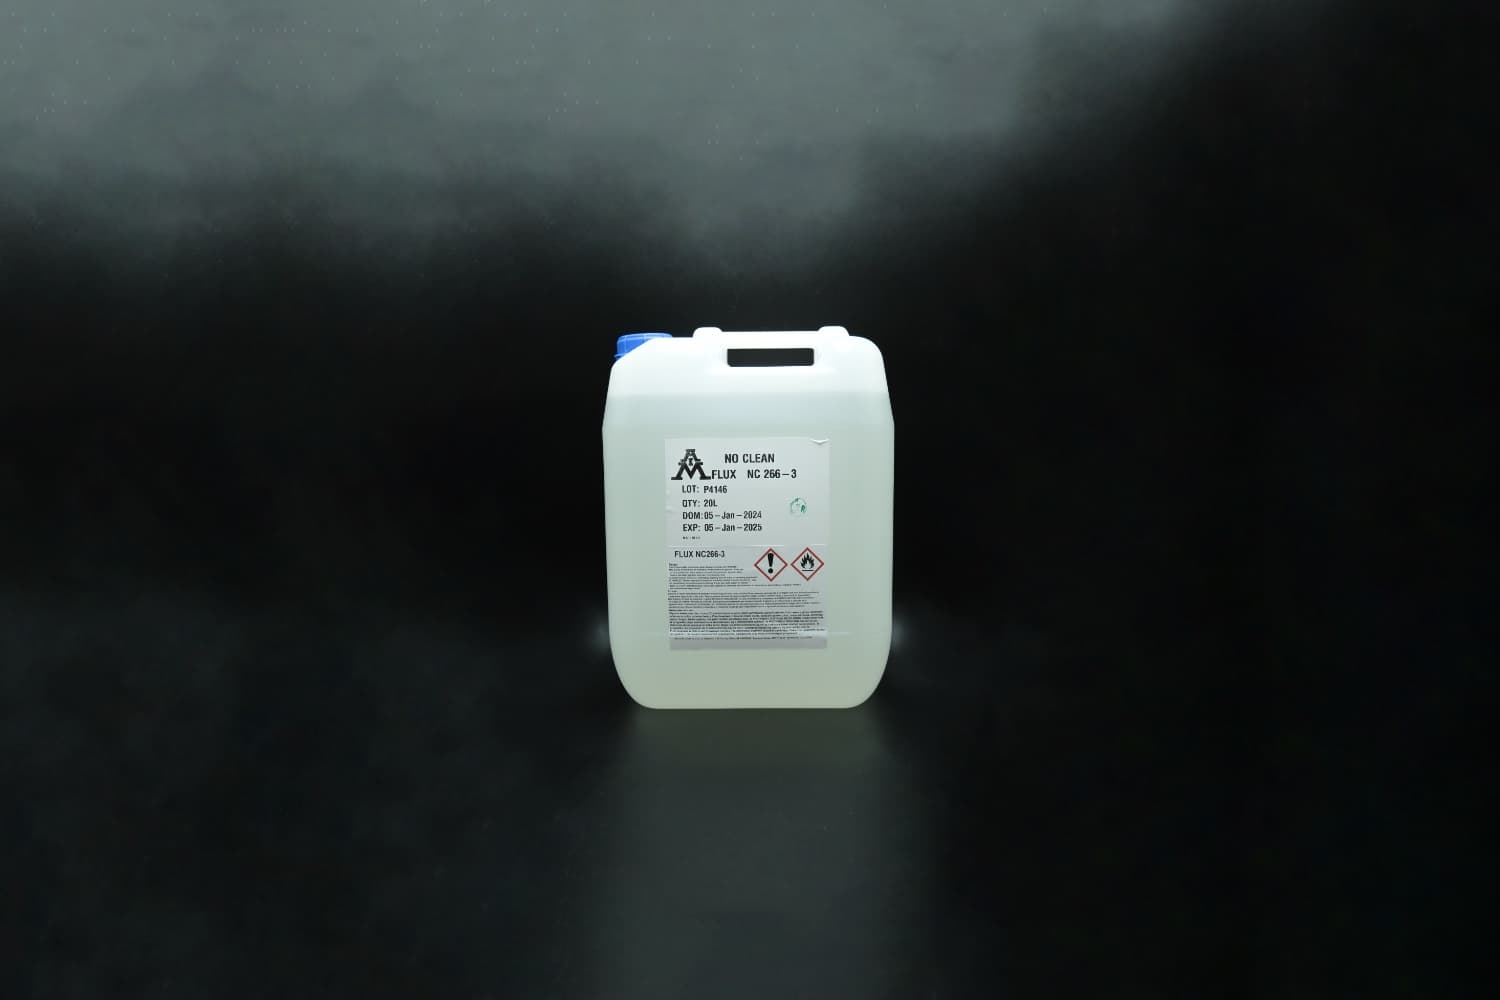
| NC266-3 | No-clean à base d’alcool | Sans colophane (ORL0), sans halogènes ; améliore la mouillabilité et prévient les courts-circuits | Soudure à la vague |
| FX16 | No-clean à base d’alcool | Résidus minimes même sans préchauffage ; réduit les microbilles, les courts-circuits et les ponts | Vague et sélective point par point |
| NC275B | Sans COV à base d’eau | Sans COV et sans halogènes, bonne mouillabilité | Soudure à la vague sous contraintes environnementales |
| NC Paste Flux | Gel | Pour le rework et les billes des BGA | Rework de cartes |
| NC 258 Paste Flux | Gel no-clean | Sur toutes les surfaces électroniques | Rework et billes des BGA |
| NC 257-2 Paste Flux | Gel no-clean | Sur toutes les surfaces électroniques | Rework et retouches |
Quel flux pour quel procédé
Le flux travaille avec l’alliage : pour la vague et la sélective, voir les alliages SAC0307 et 99SnCuNiGe, pour le brasage manuel les fils fourrés.
- Soudure à la vague : liquides no-clean par pulvérisation ou par mousse, à base d’alcool (NC264-5, NC266-3, FX16) ou sans COV (NC275B).
- Soudure sélective : liquides no-clean appliqués par pulvérisation ou goutte à goutte uniquement sur les points à braser (FX16).
- Rework, BGA et retouches : gels en seringue, qui restent là où ils sont appliqués.
- Brasage manuel : en général, le flux des fils fourrés suffit ; le gel aide sur les joints difficiles.
Sans COV ou à base d’alcool ?
Les flux à base d’alcool sèchent rapidement et offrent une large fenêtre de procédé. Les flux sans COV à base d’eau ne contiennent pas de solvants volatils : ils réduisent les émissions et les risques liés à l’inflammabilité, mais demandent un préchauffage suffisant pour évaporer l’eau avant la vague.
Applications des flux
Des solutions pour chaque secteur et chaque procédé
Électronique
Circuits imprimés, CMS, traversants, réparation électronique. Flux no-clean et RMA pour le brasage manuel et automatique des composants.
Soudure à la vague et sélective
Flux liquides appliqués par pulvérisation ou par mousse pour lignes de soudure à la vague et machines de soudure sélective, en versions à base d’alcool et sans COV.
Automobile
Câblages, connecteurs et cartes électroniques pour l’automobile, avec des flux no-clean à résidus non corrosifs.
Rework et réparations
Gels et paste flux pour brasures localisées, remplacement de composants et réparation de cartes.
Quel flux choisir ?
Guide pour choisir le type le plus adapté
| Application | Type conseillé | Avantages | Remarques |
|---|---|---|---|
| Électronique CMS | No-clean (L0) | Normalement sans nettoyage, résidus non corrosifs | Pour les productions sans lavage |
| Brasage manuel | RMA (en général ROL0–ROL1) | Faible activité, résidus de colophane | Nettoyage si le cahier des charges l'exige |
| Surfaces oxydées | RA (en général ROM1) | Activité plus élevée | Nettoyage obligatoire ensuite |
| Soudure à la vague | Hydrosoluble | Activité maximale, lavable | Pour les lignes équipées de lavage |
| Réparations | Gel/pâte | Application précise | Reste là où il est appliqué |
Recommandation : no-clean pour l'électronique sans lavage, RMA lorsque le cahier des charges prévoit des flux colophane, hydrosoluble uniquement sur des lignes équipées d'une installation de lavage, gel pour les réparations et les applications localisées.
Questions fréquentes sur les flux
Tout ce que vous devez savoir sur les flux de brasage
Demandez le catalogue des flux
Découvrez la gamme complète de nos flux professionnels pour chaque application
Telefono
+39 02 6604 7053