
Alliages, barres et fil plein pour soudure sélective : gestion du bain
Barres pour le creuset et fil plein pour l'appoint, dans les alliages sans plomb les plus utilisés en soudure sélective
Barres et fil plein pour les creusets des machines de soudure sélective, dans les alliages 99SnCuNiGe (équivalent SN100C), SAC0307 à faible teneur en argent et SAC305. Pour l'appoint automatique, voir le fil plein de 0,5 à 4 mm ; pour la carte, les flux no-clean à pulvériser.
Pourquoi choisir nos alliages pour la soudure sélective
Des performances optimisées pour les procédés automatisés
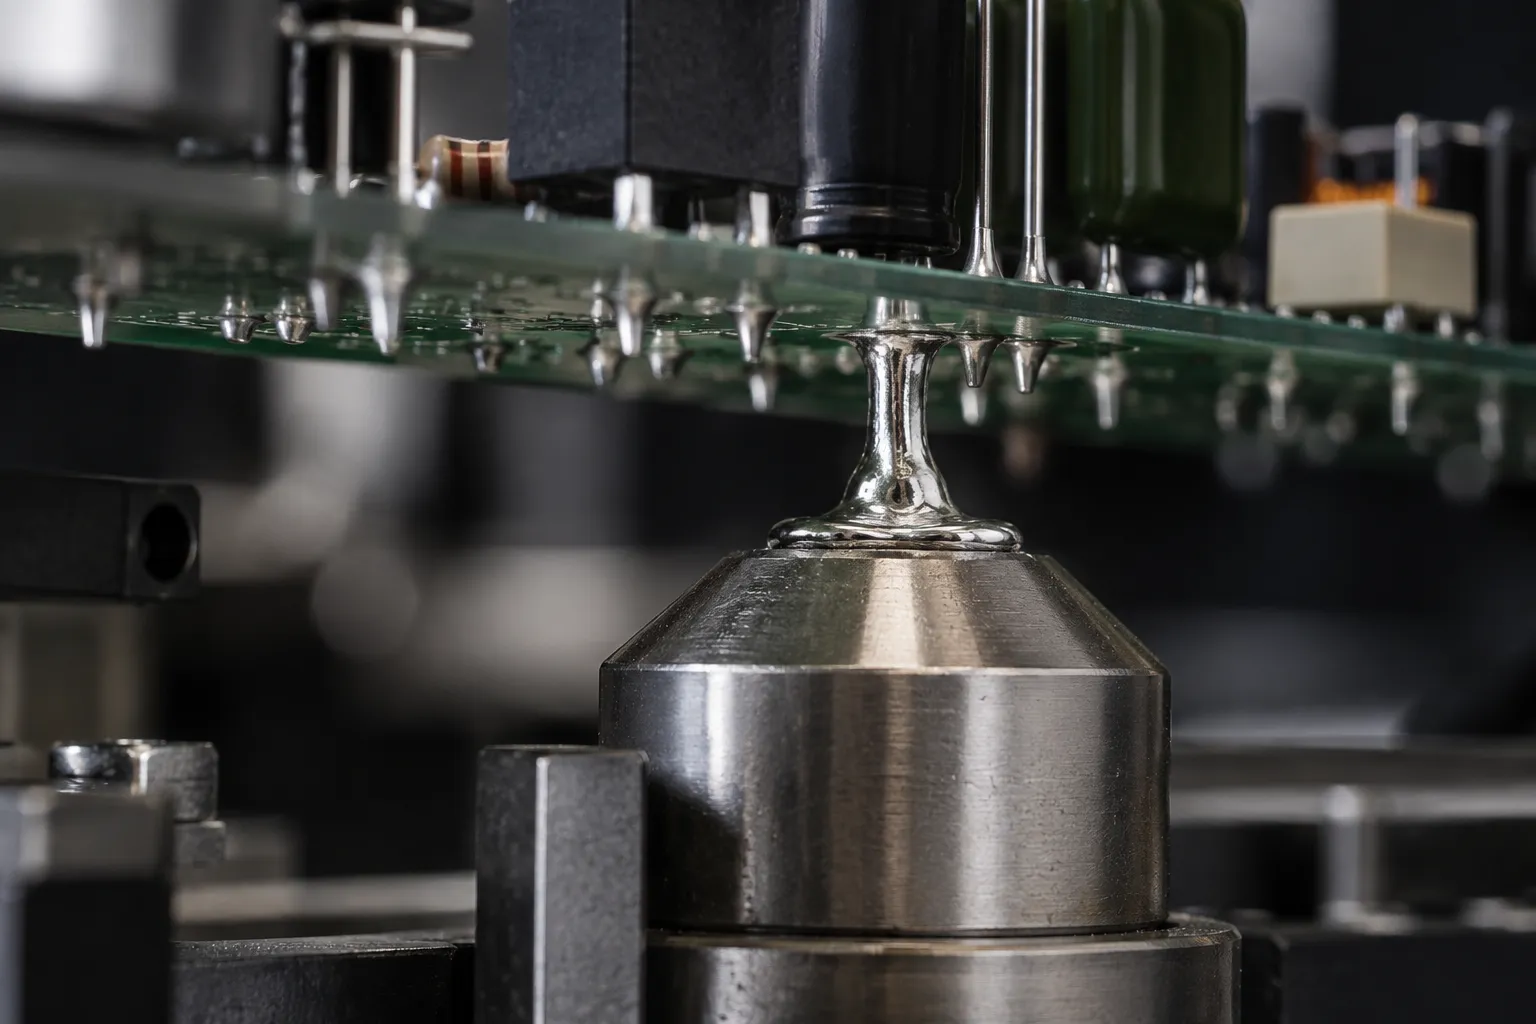
Alliages conseillés pour la soudure sélective
Alliages sans plomb pour les creusets des machines de soudure sélective
| Alliage | Composition | Point de fusion | Application |
|---|---|---|---|
| 99SnCuNiGe (équiv. SN100C) | Sn/Cu0.7/Ni0.05/Ge | 227 °C | Sans argent, moins de crasses et d'érosion du cuivre |
| SAC0307 | Sn99/Ag0.3/Cu0.7 | 217–227 °C | Faible teneur en argent, coût maîtrisé |
| SAC305 | Sn96.5/Ag3/Cu0.5 | 217–220 °C | Lorsque le cahier des charges exige du SAC305 |
| Sn99.3Cu0.7 | Sn99.3/Cu0.7 | 227 °C | Sans argent, le plus économique |
Gestion du bain en soudure sélective
Dans les machines de soudure sélective, l'alliage travaille dans un petit creuset, avec des buses qui ne l'amènent que sur les points à souder. Le bain est donc plus exposé aux variations de température et de composition qu'une vague traditionnelle : le maîtriser est la condition pour obtenir des joints de soudure reproductibles.
Avec les alliages sans plomb, la température du creuset se situe généralement entre 280 et 320 °C, selon la buse et la masse thermique de la carte : plus élevée qu'en soudure à la vague, car le faible volume d'alliage de la buse doit chauffer des joints parfois de grande masse thermique. La valeur exacte dépend aussi de l'alliage et des indications du constructeur de la machine.
Pendant la production, le bain dissout le cuivre des pastilles et des broches. Au-delà de certaines valeurs, le cuivre élève le liquidus, dégrade la fluidité et favorise les ponts et les pointes. Les alliages au nickel et au germanium, comme le 99SnCuNiGe, limitent l'érosion du cuivre et la formation de crasses. L'azote autour de la buse réduit encore l'oxydation.
- Faites l'appoint avec la même famille d'alliage que le bain : des barres pour le remplissage, du fil plein pour l'appoint continu ; en cas de cuivre élevé, la version sans cuivre (Sn99,7Ag0,3 pour le SAC0307, 99SnNiGe pour le 99SnCuNiGe).
- Retirez régulièrement les crasses de la surface du creuset.
- Faites analyser périodiquement le bain : le cuivre et le fer dissous indiquent quand diluer ou remplacer l'alliage.
- Ne mélangez pas des alliages différents : entre alliages sans plomb compatibles, le passage peut se faire par dilution progressive, vérifiée par analyse ; de l'étain-plomb au sans plomb, le creuset doit être entièrement vidé, nettoyé, rincé à l'étain pur et le bain analysé pour le plomb et le fer.
Barres ou fil plein ?
Les barres servent au premier remplissage du creuset et aux appoints manuels. Le fil plein alimente le creuset automatiquement et maintient constant le niveau du bain, en évitant les ajouts importants qui refroidissent le bain. Le fil plein Dickmann est disponible de 0,5 à 4,0 mm sur des bobines de 0,25 à 4 kg : indiquez-nous le modèle de la machine et nous vous proposerons le diamètre et la bobine.
Défauts typiques et causes
Les défauts les plus fréquents en soudure sélective dépendent presque toujours de la température, du flux ou de l'état du bain, plus que de l'alliage.
| Défaut | Causes fréquentes | Points à vérifier |
|---|---|---|
| Ponts entre broches | Température basse, flux insuffisant, teneur en cuivre élevée dans le bain | Température du creuset, dosage du flux, analyse du bain |
| Trou non rempli | Préchauffage insuffisant, flux non activé, masse thermique élevée | Préchauffage, temps de contact, type de buse |
| Billes de soudure | Flux en excès ou non séché | Quantité de flux et séchage avant la soudure |
| Crasses abondantes | Oxygène, température trop élevée | Débit d'azote, température, propreté du creuset |
Sélective, vague et refusion sur les cartes mixtes
Sur les cartes mixtes, les composants CMS sont d'abord soudés en refusion avec de la crème à braser, puis les composants traversants (THT) en soudure à la vague ou sélective. La sélective ne soude que les points choisis et évite aux composants CMS le passage sur la vague. PTH (Plated Through Hole) désigne le trou métallisé du circuit imprimé : en Italie, de nombreux EMS appellent « assemblage PTH » l'assemblage THT.
Applications de la soudure sélective
Secteurs qui utilisent le procédé sélectif
Électronique automobile
ECU, capteurs, connecteurs de puissance. Soudure THT sur des PCB dont les composants CMS sont déjà montés. Procédé mixte CMS+THT.
Industrie
Contrôles industriels, onduleurs, alimentations. Composants de puissance THT sur des cartes à logique CMS.
Médical
Instrumentation de diagnostic et électromédicale : composants THT sur cartes mixtes, avec un alliage défini par le cahier des charges.
Télécommunications
Routeurs, commutateurs, équipements télécoms. Connecteurs, transformateurs et gros composants THT sur des PCB complexes.
Sélective, vague ou refusion : comparaison
Quand choisir la soudure sélective
| Caractéristique | Soudure sélective | Soudure à la vague | Refusion |
|---|---|---|---|
| Composants | Uniquement les THT sélectionnés | THT et CMS collés | CMS et THT en pin-in-paste |
| PCB mixtes | Idéale (CMS+THT) | Oui, avec des CMS collés sur la face inférieure | Avec des THT en pin-in-paste |
| Contrainte thermique | Minimale (locale) | Élevée (tout le PCB) | Contrôlée |
| Flexibilité | Maximale | Faible | Moyenne |
| Coût du procédé | Moyen à élevé | Faible | Moyen |
La soudure sélective est le bon choix pour les cartes mixtes comportant peu de composants THT (connecteurs, transformateurs) ou lorsque la vague soumettrait à une contrainte excessive les composants CMS déjà soudés.
Questions fréquentes sur la soudure sélective
Ce qu'il faut savoir sur le procédé sélectif
Demander un conseil pour la soudure sélective
Voir aussi le fil plein pour l'appoint, l'alliage SAC0307 et notre système qualité ISO 9001.
Telefono
+39 02 6604 7053