
SAC0307 et SAC0307 au bismuth : l’alliage bas argent pour vague et sélective
Sn99Ag0,3Cu0,7, aussi avec 0,1 % de bismuth, directement du fabricant : barres, fil plein et fil fourré pour vague et sélective
Le SAC0307 est un alliage de brasure sans plomb contenant 0,3 % d'argent et 0,7 % de cuivre : il coûte moins cher que le SAC305, car il contient dix fois moins d'argent. Sur les lignes de soudure à la vague, on l'utilise souvent dans sa version avec environ 0,1 % de bismuth, qui améliore la mouillabilité et la tenue des joints après vieillissement thermique. Dickmann le fabrique dans les deux versions et le vend directement, sans intermédiaires de distribution.
Pourquoi choisir l’alliage SAC0307
Ce que l’on gagne et ce que l’on perd par rapport au SAC305
Données techniques de l’alliage SAC0307
Propriétés de l’alliage Sn99/Ag0.3/Cu0.7
| Propriété | Valeur | Unité | Remarques |
|---|---|---|---|
| Composition | Sn99/Ag0.3/Cu0.7 | % | 0,3 % d’argent, 0,7 % de cuivre, étain pour le reste ; version avec 0,1 % de bismuth |
| Solidus | 217 | °C | Début de fusion |
| Liquidus | 227 | °C | Fusion complète, environ 7 °C au-dessus du liquidus du SAC305 |
| Masse volumique | 7,3 | g/cm³ | Valeur typique à température ambiante |
| Normes | EN ISO 9453:2020 n° 501, IPC J-STD-006 | - | Version au bismuth : composition sur spécification dérivée de l'alliage EN ISO 9453 n° 501 |
| Conformité | RoHS, REACH | - | Alliage sans plomb |
Directement du fabricant, pas d’un distributeur
Dickmann fabrique ses propres alliages dans sa propre usine en Italie : les barres, le fil plein et le fil fourré SAC0307 arrivent directement de notre usine, sans la chaîne de distributeurs et de revendeurs qui sépare le client des grandes marques internationales. Pour les petites et moyennes entreprises, cela signifie un prix plus avantageux à alliage égal, des lots même petits (commande minimale d’un carton de 25 kg pour les barres) et un contact direct avec ceux qui fabriquent et analysent l’alliage.
Pour les barres et le fil plein, qui ne contiennent pas de flux, seules la composition chimique de l'alliage et son absence d'oxydes déterminent le comportement au soudage. À composition égale, le procédé et les produits finis ne changent pas : c'est pourquoi chaque lot est accompagné du certificat d'analyse spectrométrique (OES à étincelle), qui atteste la teneur en étain, argent, cuivre, bismuth et impuretés.
- Prix de fabricant, sans marges de distribution.
- Composition certifiée pour chaque lot par analyse spectrométrique.
- Même composition nominale que les SAC0307 au bismuth les plus répandus : aucun changement de procédé pour les barres et le fil plein.
- Suivi du bain dans le temps par des analyses périodiques.
SAC0307 au bismuth : ce que c’est et pourquoi les EMS l’utilisent
Le SAC0307 de base ne contient que de l’étain, de l’argent et du cuivre. De nombreux fabricants d’électronique en Italie travaillent cependant en vague avec un SAC0307 dopé avec environ 0,1 % de bismuth : la composition nominale Sn-0,3Ag-0,7Cu-0,1Bi, devenue un standard de fait sur les lignes de soudure à la vague bas argent.
En si petites quantités, le bismuth ne modifie pas l'intervalle de fusion, mais il améliore la mouillabilité et l'étalement de l'alliage. Lors d'essais de ball pull à grande vitesse sur des joints vieillis 500 heures à 150 °C, l'ajout de 0,1 % de bismuth au SAC0307 a nettement réduit les ruptures fragiles. D'après notre expérience du marché, c'est pour cette raison que la version au bismuth s'est répandue dans les creusets de vague et de sélective à la place du SAC305.
| Version | Composition nominale | Fusion | Usage type |
|---|---|---|---|
| SAC0307 | Sn 99 / Ag 0,3 / Cu 0,7 | 217–227 °C | Vague, sélective, HASL, fil plein |
| SAC0307 au bismuth | Sn reste / Ag 0,3 / Cu 0,7 / Bi 0,1 | 217–227 °C | Vague et sélective des EMS, retouche, étamage des broches |
| Sn99,7Ag0,3 | Sn 99,7 / Ag 0,3, sans cuivre | Voir la fiche technique | Appoint pour abaisser le cuivre dans les bains SAC0307 |
Valeurs nominales. La version au bismuth est une composition sur spécification dérivée de l'alliage EN ISO 9453 n° 501, qui admet au maximum 0,06 % de bismuth. Sur spécification du client, la teneur en bismuth peut être adaptée : indiquez-la dans votre demande de devis.
Changer de fournisseur sans changer de procédé
Si votre bain est déjà un SAC0307 au bismuth d’un autre fournisseur, vous pouvez en faire l’appoint avec des barres Dickmann de même composition nominale, sans vider le creuset et sans modifier les paramètres de la machine. Avant le changement, envoyez-nous un échantillon d’au moins 250 grammes du bain : grâce à l’analyse du bain, nous vérifions l’argent, le cuivre, le bismuth et les impuretés, et nous vous indiquons l’alliage d’appoint le plus adapté. Nous pouvons ensuite suivre la composition du bain dans le temps par des analyses régulières, à des intervalles convenus en fonction de vos volumes.
- Envoyez un échantillon du bain en service et la spécification de l’alliage que vous utilisez.
- Recevez le rapport d’analyse avec la composition mesurée.
- Faites l’appoint avec des barres SAC0307 au bismuth et envoyez-nous un échantillon à intervalles réguliers : nous vous signalons à l’avance quand le cuivre ou les impuretés approchent des limites.
Paramètres typiques en soudure à la vague
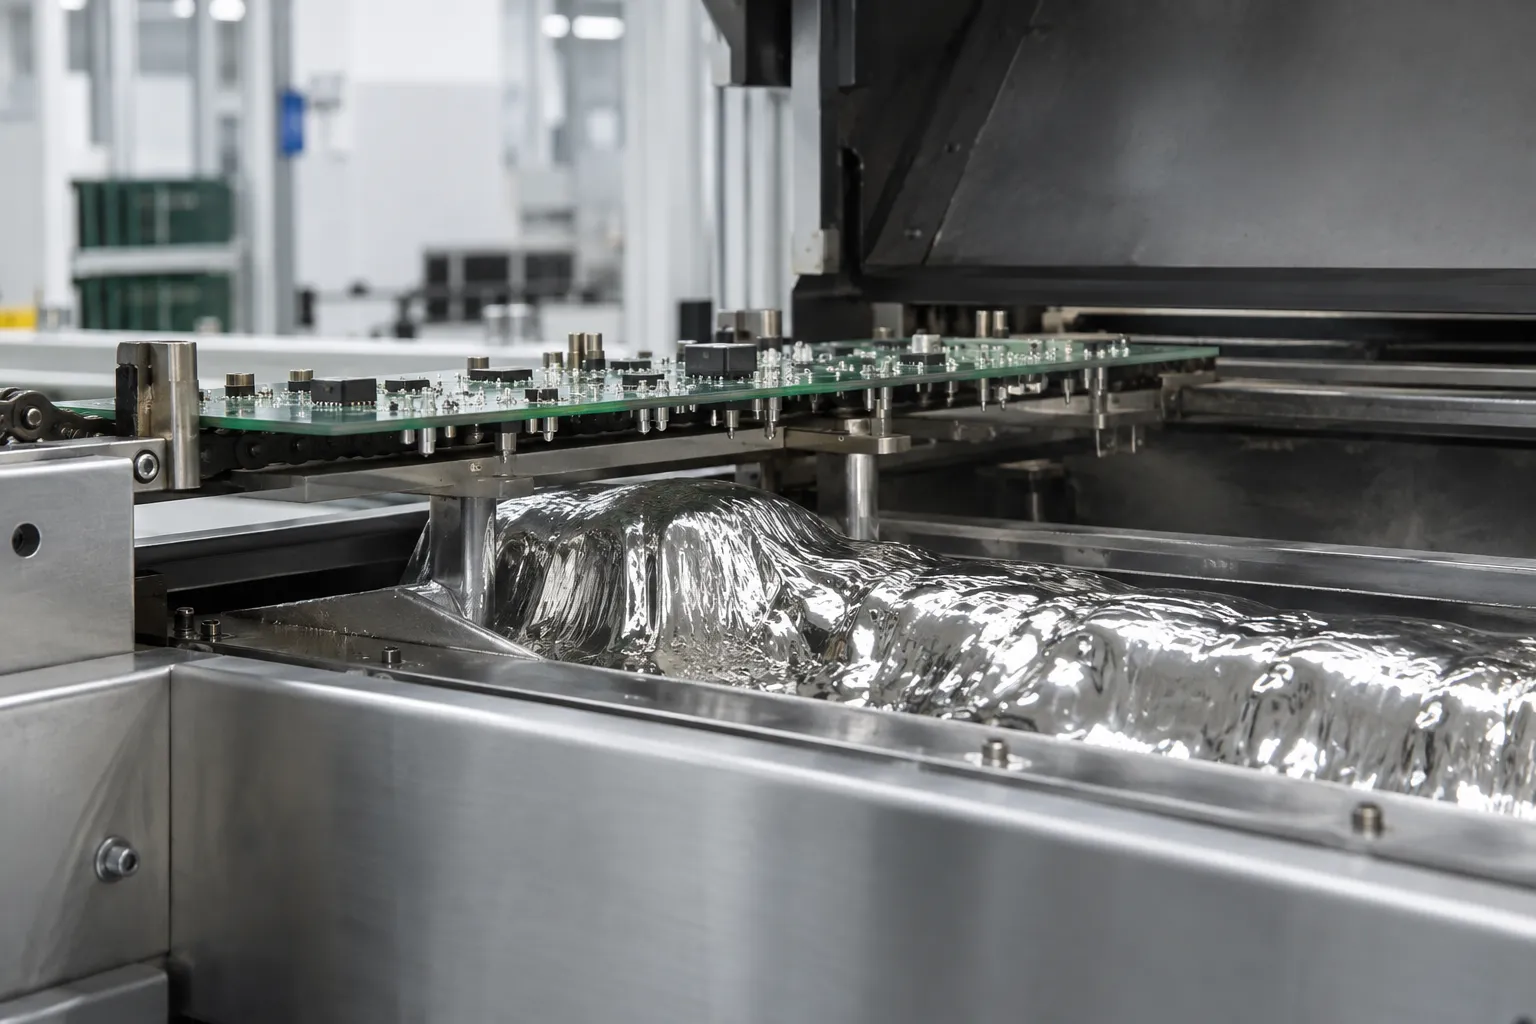
Avec un liquidus à 227 °C, le bain travaille généralement entre 255 et 265 °C, avec des temps de contact d’environ 2 à 3,5 secondes selon la configuration à vague simple ou double. Le cuivre du bain doit être maintenu entre 0,7 et 1 % : au-delà de 1 %, le liquidus augmente, ainsi que les ponts et les pointes. Pour le ramener dans les limites, on fait l’appoint avec notre alliage sans cuivre Sn99,7Ag0,3, qui abaisse le cuivre tout en maintenant l’argent à 0,3 %. Consultez le guide sur l’érosion du cuivre et la contamination du bain et celui sur les crasses en soudure à la vague.
Formats disponibles
- Barres Dixtra Electronic d’environ 1 kg pour creusets de vague et de sélective, en cartons de 25 kg (commande minimale d’un carton).
- Fil plein de 0,5 à 4 mm sur bobines de 0,25 à 4 kg pour l’appoint automatique des machines sélectives.
- Fil fourré (à âme de flux) pour le soudage manuel, la retouche et les robots de soudage.
- Barres Sn99,7Ag0,3 sans cuivre pour l’appoint des bains.
- SAC0307 dans les deux versions, avec et sans bismuth, avec certificat d’analyse pour chaque lot.
Où utilise-t-on l’alliage SAC0307
Procédés en bain et productions où le coût de l’alliage compte


SAC0307 comparé au SAC305, au SAC405 et au Sn-Cu
Composition, fusion et usage type des principaux alliages sans plomb
| Alliage | Composition | Point de fusion | Remarques d’application |
|---|---|---|---|
| SAC0307 | Sn99/Ag0.3/Cu0.7 | 217–227 °C | Faible teneur en argent, coût maîtrisé : vague, sélective, HASL |
| SAC0307 au bismuth | Sn/Ag0.3/Cu0.7/Bi0.1 | 217–227 °C | La version dopée au bismuth utilisée sur les lignes de soudure à la vague des EMS |
| SAC305 | Sn96.5/Ag3/Cu0.5 | 217–220 °C | Standard de l’électronique : refusion CMS et cahiers des charges qui l’exigent |
| SAC405 | Sn95.5/Ag4/Cu0.5 | 217–219 °C | Plus d'argent, pour les cahiers des charges à haute fiabilité ; coût plus élevé |
| Sn-Cu | Sn99.3/Cu0.7 | 227 °C | Sans argent, eutectique, le plus économique |
💡 Nota: Le SAC0307 se situe entre le Sn99.3Cu0.7 et le SAC305 : la petite quantité d’argent améliore la mouillabilité par rapport à l’alliage sans argent, pour un coût bien inférieur à celui du SAC305.
Questions fréquentes sur l’alliage SAC0307
Les réponses des techniciens Dickmann
Demandez un devis pour l’alliage SAC0307
Barres, fil plein et fil fourré · Directement du fabricant
Comparez le SAC0307 avec l’alliage SAC305, avec l’alliage étain-cuivre Sn99.3Cu0.7 et avec l’alliage 99SnCuNiGe sans argent (équivalent SN100C), ou consultez le guide de la soudure sélective. Vue d’ensemble complète des alliages sans plomb.
Telefono
+39 02 6604 7053