
Analyse du bain de soudure pour la vague, la sélective et le HASL
Composition mesurée par spectrométrie, rapport avec les corrections et suivi du bain dans le temps
En production, le bain de soudure évolue : il dissout le cuivre des pastilles et des broches, se charge en fer provenant de la machine et en impuretés issues des finitions des composants. Lorsque le cuivre et les impuretés dépassent certains niveaux, les ponts, les pointes et les crasses augmentent, et un bain sans plomb peut sortir des limites RoHS. Dickmann analyse votre bain et vous indique comment le corriger, quel que soit le fournisseur de l’alliage. Ce service fait partie des services Dickmann.
Ce que nous mesurons et pourquoi c’est important
| Élément | Provenance | Effet sur le bain | Correction type |
|---|---|---|---|
| Cuivre (Cu) | Dissolution des pastilles, des broches et des trous métallisés | Le liquidus s’élève, davantage de ponts et de pointes | Appoint avec un alliage à faible teneur en cuivre ou sans cuivre, dilution |
| Fer (Fe) | Érosion du creuset et des pièces de la machine | Joints granuleux, aiguilles de composés intermétalliques | Vérification de la machine, dilution ou remplacement |
| Plomb (Pb) | Finitions des composants, contaminations | Dans les bains sans plomb, risque de dépasser les 0,1 % RoHS | Dilution ou remplacement du bain |
| Argent, bismuth, nickel | Composition nominale et dopants de l’alliage | Une teneur différente de la spécification modifie la fusion et la mouillabilité | Appoint avec l’alliage correct |
| Zinc, aluminium, cadmium | Contaminations accidentelles | Ponts, oxydation, davantage de crasses | Recherche de la source et remplacement |
Les seuils d’intervention dépendent de l’alliage et du procédé : dans le rapport, nous indiquons les valeurs mesurées et les actions recommandées.
Quand faire analyser le bain
En plus des contrôles périodiques, certains signes en ligne indiquent que la composition du bain est en train de dériver et qu’il vaut mieux faire une analyse avant d’intervenir sur les paramètres de la machine.
- Les ponts et les pointes (icicles) augmentent à carte et paramètres égaux.
- Les joints deviennent mats, granuleux ou mal mouillés.
- La formation de crasses augmente sans changement de température ni d’atmosphère.
- Le remplissage des trous traversants se dégrade.
- Vous changez d’alliage, de fournisseur ou de type de finition des cartes.
- Un client ou un audit demande la conformité RoHS du bain.
Comment ça fonctionne
- Prélevez dans le creuset, à la température de travail et à l’écart des crasses, un échantillon d’au moins 250 grammes avec une louche propre.
- Envoyez-le-nous en indiquant l’alliage du bain, la machine et les volumes produits.
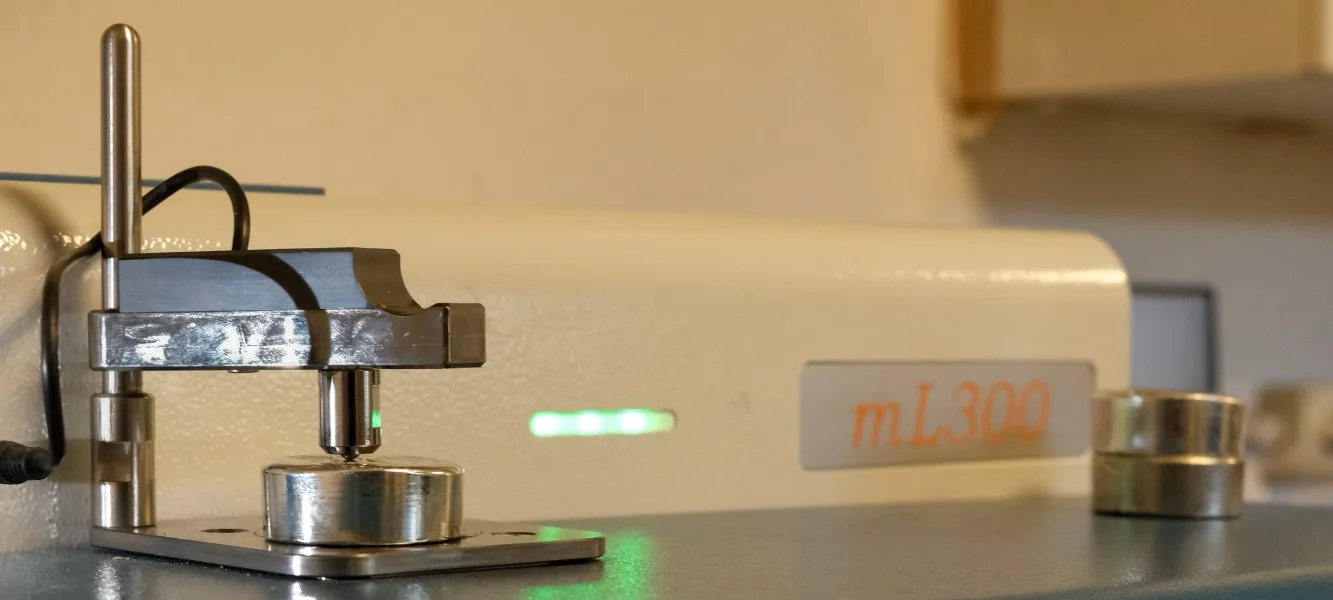
- Nous analysons l’échantillon par spectrométrie et mesurons l’alliage de base et les impuretés.
- Vous recevez un rapport avec la composition mesurée et les recommandations : appoint, dilution ou remplacement.
- Vous corrigez le bain avec l’alliage d’appoint indiqué.
Suivi du bain dans le temps
Une analyse isolée donne une photographie du bain à un instant donné ; des analyses périodiques montrent son évolution. Nous convenons avec vous de la fréquence des prélèvements en fonction des volumes, du type de cartes et des finitions : grâce à l’historique des analyses, nous vous signalons à l’avance lorsque le cuivre ou les impuretés approchent des limites, avant que les défauts n’apparaissent en ligne.
Changer de fournisseur d’alliage sans changer de procédé
Pour les barres et le fil plein, seule la composition chimique compte. Grâce à l’analyse du bain en service, nous pouvons vous indiquer les barres Dickmann de même composition et faire l’appoint du creuset sans le vider ni modifier les paramètres : consultez les pages SAC0307 et SAC0307 au bismuth, barres pour soudure à la vague et alliages étain-plomb. Pour abaisser le cuivre dans les bains SAC0307, nous fabriquons l’alliage d’appoint sans cuivre Sn99,7Ag0,3.
Pour aller plus loin
- Érosion du cuivre et contamination du bain
- Crasses en soudure à la vague : causes et comment les réduire
- Soudure sélective
- Alliages pour HASL
- Récupération des crasses et des résidus de production : consultez les services Dickmann
Questions fréquentes sur l’analyse du bain
Demandez l’analyse de votre bain de soudure
Indiquez-nous l’alliage, la machine et les volumes : nous vous expliquerons comment envoyer l’échantillon