
Fils fourrés à flux no-clean pour la soudure manuelle et robotisée
Fil d'alliage de soudure à âme de flux, de 0,5 à 3 mm, en alliages sans plomb et étain-plomb
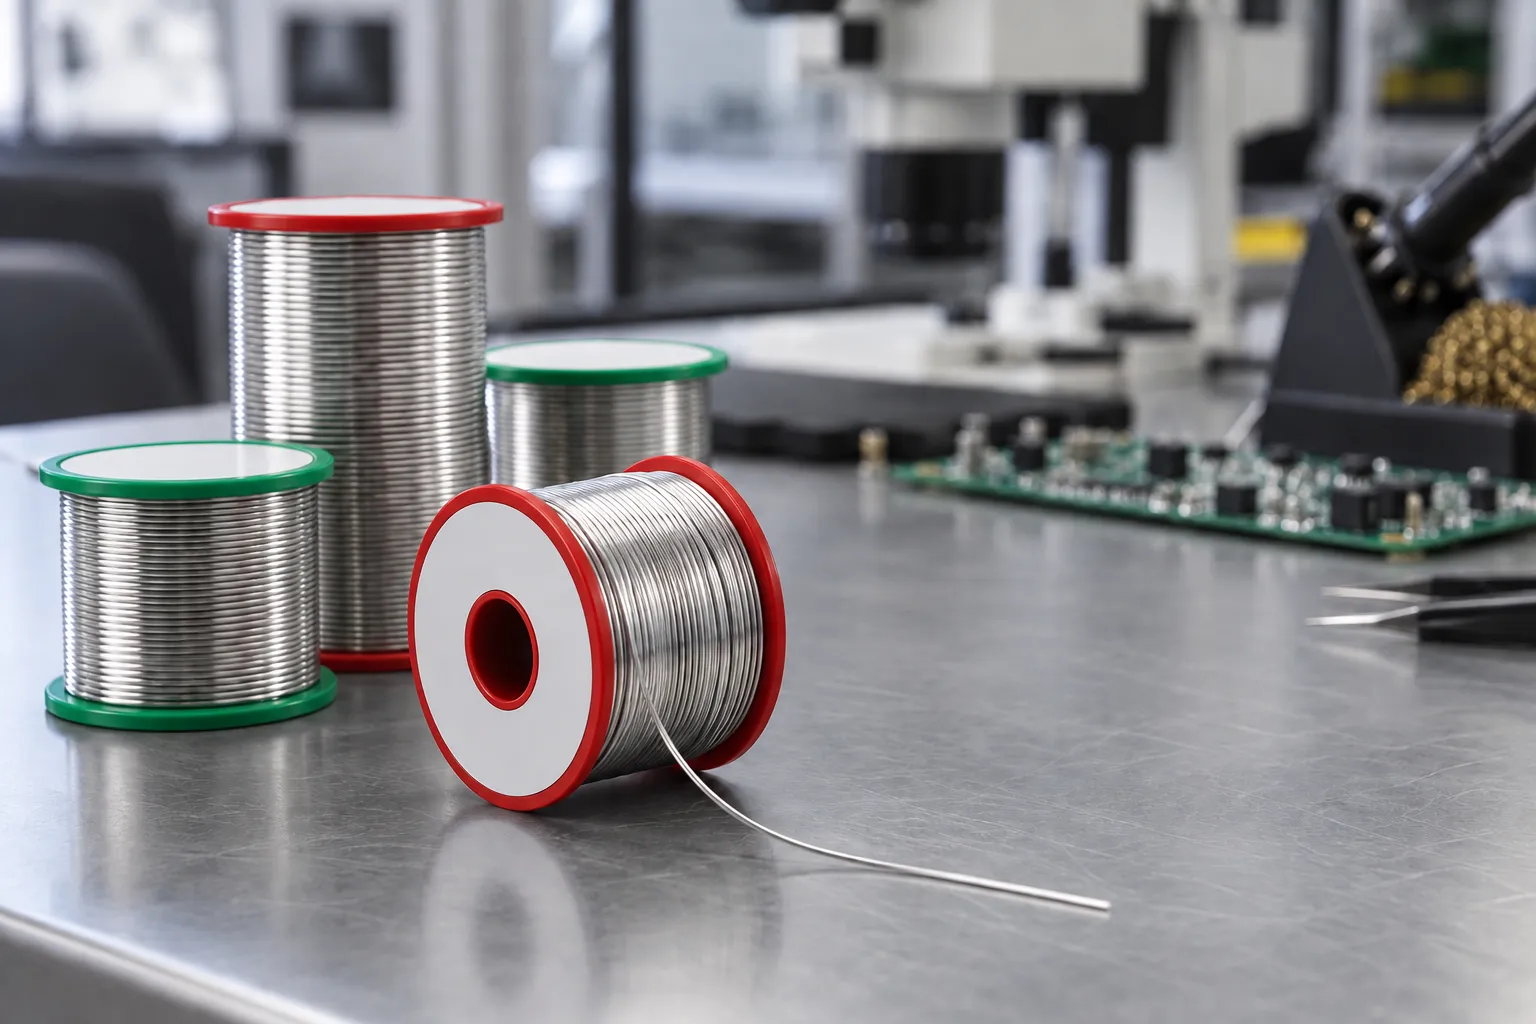
Le fil fourré contient le flux dans son âme : l'alliage et le flux fondent ensemble, ce qui permet de souder en une seule opération. Dickmann produit des fils fourrés avec des flux à base de colophane, no-clean et hydrosolubles, en alliages sans plomb et étain-plomb, pour la soudure manuelle, la retouche et les robots de soudure.
Pourquoi choisir les fils fourrés ?
Quatre avantages qui font la différence
Spécifications techniques des fils fourrés no-clean
Caractéristiques de la gamme de fils fourrés Dickmann
| Spécification | Valeur | Unité | Remarques |
|---|---|---|---|
| Diamètres | 0,5 – 3 | mm | Du travail de précision aux conducteurs de forte section |
| Flux | No-clean, à base de colophane, hydrosolubles | - | No-clean et colophane : IPC J-STD-004 ROL0 et ROM1 ; hydrosolubles : EN ISO 9454-1 3.1.1.C |
| Normes | IPC J-STD-004, EN ISO 9454-1 | - | Classification du flux (EN ISO 9454-1 remplace DIN EN 29454-1) |
| Alliages | Sans plomb et étain-plomb | - | Voir le tableau de la gamme |
La gamme de fils fourrés
Chaque fil fourré est défini par la combinaison d'un flux et d'un alliage. Voici les combinaisons disponibles au catalogue.
| Produit | Flux | Alliages sans plomb | Alliages étain-plomb |
|---|---|---|---|
| Alfa C | À base de colophane ROL0, sans halogénures | SAC0307, 96,5Sn3,5Ag, SAC305, 97Sn3Cu, 99,3Sn0,7Cu, 99SnCuNiGe | 63Sn37Pb, 60Sn39PbCu1, 50Sn49PbCu1, 40Sn60Pb, 63Sn35Pb2Ag |
| Alfa E | À base de colophane ROL0 | 97Sn3Cu, 99,3Sn0,7Cu, SAC0307, 96,5Sn3,5Ag, SAC305 | 60Sn39PbCu1, 50Sn49PbCu1 |
| Impetol B | À base de colophane activé ROM1 | 96,5Sn3,5Ag, SAC305, 97Sn3Ag, SAC0307, 97Sn3Cu, 99,3Sn0,7Cu | 60Sn39PbCu1, 40Sn60Pb, 50Sn49PbCu1 |
| Dixtra No Clean | No-clean ROL0 | 99,3Sn0,7Cu, 99SnCuNiGe, SAC305, SAC0307 | — |
| AIM Glowcore | No-clean ROL0 | 99,3Sn0,7Cu, 99SnCuNiGe, SAC305, SAC0307 | — |
| Dixtra Gel | Hydrosoluble à sels inorganiques (EN ISO 9454-1 3.1.1.C) | SAC0307, 96,5Sn3,5Ag, 99,3Sn0,7Cu | 50Sn50Pb, 60Sn40Pb |
| Dixtra Glico | Hydrosoluble à sels inorganiques (EN ISO 9454-1 3.1.1.C), forte activation | SAC0307, 96,5Sn3,5Ag, 99,3Sn0,7Cu | 50Sn50Pb, 60Sn40Pb |
Les alliages étain-plomb sont destinés aux usages pour lesquels le plomb est admis par les exemptions RoHS.
Comment choisir le diamètre
Le diamètre se choisit en fonction de la taille de la pastille et de la masse thermique du joint : un fil trop gros dépose un excès d'alliage, un fil trop fin ralentit le travail. Pour l'appoint automatique des creusets, on utilise en revanche le fil plein sans flux.
| Diamètre | Usage typique |
|---|---|
| 0,5 – 0,8 mm | CMS et petits composants |
| 0,8 – 1,2 mm | Composants THT et usage général |
| 1,5 – 3 mm | Câblages, connecteurs et conducteurs de forte section |
Température de la panne et flux
Avec les alliages sans plomb, la panne du fer à souder travaille généralement entre 330 et 370 °C ; avec les alliages étain-plomb, plus bas, autour de 300–340 °C. La bonne température dépend de la panne et de la masse thermique : mieux vaut une panne adaptée au joint qu'une température plus élevée, qui dégrade le flux et raccourcit la durée de vie de la panne.
Les versions les plus courantes contiennent de 2 à 3 % de flux en poids, dans une âme unique ou dans plusieurs micro-âmes pour une distribution plus homogène. Le pourcentage et le type d'âme de chaque produit sont indiqués dans la fiche technique.
Les sigles IPC J-STD-004 décrivent le flux : RO désigne la colophane, OR un flux organique ; L et M indiquent une activité faible ou modérée ; 0 et 1 des halogénures sous ou au-dessus de 0,05 % en poids. Pour les applications qui nécessitent un flux supplémentaire, voir les flux liquides et en gel.
Applications des fils fourrés no-clean
Les secteurs où les fils fourrés font la différence


Quel flux choisir
Comparaison des flux de la gamme Dickmann
| Type de flux | Activation | Nettoyage requis | Applications |
|---|---|---|---|
| No-clean ROL0 (Dixtra No Clean, AIM Glowcore) | Faible | Pas nécessaire | Électronique, résidus minimes |
| À base de colophane ROL0 (Alfa C, Alfa E) | Faible | En règle générale pas nécessaire | Électronique, résidus légèrement ambrés |
| À base de colophane ROM1 (Impetol B) | Plus élevée | Conseillé en électronique | Surfaces difficiles, soudures rapides |
| Hydrosoluble à sels inorganiques (Dixtra Gel, Dixtra Glico) | Élevée | Obligatoire : les résidus doivent être éliminés | Soudures structurelles sur cuivre, laiton, fer |
💡 Nota: En électronique, on utilise les flux no-clean et à base de colophane ROL0 ; les flux ROM1 et hydrosolubles servent sur les surfaces difficiles ou pour les soudures structurelles, avec nettoyage des résidus.
Questions fréquentes sur les fils fourrés
Tout ce que vous devez savoir sur les fils fourrés no-clean
Demandez des échantillons ou un devis
Indiquez-nous l'alliage, le flux, le diamètre et votre consommation : nous vous proposerons le fil fourré adapté
Telefono
+39 02 6604 7053