
Soudure de cercueils en zinc
Baguettes étain-plomb 50/50 pour la soudure hermétique de cercueils et caisses en tôle de zinc
Alliage traditionnel Sn50Pb50 pour la soudure périphérique hermétique à l'étain de cercueils en zinc. Nos baguettes étain-plomb 50/50 sont l'alliage traditionnel du secteur funéraire, pour la fermeture hermétique par soudure exigée par l'art. 30 du DPR italien 285/1990. Certification ISO 9001:2015.
Pourquoi choisir le 50/50 Dickmann pour les cercueils en zinc
L'alliage traditionnel de référence du secteur, une qualité industrielle certifiée
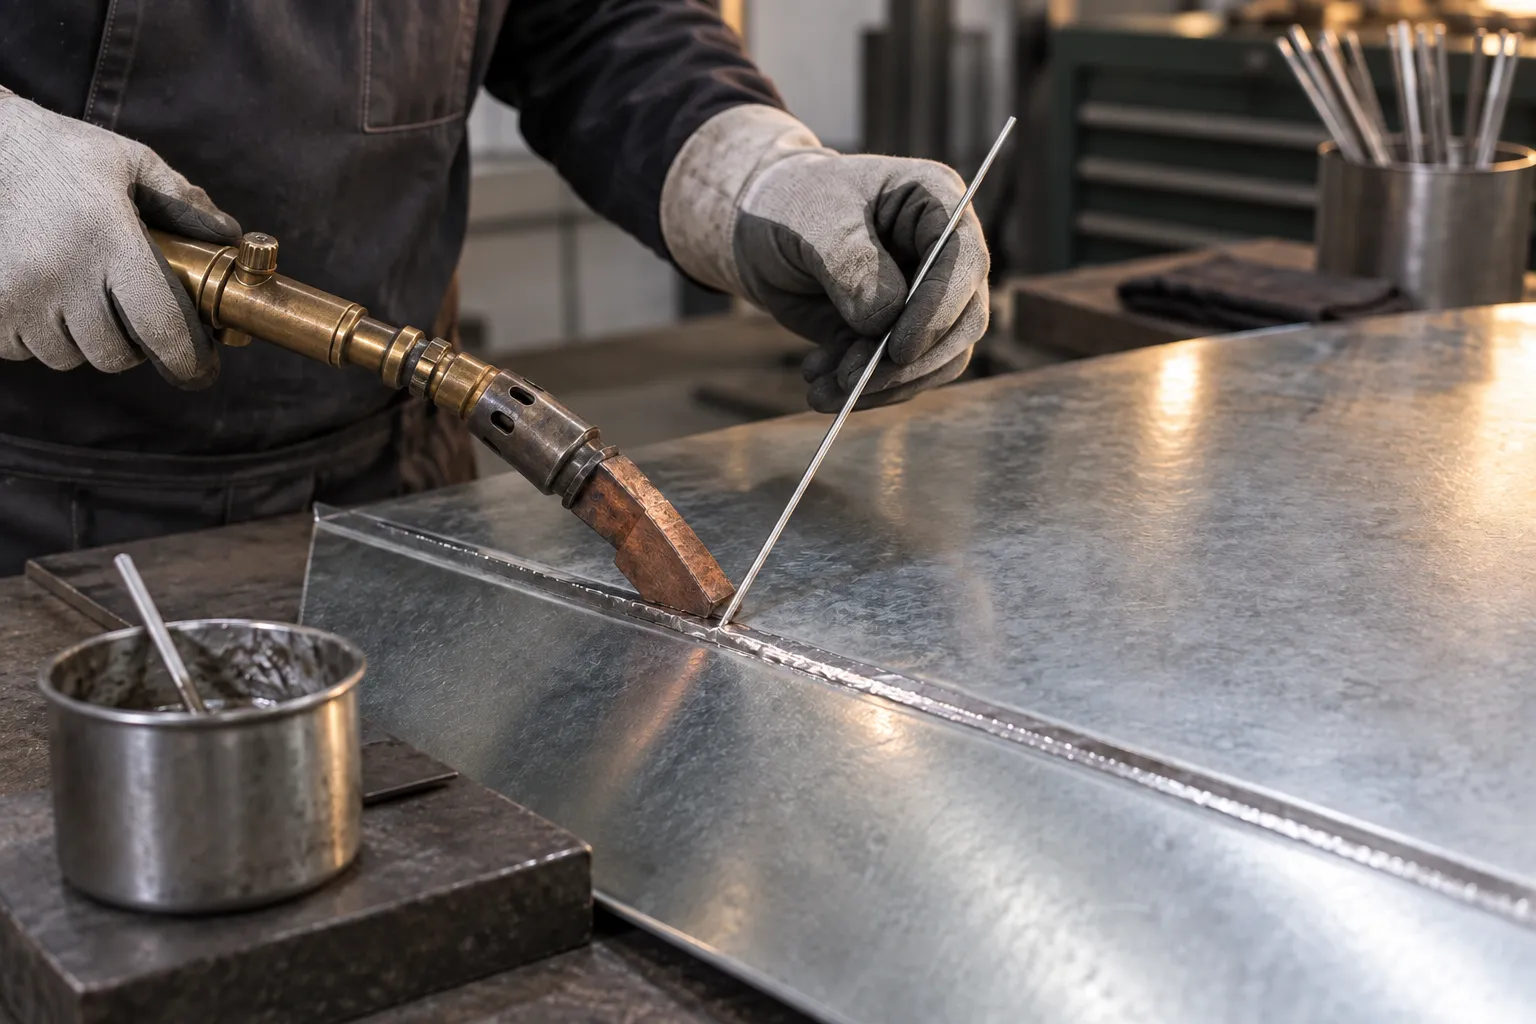
Processus de soudure à l'étain des cercueils en zinc
Séquence opératoire standard pour la soudure hermétique périphérique
Préparation et nettoyage de la tôle
Poncer les bords de la caisse et du couvercle pour éliminer oxydes et patines. Brosser avec une brosse métallique pour retirer les résidus. La surface doit être lisse et exempte d'impuretés.
Application du flux
Appliquer sur les bords à souder un flux pour zinc à base de chlorures de zinc et d'ammonium ; on utilise aussi traditionnellement l'acide muriatique (acide chlorhydrique dilué). Le flux élimine l'oxyde de zinc et permet à l'alliage 50/50 de mouiller la tôle. EPI : gants, lunettes et demi-masque avec filtre E-P3 pour les vapeurs acides.
Positionnement du couvercle
Poser le couvercle sur la caisse de manière à ce que le bord coïncide uniformément. Le bloquer avec des pinces ou des poids pour éviter tout déplacement pendant la soudure. Vérifier la planéité des surfaces de contact.
Chauffage au fer à souder à gaz
Chauffer la tôle au point de départ avec un fer à souder à gaz (GPL, propane ou butane) ou un fer à souder électrique jusqu'à environ 250 °C dans la zone du joint, au-dessus du liquidus de l'alliage (215 °C). Éviter la surchauffe : la tôle de zinc fond à 419 °C et se perce facilement.
Application de la baguette 50/50
Poser la baguette à section demi-lune (face plane vers le bas) sur le point chaud. L'alliage commence à fondre progressivement. Le faire couler uniformément le long de tout le périmètre du couvercle en maintenant un cordon continu de 3–5 mm.
Modelage du cordon
Dans l'intervalle pâteux (183–215 °C), l'alliage reste travaillable : avec la panne du fer à souder ou une spatule, modeler le cordon pour obtenir une finition uniforme et un profil arrondi. Avec les alliages eutectiques (Sn63Pb37), cette opération est très difficile.
Refroidissement et inspection
Laisser refroidir naturellement (ne pas forcer le refroidissement à l'eau) et éliminer les résidus de flux avec un chiffon humide. Inspecter visuellement le cordon pour détecter micro-trous, fissures ou discontinuités. Vérifier l'étanchéité par un essai de pression ou un contrôle visuel continu.
Sécurité : assurer l'aspiration et la ventilation du local ; EPI : demi-masque avec filtre E-P3 contre les vapeurs d'acide et de flux, gants, lunettes. Aux températures de soudure, le plomb ne dégage pas de fumées significatives : le risque provient surtout du contact et de l'ingestion, il faut donc se laver les mains et ne pas manger dans la zone de travail. Le D.Lgs italien 81/2008 fixe pour le plomb une valeur limite de 0,15 mg/m³ et une valeur limite biologique de 60 µg/100 ml ; la surveillance médicale est obligatoire au-delà des seuils de l'annexe XLIII-bis, à une périodicité fixée par le médecin du travail. La directive (UE) 2024/869 prévoit des valeurs plus basses, applicables dès sa transposition nationale.
Alliage 50/50 Dickmann : spécifications pour cercueils en zinc
Données techniques de la baguette Sn50/Pb50 dans la configuration standard pour la soudure de cercueils
| Caractéristique | Valeur | Unité | Remarques |
|---|---|---|---|
| Composition | Sn 50 / Pb 50 | % | Équilibre étain-plomb |
| Solidus / Liquidus | 183 / 215 | °C | Intervalle pâteux 32 °C |
| Densité | 8,9 | g/cm³ | À 20 °C |
| Section de la baguette | 10 x 6 | mm | Demi-lune avec marquage « 50% » |
| Longueur standard | 410 | mm | Standard du secteur de la zinguerie |
| Conditionnement | 25 | kg/carton | Palette sur demande |
| Épaisseur de zinc standard du cercueil | 0,66 | mm | Minimum, art. 30 DPR 285/1990 |
| Épaisseur de zinc par dérogation | 0,74 | mm | Inhumation en caveau par dérogation (art. 106 DPR 285/1990, circulaire 24/1993) |
Secteurs d'utilisation de la soudure à l'étain sur zinc
Où l'on utilise la soudure 50/50 de cercueils en zinc et de caisses métalliques
Secteur funéraire
Fermeture hermétique par soudure des caisses intérieures en zinc, exigée par l'art. 30 du DPR italien 285/1990 pour l'inhumation en caveau et pour les transports funéraires prévus par le règlement. Soudure périphérique continue pour l'étanchéité du cercueil.
Emballage industriel
Scellement de caisses et conteneurs en tôle zinguée pour l'expédition de matériels sensibles : électronique, instruments de précision, biens muséaux. La soudure étanche protège de l'humidité et des infiltrations.
Exhumations et articles funéraires
Soudure de reliquaires en zinc et de contenants pour restes mortels. Fourniture dédiée aux entreprises de pompes funèbres et aux marbriers, avec des baguettes en cartons de 25 kg prêtes à l'emploi.
Zinguerie du bâtiment spéciale
Soudure de bandes de solin complexes, raccords de gouttières en zinc, réparations et restaurations de toitures en zinc. Le 50/50 permet un modelage fin du cordon sur les joints visibles et les courbes ; pour le zinc-titane, les fabricants indiquent 40/60 ou 50/50 à faible teneur en antimoine (Sb < 0,5 %).
Soudure à chaud ou soudure à froid
Comparaison entre la méthode traditionnelle à la baguette 50/50 et les adhésifs structuraux
| Caractéristique | Soudure 50/50 (à chaud) | Soudure à froid (adhésif) | Avantage |
|---|---|---|---|
| Conformité DPR 285/1990 | Oui (soudure à la flamme, art. 30) | Oui (Circ. Min. Santé n° 24 du 24/6/1993) | Les deux |
| Étanchéité | Excellente : soudure métallurgique continue | Bonne : dépend de l'adhésif | 50/50 ✅ |
| Temps de mise en œuvre | 20–40 minutes (périmètre standard) | 10–20 minutes + temps de séchage | Adhésif |
| Compétence requise | Soudeur-étameur qualifié | Main-d'œuvre non spécialisée | Adhésif |
| Sécurité des opérateurs | Vapeurs de flux ou d'acide, contact avec le plomb : EPI obligatoires | Vapeurs de solvant : EPI conseillés | Adhésif |
| Résistance mécanique du joint | Environ 35–45 N/mm² (alliage en masse) | Variable selon l'adhésif | Équivalent |
| Durabilité | Des décennies : le métal ne se dégrade pas | Variable : certains adhésifs cèdent | 50/50 ✅ |
| Tradition et acceptabilité | Standard historique, largement accepté | Admise depuis 1993, moins répandue | 50/50 |
La soudure à chaud à la baguette 50/50 reste le standard le plus répandu et le plus accepté pour les cercueils funéraires. La soudure à froid est une alternative légitime depuis 1993, mais elle n'a pas encore supplanté la soudure traditionnelle à l'étain.
Questions fréquentes sur la soudure de cercueils en zinc
Ce qu'il faut savoir avant de commander
Demander un devis pour la soudure de cercueils en zinc
Découvrez notre page dédiée aux baguettes étain-plomb 50/50.
Téléphone
+39 02 6604 7053