
Alliages de soudure et d'étamage pour l'électrotechnique
Alliages pour braser et étamer câbles, cosses, tresses de cuivre et bobinages
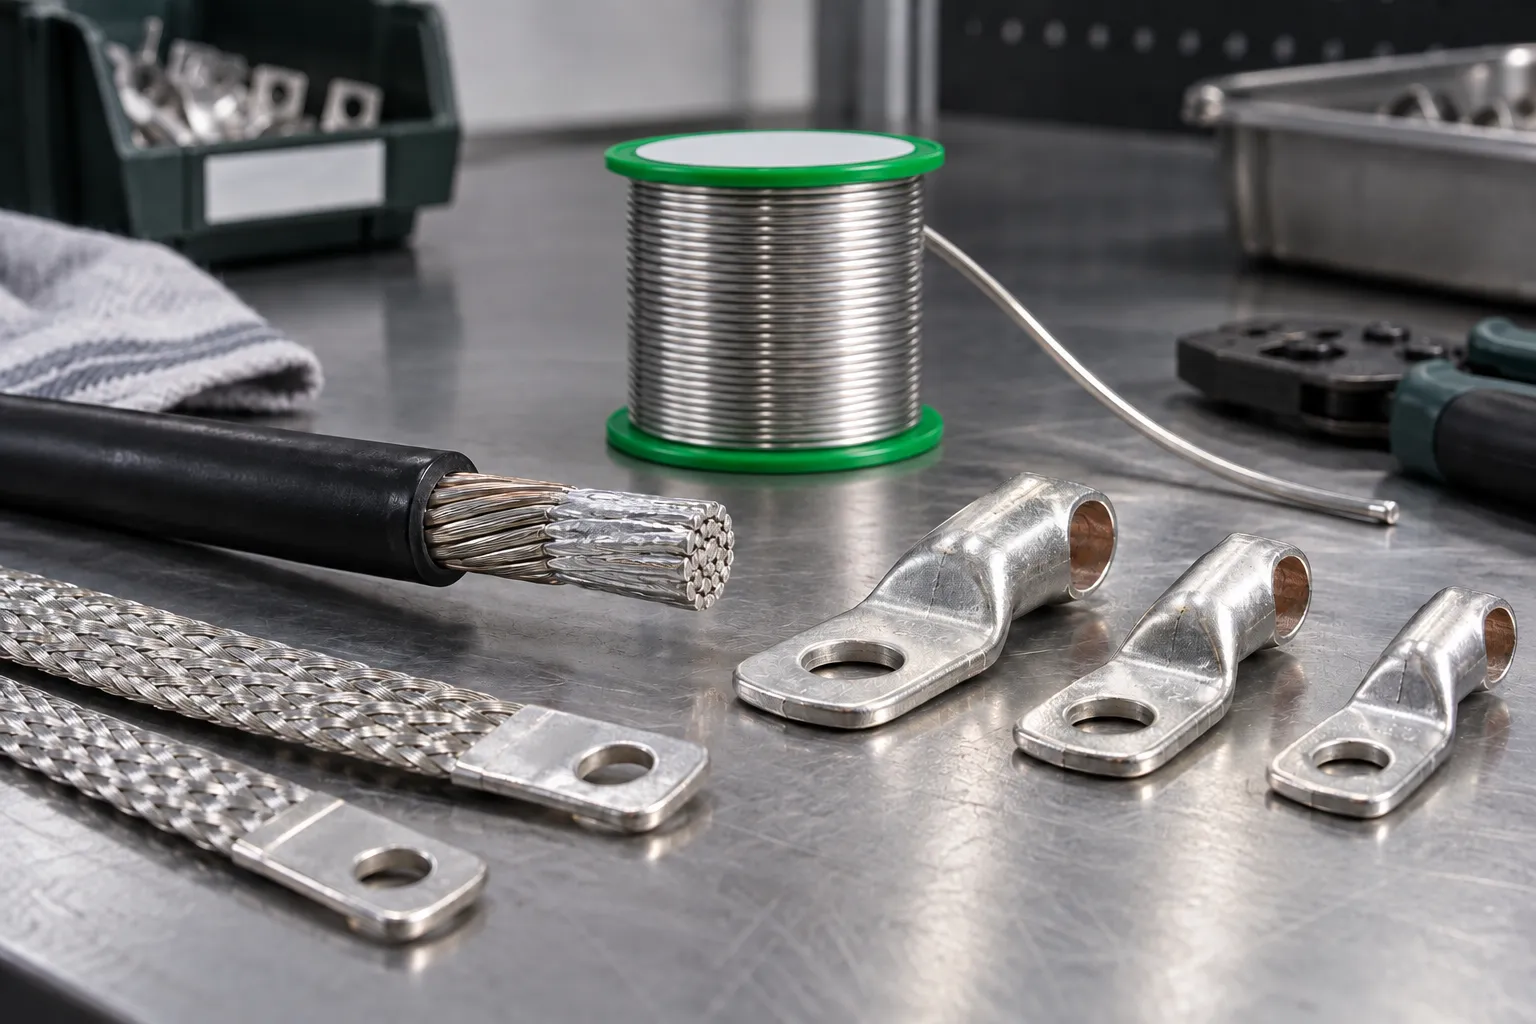
Alliages pour braser et étamer câbles, cosses et tresses : alliage étain-cuivre Sn99.3Cu0.7, SAC305 et Sn60Pb40 là où il est autorisé. Pour les bornes de batteries, voir les alliages battery grade ; pour l'étamage électrolytique, les anodes en étain pur.
Pourquoi choisir nos alliages pour l'électrotechnique
Performances électriques et mécaniques optimales
Alliages conseillés pour l'électrotechnique
Caractéristiques techniques pour les applications électriques
| Alliage | Composition | Fusion | Application |
|---|---|---|---|
| Sn60Pb40 | Sn60/Pb40 | 183–190 °C | Étamage traditionnel, là où le plomb est autorisé |
| SAC305 | Sn96.5/Ag3/Cu0.5 | 217–220 °C | Sans plomb, câblages et électronique de puissance |
| Sn99.3Cu0.7 | Sn99.3/Cu0.7 | 227 °C | Sans plomb économique, étamage de conducteurs et de tresses |
| Sn96.5Ag3.5 | Sn96.5/Ag3.5 | 221 °C | Eutectique, joints brillants |
Étamage des bornes, tresses et conducteurs
En électrotechnique, l'alliage sert souvent davantage à étamer qu'à souder : les bornes, les tresses de cuivre et les extrémités des conducteurs sont plongées dans un bain d'alliage fondu ou étamées au fer à souder, pour les protéger de l'oxydation et les préparer à la soudure. Les extrémités des conducteurs souples destinées à des bornes à vis ne doivent pas être étamées (CEI 60364-5-52) : on y utilise des cosses ou des embouts.
Pour les bains d'étamage, on utilise des barres de soudure en Sn99.3Cu0.7 ou, là où ils sont autorisés, en Sn60Pb40 et Sn63Pb37 ; pour l'appoint continu, le fil plein. Sur les conducteurs oxydés, il faut un flux plus actif, comme les fils fourrés Impetol B (ROM1) ou les flux organiques, avec nettoyage des résidus. Le flux n'enlève pas l'émail des fils émaillés : les émaux soudables se décapent dans le bain à haute température, les autres doivent être retirés mécaniquement.
Au plomb ou sans plomb ?
La directive RoHS limite le plomb dans les équipements électriques et électroniques. Les gros outils industriels fixes et les grandes installations fixes, par exemple, sont exclus de son champ d'application ; des exemptions pour des usages spécifiques et des règles pour les pièces de rechange d'équipements mis sur le marché avant les interdictions sont également prévues. Lorsque aucune de ces situations ne s'applique, il faut des alliages sans plomb comme le Sn99.3Cu0.7 ou le SAC305.
| Usage | Alliages sans plomb | Alliages au plomb (si autorisés) |
|---|---|---|
| Câblages et connecteurs | SAC305, Sn99.3Cu0.7 | Sn60Pb40, Sn63Pb37 |
| Bains d'étamage | Sn99.3Cu0.7 | Sn60Pb40, Sn63Pb37 |
| Moteurs et transformateurs | Sn99.3Cu0.7, SAC305 | Sn60Pb40 |
Fil fourré ou fil plein ?
Pour la soudure manuelle des câbles et des cosses, on utilise les fils fourrés de 0,5 à 3 mm ; pour les diamètres supérieurs et pour les bains, on utilise le fil plein, jusqu'à 4 mm, avec un flux séparé. Pour les batteries, voir les alliages battery grade ; pour l'étamage électrolytique, les anodes en étain.
Applications du soudage électrotechnique
Secteurs et installations typiques
Tableaux électriques
Câblages BT, raccordements sur jeux de barres, bornes et cosses sur conducteurs en cuivre.
Installations industrielles
Distribution d'énergie, raccordement de moteurs, transformateurs. Jonctions en cuivre à fort courant, résistance mécanique.
Éclairage
Drivers LED, alimentations, connexions de luminaires. Soudure de composants de puissance, dissipation thermique.
Énergies renouvelables
Onduleurs photovoltaïques, raccordements de boîtiers de chaînes (string box), tableaux BT. Haute fiabilité, résistance aux UV et aux températures.
Soudure ou sertissage en électrotechnique
Quand choisir la soudure pour les connexions électriques
| Aspect | Soudure | Sertissage | Remarques |
|---|---|---|---|
| Conductivité | Excellente (continue) | Bonne (contact) | Soudure : chemin continu |
| Résistance mécanique | Élevée | Très élevée | Sertissage : meilleure tenue à la traction |
| Temps de mise en œuvre | Moyen | Rapide | Sertissage plus rapide |
| Fiabilité | Élevée, si le joint n'est pas soumis aux vibrations | Élevée avec un outil étalonné | Les deux dépendent de l'exécution |
| Coût | Faible (matériau) | Moyen (outillage) | Sertissage : investissement initial |
Recommandation : la soudure pour les connexions permanentes à haute fiabilité (tableaux fixes, installations industrielles) ; le sertissage pour les installations rapides, les câblages sur site et la maintenance fréquente. Ne combinez pas les deux méthodes : une cosse sertie ne se soude pas et un conducteur étamé ne se sertit pas.
Questions fréquentes sur le soudage électrotechnique
Tout ce qu'il faut savoir sur la soudure pour les installations électriques
Demander un conseil pour vos applications électrotechniques
Comparez les alliages sans plomb, choisissez le flux et découvrez notre système qualité ISO 9001. Demandez un devis pour les formats et les quantités.
Telefono
+39 02 6604 7053