Étain pour zinguerie : 33 %, 40 %, 50 % ou 60 %, différences et usage sur zinc et tôle
Pour les baguettes de zinguerie, le chiffre indique le pourcentage d'étain : un 50/50 contient 50 % d'étain et 50 % de plomb, un 60/40 60 % d'étain. Quand le titre change, l'intervalle de fusion, la facilité à modeler le cordon et le coût changent aussi. Ce guide explique comment choisir le titre pour les gouttières, les solins, le zinc-titane et la tôle galvanisée.
Dickmann Srl · mis à jour le
Les titres comparés
Tous les alliages de ce tableau commencent à fondre à 183 °C. C'est le liquidus qui change : plus l'alliage contient de plomb, plus la température à laquelle il devient entièrement liquide est élevée, et plus l'intervalle pâteux dans lequel on peut travailler le cordon est large.
| Alliage | Solidus / liquidus | Usage type | Disponibilité Dickmann |
|---|---|---|---|
| Sn 33 / Pb 67 | 183 / environ 250 °C | Gros travaux non esthétiques | Sur demande |
| Sn 35 / Pb 65 | 183 / 245 °C | Zinguerie économique, raccords grossiers | Sur demande |
| Sn 40 / Pb 60 | 183 / 238 °C | Zinguerie et zinc-titane | Sur demande |
| Sn 50 / Pb 50 | 183 / 215 °C | Zinc, zinguerie et cercueils | Disponible immédiatement en stock |
| Sn 60 / Pb 40 | 183 / 190 °C | Soudures fines, vitraux, rechargements | Disponible immédiatement en stock |
Températures selon EN ISO 9453 ; pour le 33/67, non normalisé, la valeur est indicative. Les baguettes Dickmann standard ont une section demi-lune de 10 × 6 mm, une longueur de 41 cm et sont conditionnées en cartons de 25 kg.
Pourquoi on utilise le 50/50
Le 50/50 associe un large intervalle pâteux, d'environ 32 °C, à une teneur en étain suffisante pour un bon mouillage du zinc. Le zingueur peut étaler et modeler le cordon pendant la solidification de l'alliage et obtenir des joints étanches sur les gouttières, les descentes d'eaux pluviales et les solins. Pour la même raison, c'est l'alliage utilisé pour le scellement des cercueils en zinc. Pour le zinc-titane, les fabricants indiquent des alliages 40/60 ou 50/50 à faible teneur en antimoine (Sb < 0,5 %) : l'antimoine rend le joint sur zinc fragile.
Titres plus bas et plus élevés
Les titres plus bas, à 33, 35 ou 40 %, coûtent moins cher car ils contiennent moins d'étain, et leur intervalle pâteux est encore plus large. Ils conviennent aux gros travaux où l'esthétique compte peu, mais demandent des températures plus élevées pour devenir liquides.
Le 60/40 est quasi eutectique : il fond entre 183 et 190 °C, coule bien et donne des joints brillants, mais reste pâteux peu de temps. Il est indiqué pour les soudures fines, les vitraux d'art et les rechargements, moins pour les longs cordons sur zinc.
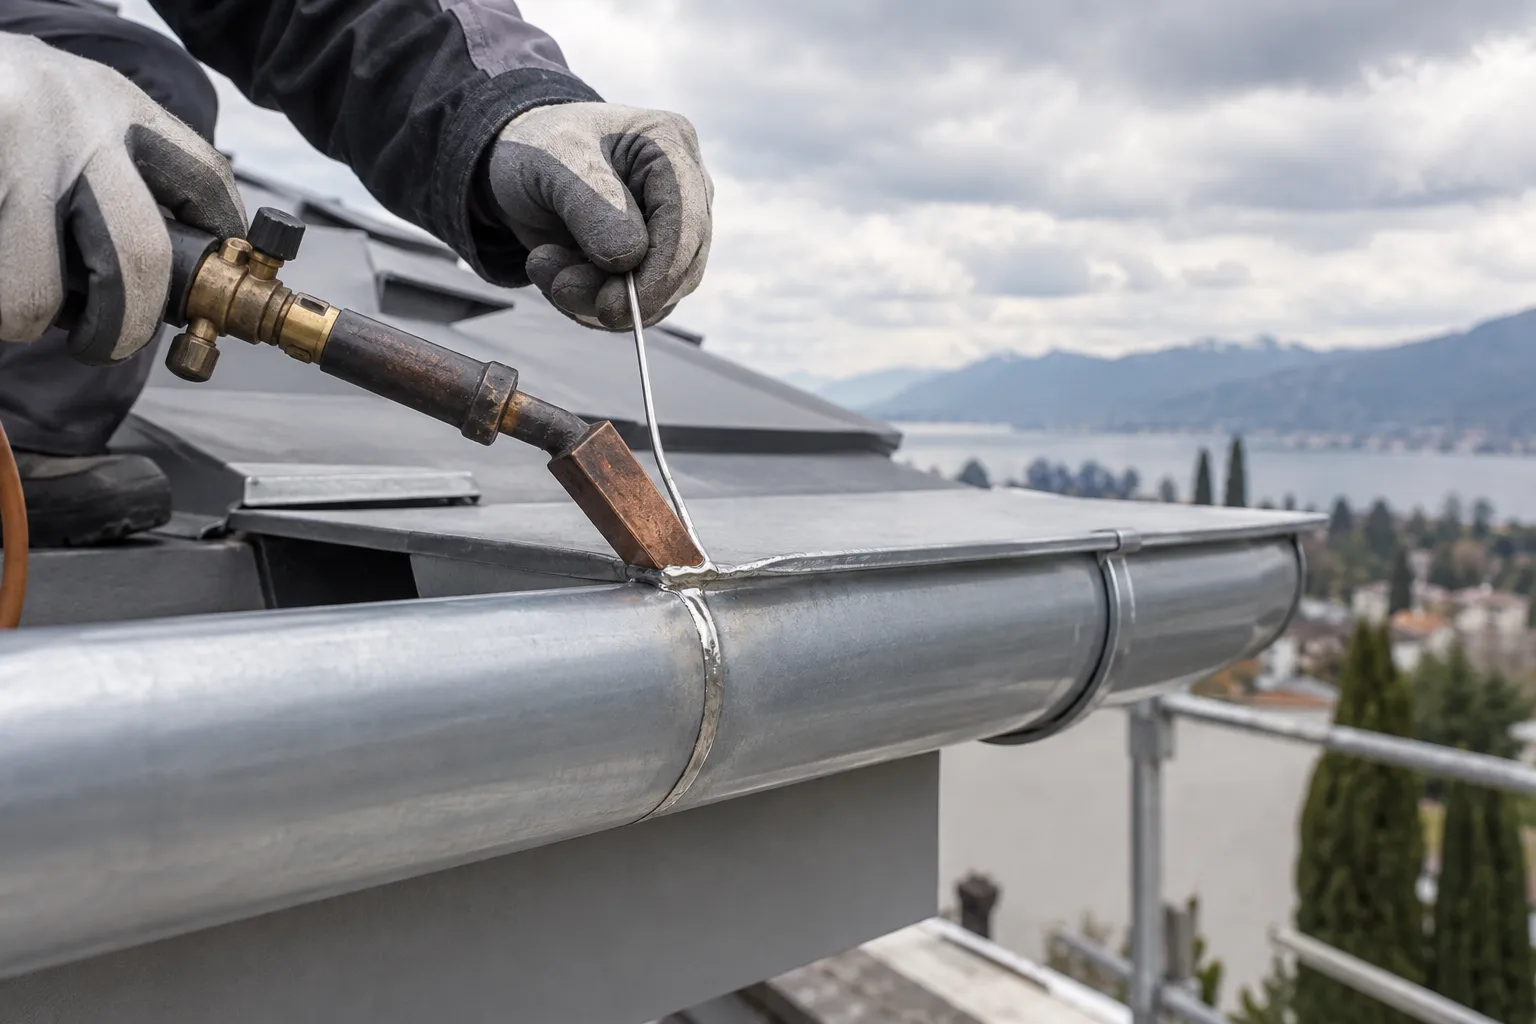
Comment souder le zinc et la tôle galvanisée
Le 50/50 fond entre 183 et 215 °C, bien en dessous de la fusion du zinc (419 °C) : évitez malgré tout de surchauffer la tôle, qui peut se percer.
- Nettoyez la surface pour éliminer graisse, oxydes et saletés.
- Appliquez un flux spécifique pour le zinc et le zinc-titane, à base de chlorures de zinc et d'ammonium, de préférence celui indiqué par le fabricant de la tôle. Les fabricants de zinc-titane déconseillent l'esprit de sel pur, nocif pour l'opérateur, les outils et la tôle.
- Chauffez avec un fer à souder à gaz ou électrique de puissance suffisante : environ 250 °C sont nécessaires dans la zone du joint, au-dessus du liquidus de l'alliage.
- Étalez l'alliage et modelez le cordon pendant la phase pâteuse.
- Laissez refroidir sans bouger le joint et éliminez immédiatement les résidus de flux avec un chiffon humide : ils sont corrosifs.
Plomb et réglementation
Les gouttières, les solins et les cercueils ne sont pas des équipements électriques et électroniques : la directive RoHS ne s'applique pas et les alliages étain-plomb restent le choix traditionnel. Il faut néanmoins respecter les autres réglementations applicables et les indications de la fiche de données de sécurité sur la manipulation du plomb. Voir le guide des exemptions RoHS pour le plomb.