
Aleaciones estaño-plomo 60/40, 63/37 y 50/50: hilo, barras y varillas
Sn60Pb40, Sn63Pb37, Sn62Pb36Ag2 y 50/50 según EN ISO 9453, directamente del fabricante
Las aleaciones estaño-plomo siguen siendo la opción técnica donde el plomo está permitido: equipos fuera del ámbito RoHS, aplicaciones cubiertas por exenciones, recambios, electrotecnia, hojalatería. Funden a menor temperatura que las aleaciones sin plomo, mojan mejor y son más tolerantes en la soldadura manual. Dickmann las fabrica en hilo con alma, hilo macizo, barras y varillas. Para saber cuándo pueden utilizarse, consulte la guía sobre las exenciones RoHS para el plomo.
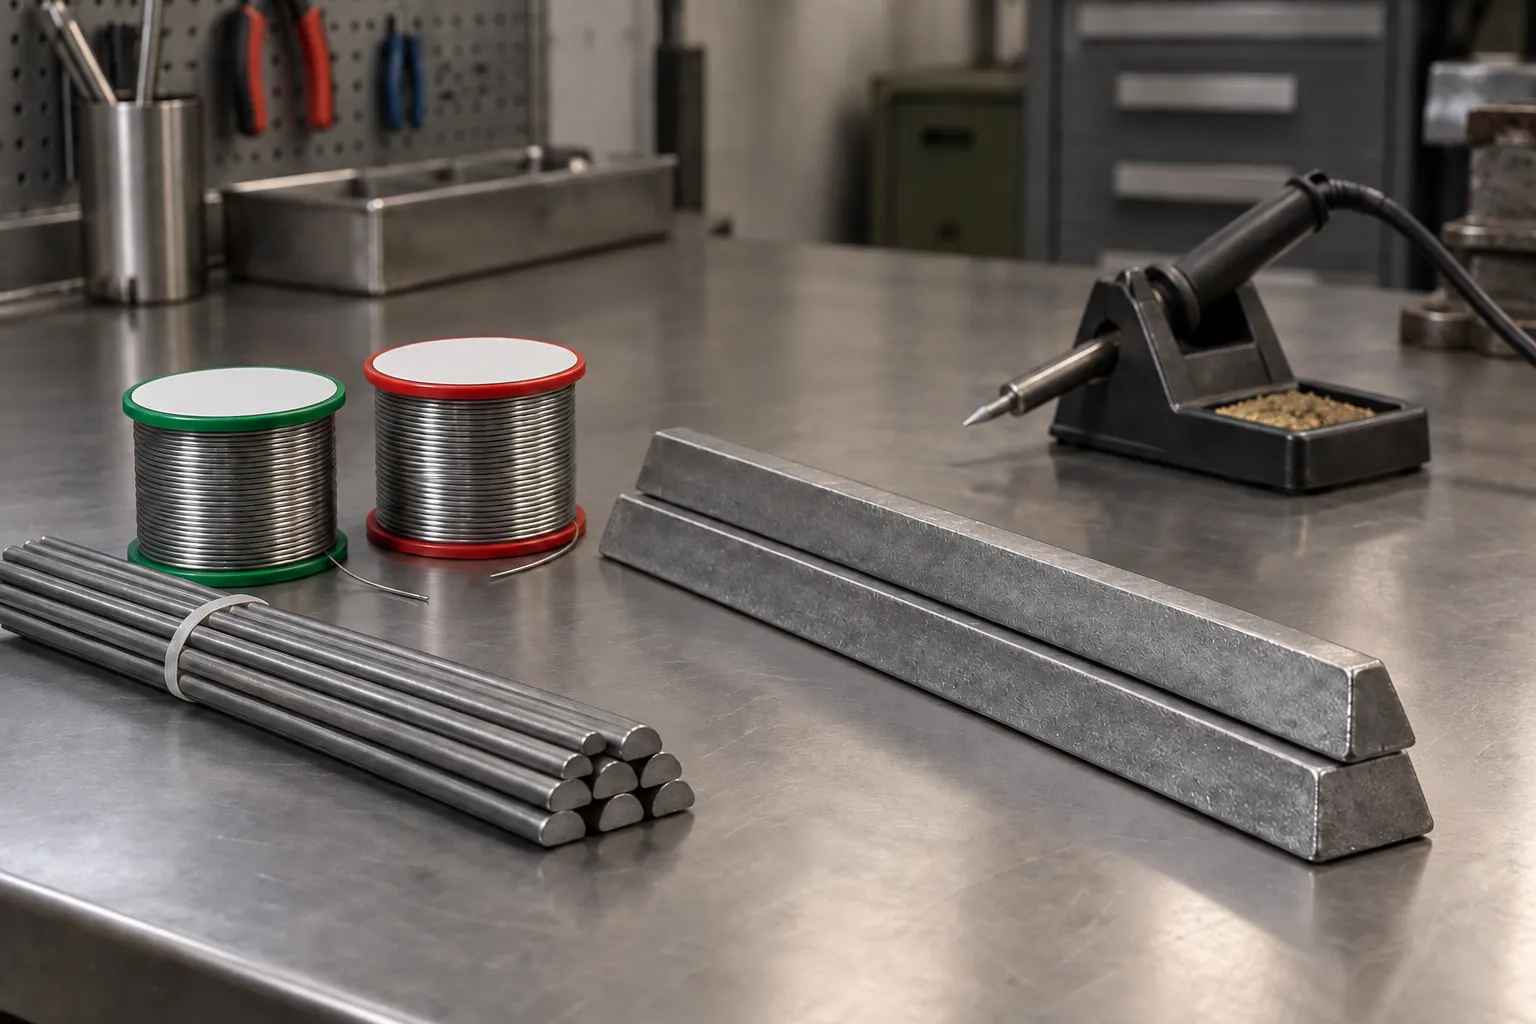
Las aleaciones estaño-plomo de la gama
El número indica el porcentaje de estaño: una 60/40 contiene un 60 % de estaño y un 40 % de plomo. Todas empiezan a fundir en torno a 183 °C; cuanto más plomo contiene la aleación, más alto es el liquidus y más amplio el intervalo pastoso.
| Aleación | Fusión | Formatos | Uso típico |
|---|---|---|---|
| Sn63Pb37 | 183 °C (eutéctica) | Hilo con alma, barras | Electrónica permitida o exenta, retrabajo, soldaduras rápidas sin fase pastosa |
| Sn62Pb36Ag2 | aprox. 179 °C | Barras, hilo con alma, pasta | Componentes con terminaciones plateadas, electrónica de precisión |
| Sn60Pb40 | 183–190 °C | Hilo con alma, hilo macizo, barras, varillas | La aleación estaño-plomo más difundida: electrónica, cableados, estañado |
| Sn60Pb39Cu1 | aprox. 183–190 °C | Hilo con alma | Soldadura manual: el cobre reduce el desgaste de las puntas |
| Sn50Pb50 / Sn50Pb49Cu1 | 183–216 °C | Hilo con alma, hilo macizo, varillas | Electrotecnia, hojalatería, zinc y chapa |
| Sn40Pb60 | 183–235 °C | Hilo con alma | Uniones gruesas, estañados de bajo coste |
Temperaturas típicas. Aleaciones fabricadas según EN ISO 9453:2020 con metales de pureza superior al 99,9 %; certificado de análisis para cada lote.
Cómo elegir la aleación
Para elegir el fundente del hilo con alma, consulte la guía sobre la clasificación IPC J-STD-004 y la guía sobre cómo elegir el hilo con alma.
- Sn63Pb37 para la electrónica: al ser eutéctica pasa de líquida a sólida sin fase pastosa, reduce las soldaduras frías debidas a movimientos durante el enfriamiento y es adecuada para componentes de paso fino.
- Sn60Pb40 para uso general: soldadura manual de tarjetas y cableados, estañado de conductores, baños de soldadura por ola donde el plomo está permitido.
- Sn62Pb36Ag2 cuando los componentes tienen terminaciones plateadas o de paladio-plata, para limitar su disolución.
- Sn60Pb39Cu1 para quien suelda mucho a mano y quiere alargar la vida de las puntas.
- Sn50Pb50 y Sn40Pb60 para uniones gruesas, electrotecnia y chapa, donde se necesita un intervalo pastoso amplio para modelar el cordón.
Formatos disponibles
- Hilo con alma de fundente con fundentes de colofonia Alfa C y Alfa E (ROL0), Impetol B (ROM1) para superficies difíciles, Dixtra Gel y Dixtra Glico para soldaduras estructurales sobre cobre, latón y hierro.
- Hilo macizo sin fundente, bajo pedido, para estañado, robots y reposición de los crisoles.
- Barras Dixtra Electronic en Sn63Pb37, Sn62Pb36Ag2 y Sn60Pb40, bajo pedido, para baños de soldadura por ola, estañado por inmersión y HASL.
- Varillas 50/50 y 60/40 de media luna para hojalatería, ataúdes de zinc y soldadura con llama.
- Pasta de soldadura no-clean AIM M8 también en aleación con plomo, para ensamblajes SMT donde el plomo está permitido.
Cuándo pueden utilizarse
La directiva RoHS limita el plomo al 0,1 % en peso en los materiales homogéneos de los aparatos eléctricos y electrónicos. Por lo tanto, las aleaciones estaño-plomo siguen pudiendo utilizarse en productos fuera del ámbito de la directiva, en aplicaciones cubiertas por exenciones vigentes y en muchos usos no electrónicos, como la hojalatería, los ataúdes de zinc y las baterías de plomo-ácido. La verificación corresponde al fabricante del equipo: consulte la guía sobre las exenciones RoHS y la tabla de temperaturas de fusión.
Baños estaño-plomo: misma composición, mismo proceso
En las barras y el hilo macizo solo cuenta la composición química: con la misma aleación, el proceso y los productos acabados no cambian. Si trabaja con un baño estaño-plomo de otro proveedor, puede reponerlo con las barras Dickmann de la misma aleación. Con el análisis del baño controlamos el cobre, el hierro y las impurezas y seguimos la composición a lo largo del tiempo.
- Mantenga separados los crisoles, las herramientas y las existencias de aleaciones con plomo de los de aleaciones sin plomo.
- No reponga un baño sin plomo con aleaciones con plomo, ni al revés.
- Etiquete los crisoles con la aleación en uso.
Seguridad en el trabajo
- Consulte la ficha de datos de seguridad de cada aleación y fundente antes del uso.
- Aspire los humos de soldadura en el punto de emisión: proceden sobre todo del fundente.
- No coma, beba ni fume en la zona de trabajo y lávese las manos después de manipular aleaciones con plomo.
- Recoja por separado la escoria, los residuos y la aleación agotada: pueden entregarse para su recuperación.
Preguntas frecuentes sobre las aleaciones estaño-plomo
Solicite un presupuesto de aleaciones estaño-plomo
Indíquenos aleación, formato y cantidad anual