
Pasta de soldadura SMD para montaje SMT y reflujo: AIM H10, NC257-2, M8
Pastas no-clean AIM Solder para serigrafía y reflujo, distribuidas en Italia por Dickmann
Pastas no-clean AIM Solder H10, NC257-2 y M8 en aleación SAC305 y en las aleaciones AIM REL22 y REL61, en botes y jeringas verticales. Para las tarjetas mixtas, consulte también la soldadura selectiva y los hilos con alma de fundente para rework.
Por qué elegir nuestras pastas de soldadura
Ventajas técnicas y prestaciones para aplicaciones SMD profesionales
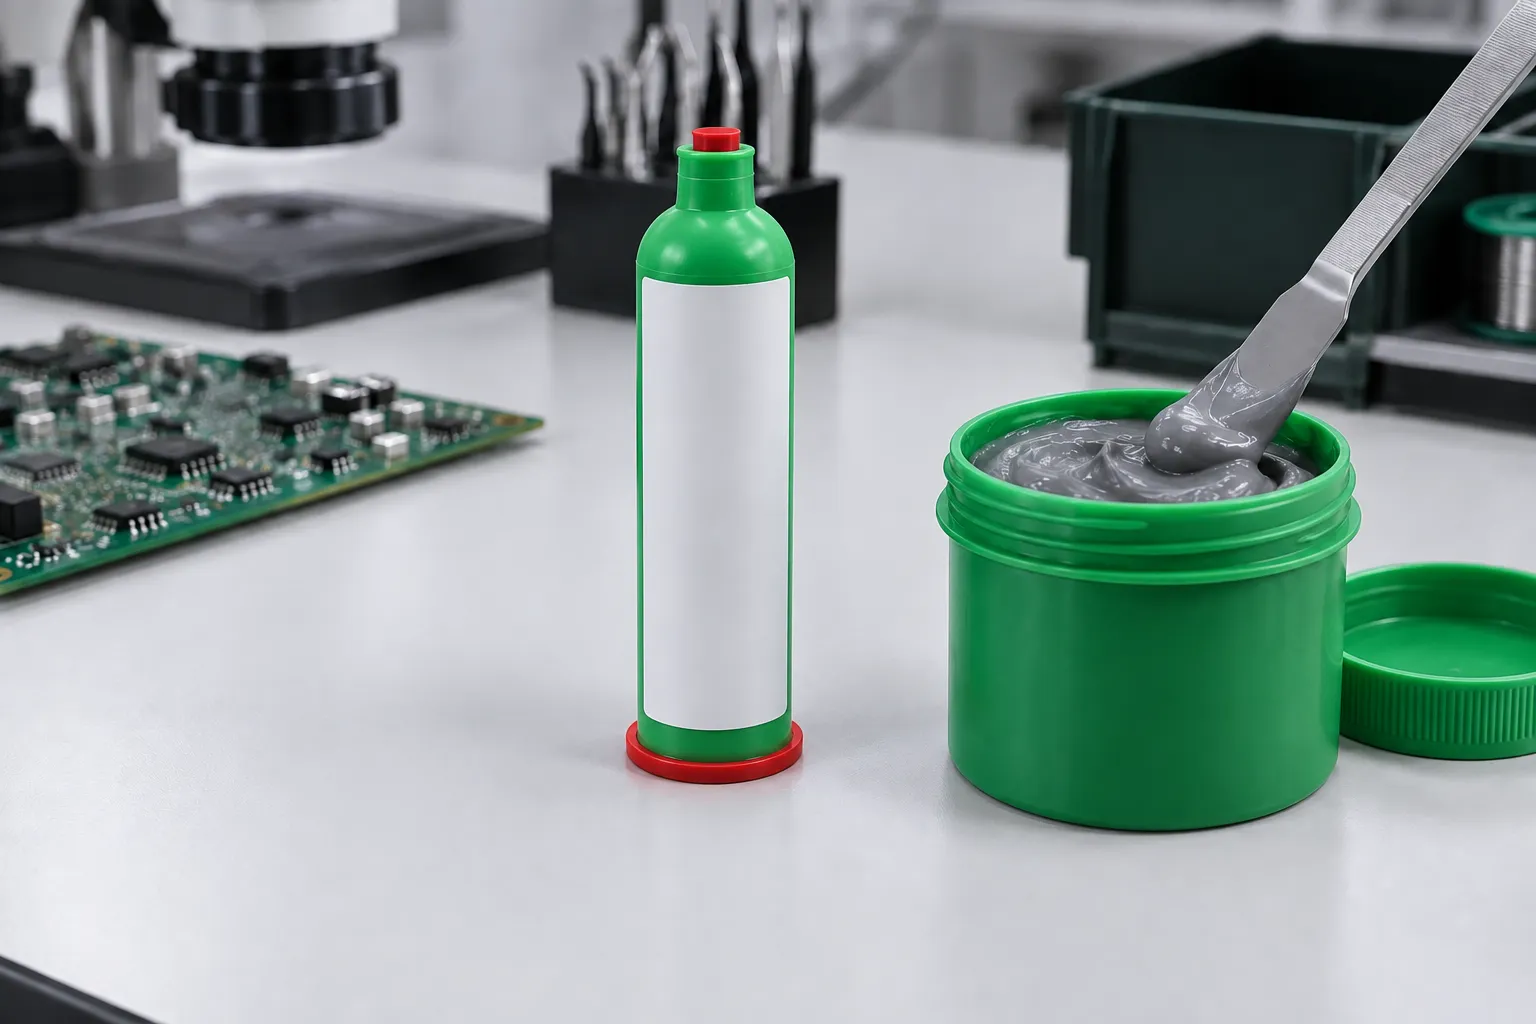

Polvos Type 3 y Type 4
Granulometría de la aleación según IPC J-STD-005
| Tipo | Diámetro de las esferas | Uso típico | Notas |
|---|---|---|---|
| Type 3 | 25–45 µm | Componentes estándar | Paso ≥ 0,5 mm, QFP y BGA estándar |
| Type 4 | 20–38 µm | Fine pitch | Paso fino, QFN, BTC, aperturas pequeñas |
Las pastas AIM Solder distribuidas por Dickmann
Dickmann distribuye en Italia las pastas de soldadura AIM Solder. Estos son los tres productos principales, con los datos declarados por el fabricante.
| Producto | Características | Aleaciones | Cuándo elegirla |
|---|---|---|---|
| H10 | No-clean ROL0 (IPC J-STD-004), sin halógenos; transferencia superior al 90 % con area ratio 0,50; vida en el stencil superior a 8 horas | SAC305, REL22, REL61 | Fine pitch y pliegos de condiciones halogen-free |
| NC257-2 | No-clean, residuos claros y reducidos, alto tack time; reflujo en aire, nitrógeno y vapor-phase | SAC305, REL22, REL61 | Producción general, fase vapor |
| M8 | No-clean en polvo Type 4; reduce los huecos (voids) en QFN y BTC y elimina el head-in-pillow en los BGA; residuos transparentes | SAC305, REL22, REL61, Sn62Pb36Ag2 | Componentes de alta densidad |
REL22 es la aleación AIM de alta fiabilidad para entornos de vano motor y ciclos térmicos severos; REL61 es la alternativa AIM de baja plata a SAC305. Los datos completos figuran en las fichas técnicas AIM.
La pasta en el proceso SMT
En el montaje SMT, la pasta se imprime con el stencil sobre los pads, se controla con la inspección SPI, recibe los componentes de la pick and place y después funde en el horno de reflujo; la inspección AOI verifica las uniones. La pasta influye en casi todas las fases.
- Stencil life: durante cuánto tiempo la pasta sigue siendo imprimible en el stencil sin perder calidad.
- Tack time: durante cuánto tiempo la pasta retiene los componentes antes del reflujo.
- Slump: cuánto se ensancha el depósito después de la impresión; un slump alto favorece los puentes.
- Perfil de reflujo: el precalentamiento, el pico y el tiempo por encima del liquidus deben adaptarse a la pasta, la aleación y la tarjeta.
Conservación y uso
Las pastas de soldadura deben conservarse en el frigorífico y dejarse alcanzar la temperatura ambiente, cerradas, antes de abrirlas, para evitar la condensación. Para la H10 en polvo T4, AIM indica 9 meses a 0–12 °C o 3 meses por debajo de 25 °C; para los demás productos prevalece la ficha técnica.
- No congele la pasta ni vuelva a poner en el bote la pasta ya utilizada en el stencil.
- Utilice primero los lotes más antiguos y respete la fecha de caducidad indicada en la etiqueta.
- Mezcle brevemente la pasta antes del uso si así lo prevé la ficha técnica.
¿SMT o SMD? Las tarjetas mixtas
SMT es la tecnología de montaje superficial; SMD, el componente de montaje superficial. En las tarjetas mixtas, los componentes SMD se sueldan por reflujo con la pasta, y los componentes de orificio pasante (THT) después, por ola o por soldadura selectiva con barras e hilo macizo. En algunos casos también los componentes THT se sueldan por reflujo con la técnica pin-in-paste.
Sectores de uso de las pastas SMD
Aplicaciones especializadas para pastas de soldadura
Electrónica de consumo
Smartphones, tabletas, electrodomésticos. Pastas Type 3 y Type 4 para componentes estándar y fine pitch.
Automoción
Centralitas, sensores y módulos: H10 sin halógenos y REL22/REL61 para uniones expuestas a ciclos térmicos.
Industrial
Controles industriales, PLC y sistemas de automatización con componentes de alta densidad.
Iluminación LED
Módulos LED y tarjetas de potencia, donde cuentan la mojabilidad y la reducción de huecos (voids).
Qué pasta elegir
Las pastas AIM Solder de la gama Dickmann
| Aplicación | Tipo recomendado | Ventajas | Notas |
|---|---|---|---|
| Pliego de condiciones sin halógenos, fine pitch | H10 | Sin halógenos, larga vida en el stencil | SAC305, REL22, REL61 |
| Producción general | NC257-2 | Amplia ventana de proceso, residuos claros | Reflujo en aire, nitrógeno y vapor-phase |
| QFN, BTC y BGA de alta densidad | M8 | Pocos huecos (voids), sin head-in-pillow | Type 4; también en Sn62Pb36Ag2 |
| Ciclos térmicos severos | H10, NC257-2 o M8 en REL22 | Aleación AIM para vano motor y ciclos térmicos severos | REL61: alternativa de baja plata a SAC305 |
La pasta se elige en función de los componentes, del pliego de condiciones (por ejemplo, halogen-free) y del horno. Le ayudamos a definir producto, aleación y granulometría.
Preguntas frecuentes sobre pastas de soldadura
Respuestas a las preguntas más habituales sobre las pastas de soldadura SMD
Solicite un presupuesto para las pastas AIM
Consulte también la aleación SAC305, los fundentes en gel para rework y nuestro sistema de calidad ISO 9001.
Telefono
+39 02 6604 7053