
Aleaciones, barras e hilo macizo para soldadura selectiva: gestión del baño
Barras para el crisol e hilo macizo para la reposición, en las aleaciones sin plomo más utilizadas en selectiva
Barras e hilo macizo para los crisoles de las máquinas de soldadura selectiva, en las aleaciones 99SnCuNiGe (equivalente a SN100C), SAC0307 con bajo contenido de plata y SAC305. Para la reposición automática, consulte el hilo macizo de 0,5 a 4 mm; para la tarjeta, los fundentes no-clean por pulverización.
Por qué elegir nuestras aleaciones para selectiva
Prestaciones optimizadas para procesos automatizados
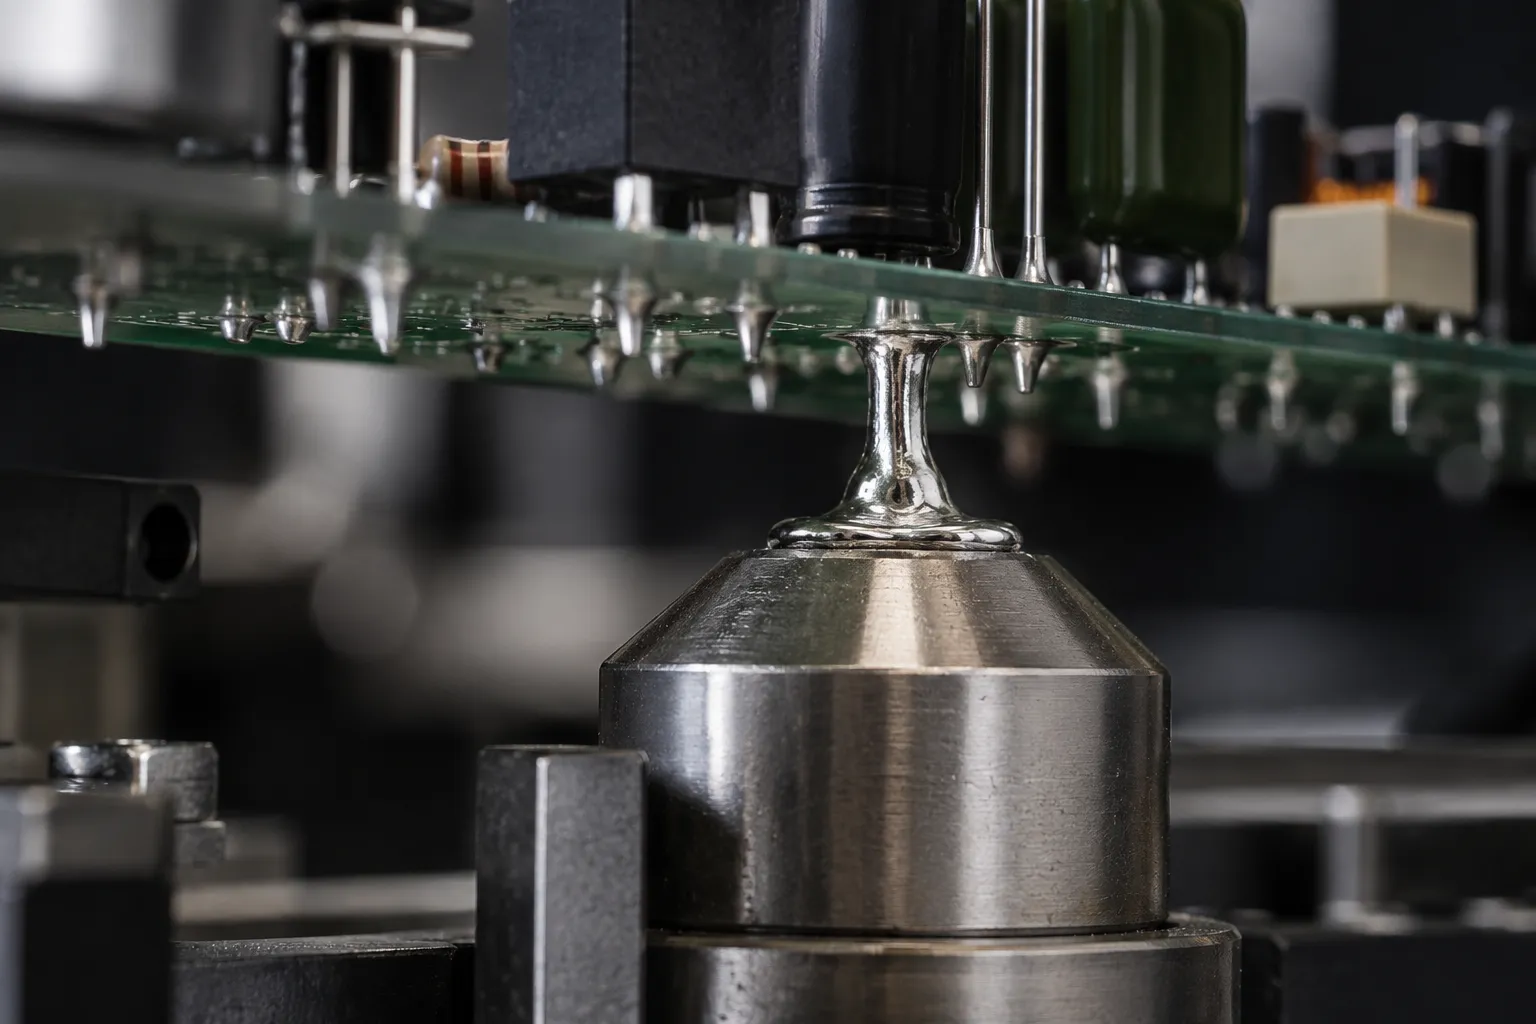
Aleaciones recomendadas para selectiva
Aleaciones sin plomo para los crisoles de las máquinas de soldadura selectiva
| Aleación | Composición | Punto de fusión | Aplicación |
|---|---|---|---|
| 99SnCuNiGe (equiv. a SN100C) | Sn/Cu0.7/Ni0.05/Ge | 227 °C | Sin plata, menos escoria (dross) y erosión del cobre |
| SAC0307 | Sn99/Ag0.3/Cu0.7 | 217–227 °C | Bajo contenido de plata, coste contenido |
| SAC305 | Sn96.5/Ag3/Cu0.5 | 217–220 °C | Cuando el pliego de condiciones exige SAC305 |
| Sn99.3Cu0.7 | Sn99.3/Cu0.7 | 227 °C | Sin plata, la más económica |
Gestión del baño en la soldadura selectiva
En las máquinas de soldadura selectiva la aleación trabaja en un crisol pequeño, con boquillas que la llevan solo a los puntos que se van a soldar. Por eso el baño está más expuesto a las variaciones de temperatura y de composición que una ola tradicional: mantenerlo bajo control es la condición para obtener uniones repetibles.
Con las aleaciones sin plomo, la temperatura del crisol está normalmente entre 280 y 320 °C, en función de la boquilla y de la masa térmica de la tarjeta: más alta que en la soldadura por ola, porque el pequeño volumen de aleación de la boquilla debe calentar uniones incluso de gran masa térmica. El valor exacto depende también de la aleación y de las indicaciones del fabricante de la máquina.
Durante la producción, el baño disuelve el cobre de los pads y de los terminales. Por encima de ciertos valores, el cobre eleva el liquidus, empeora la fluidez y favorece los puentes y las puntas. Las aleaciones con níquel y germanio, como la 99SnCuNiGe, limitan la erosión del cobre y la formación de escoria (dross). El nitrógeno alrededor de la boquilla reduce aún más la oxidación.
- Reponga con la misma familia de aleación del baño: barras para el llenado, hilo macizo para la reposición continua; con cobre alto, la versión sin cobre (Sn99,7Ag0,3 para SAC0307, 99SnNiGe para 99SnCuNiGe).
- Retire regularmente la escoria (dross) de la superficie del crisol.
- Haga analizar periódicamente el baño: el cobre y el hierro disueltos indican cuándo diluir o sustituir la aleación.
- No mezcle aleaciones distintas: entre aleaciones sin plomo compatibles se puede pasar por dilución gradual, verificada con un análisis; de estaño-plomo a sin plomo el crisol debe vaciarse por completo, limpiarse, lavarse con estaño puro y el baño debe analizarse para plomo y hierro.
¿Barras o hilo macizo?
Las barras sirven para el primer llenado del crisol y para las reposiciones manuales. El hilo macizo alimenta el crisol automáticamente y mantiene constante el nivel del baño, evitando las grandes adiciones que enfrían el baño. El hilo macizo Dickmann está disponible de 0,5 a 4,0 mm en bobinas de 0,25 a 4 kg: indíquenos el modelo de la máquina de soldadura y le propondremos el diámetro y la bobina.
Defectos típicos y causas
Los defectos más frecuentes en selectiva dependen casi siempre de la temperatura, del fundente o del estado del baño, más que de la aleación.
| Defecto | Causas frecuentes | Qué verificar |
|---|---|---|
| Puentes entre terminales | Temperatura baja, fundente insuficiente, cobre alto en el baño | Temperatura del crisol, dosificación del fundente, análisis del baño |
| Orificio no llenado | Precalentamiento insuficiente, fundente no activado, masa térmica elevada | Precalentamiento, tiempo de contacto, tipo de boquilla |
| Bolitas de estaño | Fundente en exceso o no secado | Cantidad de fundente y secado antes de la soldadura |
| Escoria (dross) abundante | Oxígeno, temperatura demasiado alta | Flujo de nitrógeno, temperatura, limpieza del crisol |
Selectiva, ola y reflujo en las tarjetas mixtas
En las tarjetas mixtas, los componentes SMT se sueldan primero por reflujo con pasta de soldadura, y después los componentes de orificio pasante (THT) por soldadura por ola o selectiva. La selectiva suelda solo los puntos elegidos y evita a los componentes SMT el paso por la ola. PTH (Plated Through Hole) indica el orificio metalizado del circuito: en Italia muchos EMS llaman «montaje PTH» al montaje THT.
Aplicaciones de la soldadura selectiva
Sectores que utilizan el proceso selectivo
Electrónica para automoción
ECU, sensores, conectores pesados. Soldadura THT en PCB con componentes SMD ya montados. Proceso mixto SMD+THT.
Industrial
Controles industriales, inversores, fuentes de alimentación. Componentes de potencia THT en tarjetas con lógica SMD.
Médico
Instrumentación de diagnóstico y electromedicina: componentes THT en tarjetas mixtas, con la aleación definida por el pliego de condiciones.
Telecomunicaciones
Routers, switches, equipos de telecomunicaciones. Conectores, transformadores y componentes THT grandes en PCB complejos.
Selectiva vs ola vs reflujo: comparación
Cuándo elegir la soldadura selectiva
| Característica | Soldadura selectiva | Soldadura por ola | Reflujo |
|---|---|---|---|
| Componentes | Solo THT seleccionados | THT y SMD encolados | SMD y THT en pin-in-paste |
| PCB mixtos | Ideal (SMD+THT) | Sí, con SMD encolados en la cara inferior | Con THT en pin-in-paste |
| Estrés térmico | Mínimo (local) | Alto (todo el PCB) | Controlado |
| Flexibilidad | Máxima | Baja | Media |
| Coste del proceso | Medio-alto | Bajo | Medio |
La soldadura selectiva es la opción para las tarjetas mixtas con pocos componentes THT (conectores, transformadores) o cuando la ola sometería a demasiado estrés a los componentes SMT ya soldados.
Preguntas frecuentes sobre la soldadura selectiva
Todo lo que necesita saber sobre el proceso selectivo
Solicite asesoramiento sobre soldadura selectiva
Consulte también el hilo macizo para la reposición, la aleación SAC0307 y nuestro sistema de calidad ISO 9001.
Telefono
+39 02 6604 7053