
Soldadura de ataúdes de zinc
Varillas de estaño-plomo 50/50 para el estañado hermético de ataúdes y cajas de chapa de zinc
Aleación tradicional Sn50Pb50 para el estañado hermético perimetral de ataúdes de zinc. Nuestras varillas de estaño-plomo 50/50 son la aleación tradicional del sector funerario, para el cierre hermético mediante soldadura exigido por el art. 30 del DPR italiano 285/1990. Certificación ISO 9001:2015.
Por qué elegir la 50/50 Dickmann para ataúdes de zinc
La aleación tradicional de referencia del sector, con calidad industrial certificada
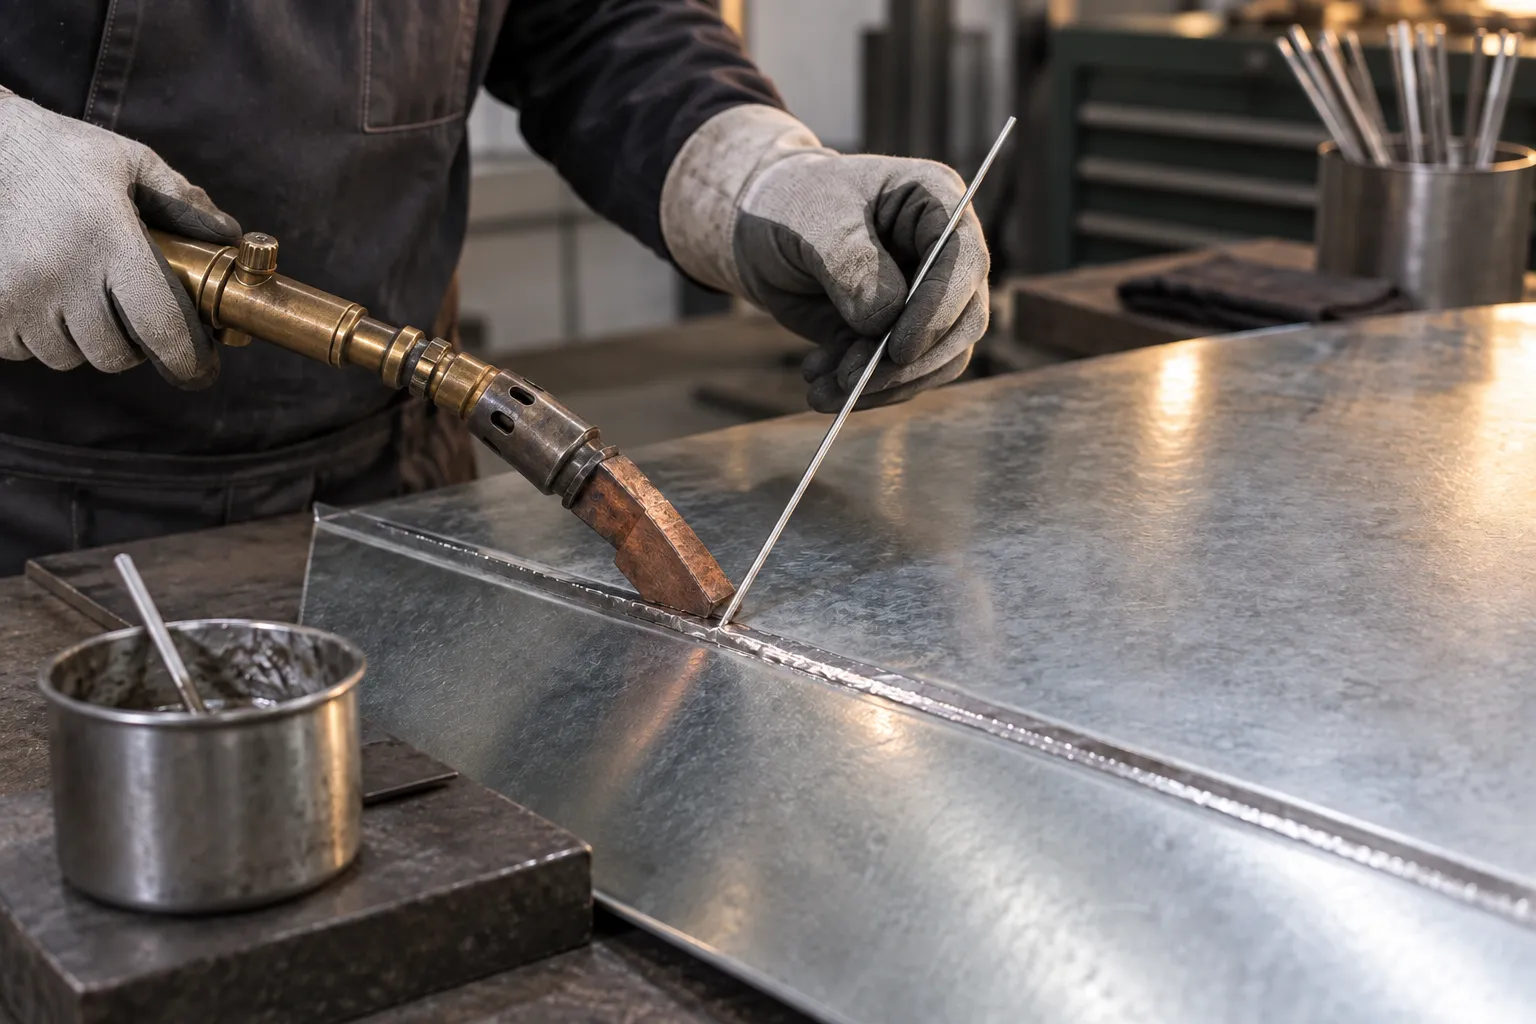
Proceso de estañado de los ataúdes de zinc
Secuencia operativa estándar para la soldadura hermética perimetral
Preparación y limpieza de la chapa
Lijar los bordes de la caja y de la tapa para eliminar óxidos y pátinas. Cepillar con cepillo metálico para eliminar residuos. La superficie debe quedar lisa y libre de impurezas.
Aplicación del fundente
Aplicar en los bordes que se van a soldar un fundente para zinc a base de cloruros de zinc y amonio; tradicionalmente se utiliza también ácido muriático (ácido clorhídrico diluido). El fundente elimina el óxido de zinc y permite que la aleación 50/50 moje la chapa. EPI: guantes, gafas y mascarilla con filtro E-P3 para vapores ácidos.
Colocación de la tapa
Superponer la tapa sobre la caja de modo que el borde coincida uniformemente. Fijar con pinzas o pesos para evitar desplazamientos durante la soldadura. Verificar la planitud de las superficies de contacto.
Calentamiento con soldador de gas
Calentar la chapa en el punto de inicio con un soldador de gas (GLP, propano o butano) o eléctrico hasta unos 250 °C en la zona de la unión, por encima del liquidus de la aleación (215 °C). Evitar el sobrecalentamiento: la chapa de zinc funde a 419 °C y se perfora con facilidad.
Aplicación de la varilla 50/50
Apoyar la varilla de sección de media luna (lado plano hacia abajo) sobre el punto caliente. La aleación empieza a fundirse progresivamente. Hacerla fluir uniformemente a lo largo de todo el perímetro de la tapa manteniendo un cordón continuo de 3–5 mm.
Modelado del cordón
En el intervalo pastoso (183–215 °C) la aleación sigue siendo trabajable: con la punta del soldador o con una espátula, modelar el cordón para obtener un acabado uniforme y un perfil redondeado. Con aleaciones eutécticas (Sn63Pb37) este paso es muy difícil.
Enfriamiento e inspección
Dejar enfriar de forma natural (no forzar con agua) y eliminar los residuos de fundente con un paño húmedo. Inspeccionar visualmente el cordón para detectar microporos, grietas o discontinuidades. Verificar la hermeticidad con una prueba de presión o un control visual continuo.
Seguridad: garantizar la aspiración y la ventilación del local; EPI: mascarilla con filtro E-P3 contra los vapores de ácido y fundente, guantes, gafas. A las temperaturas de soldadura el plomo no desprende humos significativos: el riesgo procede sobre todo del contacto y la ingestión, por lo que hay que lavarse las manos y no comer en la zona de trabajo. El D.Lgs italiano 81/2008 fija para el plomo un valor límite de 0,15 mg/m³ y un valor límite biológico de 60 µg/100 ml; la vigilancia sanitaria es obligatoria por encima de los umbrales del anexo XLIII-bis, con la periodicidad que establezca el médico del trabajo. La Directiva (UE) 2024/869 prevé valores más bajos, aplicables con la transposición nacional.
Aleación 50/50 Dickmann: especificaciones para ataúdes de zinc
Datos técnicos de la varilla Sn50/Pb50 en la configuración estándar para la soldadura de ataúdes
| Característica | Valor | Unidad | Notas |
|---|---|---|---|
| Composición | Sn 50 / Pb 50 | % | Equilibrada estaño-plomo |
| Solidus / Liquidus | 183 / 215 | °C | Intervalo pastoso 32 °C |
| Densidad | 8,9 | g/cm³ | A 20 °C |
| Sección de la varilla | 10 x 6 | mm | Media luna con marca «50%» |
| Longitud estándar | 410 | mm | Estándar del sector de la hojalatería |
| Embalaje | 25 | kg/caja | Palés bajo pedido |
| Espesor de zinc estándar del ataúd | 0,66 | mm | Mínimo, art. 30 DPR 285/1990 |
| Espesor de zinc por excepción | 0,74 | mm | Inhumación en nicho por excepción (art. 106 DPR 285/1990, Circular 24/1993) |
Sectores de uso del estañado sobre zinc
Dónde se utiliza la soldadura 50/50 de ataúdes de zinc y cajas metálicas
Sector funerario
Cierre hermético mediante soldadura de las cajas interiores de zinc, exigido por el art. 30 del DPR italiano 285/1990 para la inhumación en nicho y para los traslados funerarios previstos por el reglamento. Soldadura perimetral continua para la estanqueidad del féretro.
Embalaje industrial
Sellado de cajas y contenedores de chapa galvanizada para el envío de materiales sensibles: electrónica, instrumentos de precisión, bienes museísticos. La soldadura estanca protege de la humedad y las infiltraciones.
Exhumaciones y artículos de cementerio
Soldadura de cajas osario de zinc y contenedores para restos mortales. Suministro específico para empresas funerarias y marmolistas con varillas en cajas de 25 kg listas para usar.
Hojalatería especial para la construcción
Soldadura de remates complejos, uniones de canalones de zinc, reparaciones y restauraciones de cubiertas de zinc. La 50/50 permite un modelado fino del cordón en uniones visibles y curvas; para el zinc-titanio, los fabricantes indican 40/60 o 50/50 de bajo antimonio (Sb < 0,5 %).
Soldadura en caliente vs sellado en frío
Comparación entre el método tradicional con varilla 50/50 y los adhesivos estructurales
| Característica | Soldadura 50/50 (en caliente) | Sellado en frío (adhesivo) | Ganador |
|---|---|---|---|
| Conformidad DPR 285/1990 | Sí (soldadura a fuego, art. 30) | Sí (Circ. Min. Sanidad italiano 24/6/1993 n.º 24) | Ambos |
| Hermeticidad | Excelente — unión metalúrgica continua | Buena — depende del adhesivo | 50/50 ✅ |
| Tiempo de trabajo | 20–40 minutos (perímetro estándar) | 10–20 minutos + tiempo de secado | Adhesivo |
| Competencia requerida | Estañador cualificado | Mano de obra genérica | Adhesivo |
| Seguridad de los operarios | Vapores de fundente o ácido, contacto con el plomo — EPI obligatorios | Vapores de disolvente — EPI recomendados | Adhesivo |
| Resistencia mecánica de la unión | Unos 35-45 N/mm² (aleación en masa) | Variable según el adhesivo | Equivalente |
| Durabilidad | Décadas — el metal no se degrada | Variable — algunos adhesivos ceden | 50/50 ✅ |
| Tradición y aceptación | Estándar histórico, ampliamente aceptado | Admitida desde 1993, menos extendida | 50/50 |
La soldadura en caliente con varilla 50/50 sigue siendo el estándar más extendido y aceptado para los ataúdes. El sellado en frío es una alternativa legítima desde 1993, pero todavía no ha sustituido al estañado tradicional.
Preguntas frecuentes sobre la soldadura de ataúdes de zinc
Todo lo que necesita saber antes del pedido
Solicite un presupuesto para la soldadura de ataúdes de zinc
Descubra nuestro hub de varillas de estaño-plomo 50/50.
Teléfono
+39 02 6604 7053