
Leghe stagno-piombo 60/40, 63/37 e 50/50: fili, barre e verghette
Sn60Pb40, Sn63Pb37, Sn62Pb36Ag2 e 50/50 secondo EN ISO 9453, direttamente dal produttore
Le leghe stagno-piombo restano la scelta tecnica dove il piombo è ammesso: apparecchiature fuori dall’ambito RoHS, applicazioni coperte da esenzioni, ricambi, elettrotecnica, lattoneria. Fondono più in basso delle leghe lead-free, bagnano meglio e perdonano di più in saldatura manuale. Dickmann le produce in filo animato, filo pieno, barre e verghette. Per sapere quando si possono usare vedi la guida alle esenzioni RoHS per il piombo.
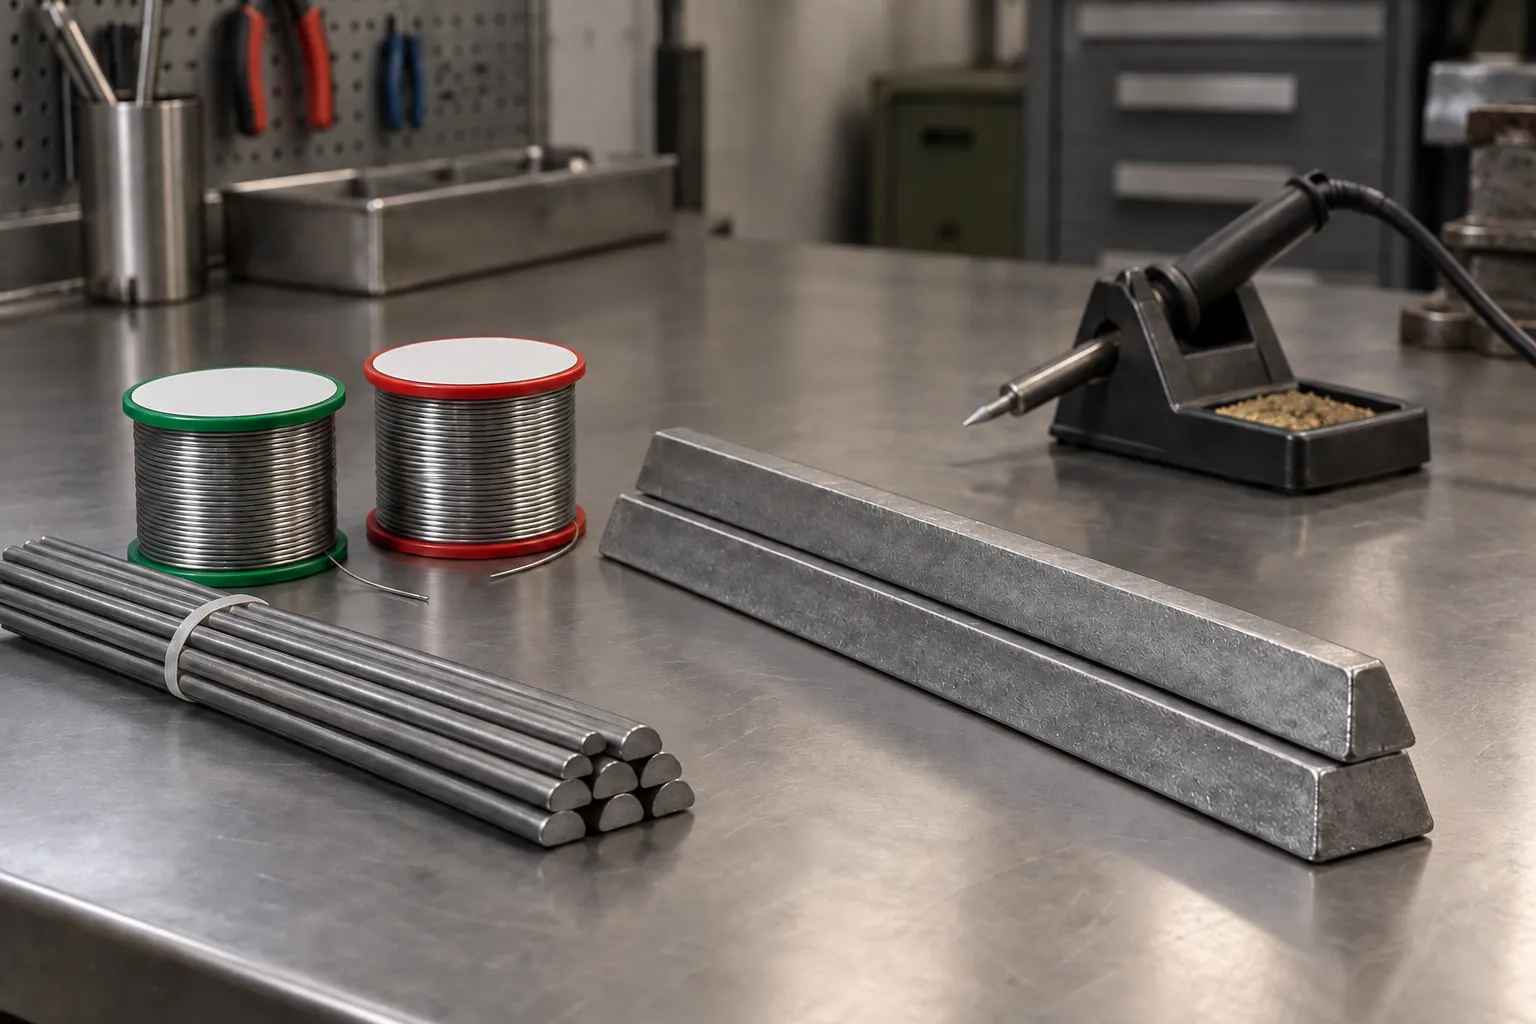
Le leghe stagno-piombo in gamma
Il numero indica la percentuale di stagno: una 60/40 contiene il 60 % di stagno e il 40 % di piombo. Tutte iniziano a fondere intorno ai 183 °C; più piombo contiene la lega, più alto è il liquidus e più ampio l’intervallo pastoso.
| Lega | Fusione | Formati | Uso tipico |
|---|---|---|---|
| Sn63Pb37 | 183 °C (eutettica) | Filo animato, barre | Elettronica ammessa o esentata, rework, saldature rapide senza fase pastosa |
| Sn62Pb36Ag2 | circa 179 °C | Barre, filo animato, pasta | Componenti con terminazioni argentate, elettronica di precisione |
| Sn60Pb40 | 183–190 °C | Filo animato, filo pieno, barre, verghette | La lega stagno-piombo più diffusa: elettronica, cablaggi, stagnatura |
| Sn60Pb39Cu1 | circa 183–190 °C | Filo animato | Saldatura manuale: il rame riduce l’usura delle punte |
| Sn50Pb50 / Sn50Pb49Cu1 | 183–216 °C | Filo animato, filo pieno, verghette | Elettrotecnica, lattoneria, zinco e lamiera |
| Sn40Pb60 | 183–235 °C | Filo animato | Giunti grossi, stagnature a basso costo |
Temperature tipiche. Leghe prodotte secondo EN ISO 9453:2020 con metalli di purezza superiore al 99,9 %; certificato di analisi per ogni lotto.
Come scegliere la lega
Per la scelta del flussante del filo animato vedi la guida alla classificazione IPC J-STD-004 e quella su come scegliere il filo animato.
- Sn63Pb37 per l’elettronica: essendo eutettica passa da liquida a solida senza fase pastosa, riduce i giunti freddi dovuti a movimenti durante il raffreddamento ed è adatta ai componenti a passo fine.
- Sn60Pb40 per l’uso generale: saldatura manuale di schede e cablaggi, stagnatura di conduttori, bagni a onda dove il piombo è ammesso.
- Sn62Pb36Ag2 quando i componenti hanno terminazioni argentate o con palladio-argento, per limitarne la dissoluzione.
- Sn60Pb39Cu1 per chi salda molto a mano e vuole allungare la vita delle punte.
- Sn50Pb50 e Sn40Pb60 per giunti grossi, elettrotecnica e lamiera, dove serve un intervallo pastoso ampio per modellare il cordone.
Formati disponibili
- Filo animato (autosaldante) con flussanti colofonici Alfa C e Alfa E (ROL0), Impetol B (ROM1) per superfici difficili, Dixtra Gel e Dixtra Glico per saldature strutturali su rame, ottone e ferro.
- Filo pieno senza flussante, su richiesta, per stagnatura, robot e rabbocco dei crogioli.
- Barre Dixtra Electronic in Sn63Pb37, Sn62Pb36Ag2 e Sn60Pb40, su richiesta, per bagni a onda, stagnatura a immersione e HASL.
- Verghette 50/50 e 60/40 a mezzaluna per lattoneria, cofani in zinco e saldatura a fiamma.
- Pasta saldante no-clean AIM M8 anche in lega con piombo, per assemblaggi SMT dove il piombo è ammesso.
Quando si possono usare
La direttiva RoHS limita il piombo allo 0,1 % in peso nei materiali omogenei delle apparecchiature elettriche ed elettroniche. Le leghe stagno-piombo restano quindi utilizzabili nei prodotti fuori dall’ambito della direttiva, nelle applicazioni coperte da esenzioni in vigore e in molti usi non elettronici, come lattoneria, cofani in zinco e batterie piombo-acido. La verifica spetta al produttore dell’apparecchiatura: vedi la guida alle esenzioni RoHS e la tabella delle temperature di fusione.
Bagni stagno-piombo: stessa composizione, stesso processo
Per barre e filo pieno conta solo la composizione chimica: a parità di lega il processo e i prodotti finiti non cambiano. Se lavorate con un bagno stagno-piombo di un altro fornitore potete rabboccarlo con le barre Dickmann della stessa lega. Con l’analisi del bagno controlliamo rame, ferro e impurità e seguiamo la composizione nel tempo.
- Tenete separati crogioli, attrezzi e scorte delle leghe con piombo da quelle lead-free.
- Non rabboccate un bagno lead-free con leghe con piombo, né il contrario.
- Etichettate i crogioli con la lega in uso.
Sicurezza nella lavorazione
- Consultate la scheda di sicurezza di ogni lega e flussante prima dell’uso.
- Aspirate i fumi di saldatura alla fonte: provengono soprattutto dal flussante.
- Non mangiate, bevete o fumate nell’area di lavoro e lavatevi le mani dopo aver maneggiato leghe con piombo.
- Raccogliete scorie, residui e lega esausta separatamente: si possono conferire per il recupero.
Domande frequenti sulle leghe stagno-piombo
Richiedi un preventivo per le leghe stagno-piombo
Indicaci lega, formato e quantità annua