Leghe, barre e filo pieno per saldatura selettiva: gestione del bagno
Barre per il crogiolo e filo pieno per il rabbocco, nelle leghe lead-free più usate in selettiva
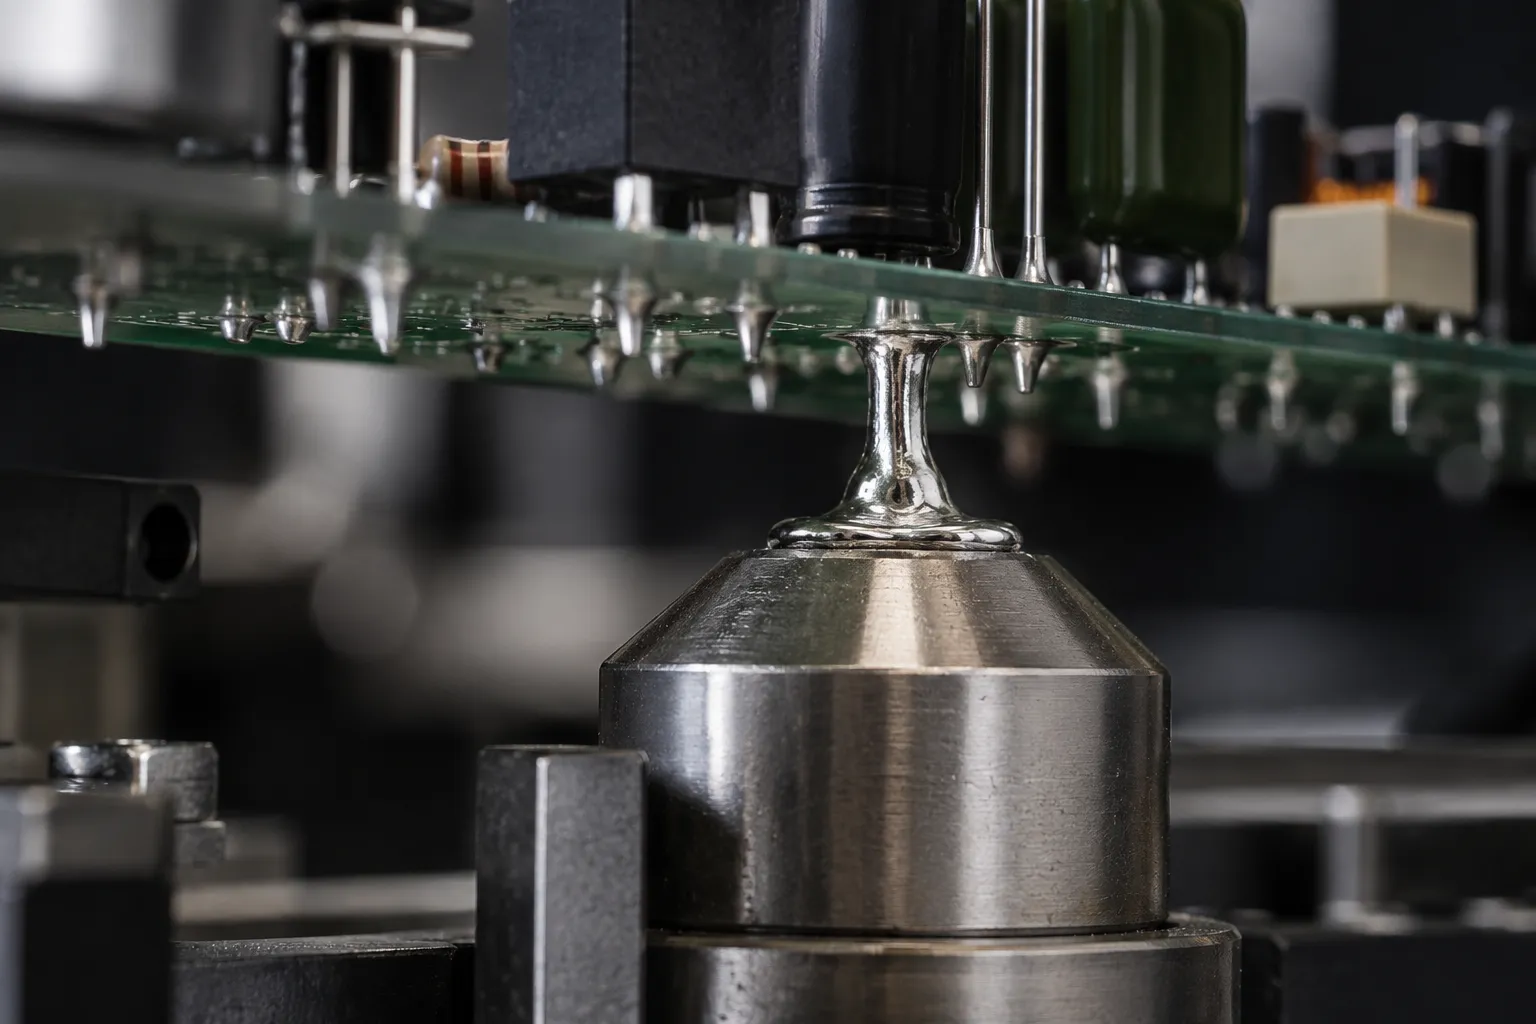
Barre e filo pieno per i crogioli delle saldatrici selettive, nelle leghe 99SnCuNiGe (equivalente SN100C), SAC0307 a basso argento e SAC305. Per il rabbocco automatico vedi il filo pieno da 0,5 a 4 mm, per la scheda i flussanti no-clean a spruzzo.
Perché Scegliere le Nostre Leghe per Selettiva
Prestazioni ottimizzate per processi automatizzati
Leghe Consigliate per Selettiva
Leghe lead-free per i crogioli delle saldatrici selettive
| Lega | Composizione | Punto Fusione | Applicazione |
|---|---|---|---|
| 99SnCuNiGe (equiv. SN100C) | Sn/Cu0.7/Ni0.05/Ge | 227 °C | Senza argento, meno dross ed erosione del rame |
| SAC0307 | Sn99/Ag0.3/Cu0.7 | 217–227 °C | Basso argento, costo contenuto |
| SAC305 | Sn96.5/Ag3/Cu0.5 | 217–220 °C | Quando il capitolato richiede SAC305 |
| Sn99.3Cu0.7 | Sn99.3/Cu0.7 | 227 °C | Senza argento, la più economica |
Gestione del bagno in saldatura selettiva
Nelle saldatrici selettive la lega lavora in un crogiolo piccolo, con ugelli che la portano solo sui punti da saldare. Il bagno è quindi più esposto alle variazioni di temperatura e di composizione di un’onda tradizionale: tenerlo sotto controllo è la condizione per giunti ripetibili.
Con le leghe lead-free la temperatura del crogiolo è tipicamente tra 280 e 320 °C, in funzione di ugello e massa termica della scheda: più alta che nella saldatura a onda, perché il piccolo volume di lega dell’ugello deve scaldare giunti anche di grande massa termica. Il valore esatto dipende anche dalla lega e dalle indicazioni del costruttore della macchina.
Durante la produzione il bagno scioglie il rame di piazzole e reofori. Oltre certi valori il rame alza il liquidus, peggiora la fluidità e favorisce ponticelli e punte. Le leghe con nichel e germanio, come la 99SnCuNiGe, limitano l’erosione del rame e la formazione di dross. L’azoto attorno all’ugello riduce ulteriormente l’ossidazione.
- Rabbocca con la stessa famiglia di lega del bagno: barre per il riempimento, filo pieno per il rabbocco continuo; con rame alto, la versione senza rame (Sn99,7Ag0,3 per SAC0307, 99SnNiGe per 99SnCuNiGe).
- Rimuovi regolarmente il dross dalla superficie del crogiolo.
- Fai analizzare periodicamente il bagno: rame e ferro disciolti indicano quando diluire o sostituire la lega.
- Non mescolare leghe diverse: tra leghe lead-free compatibili si può passare per diluizione graduale, verificata con analisi; da stagno-piombo a lead-free il crogiolo va svuotato del tutto, pulito, lavato con stagno puro e il bagno va analizzato per piombo e ferro.
Barre o filo pieno?
Le barre servono per il primo riempimento del crogiolo e per i rabbocchi manuali. Il filo pieno alimenta il crogiolo in automatico e mantiene costante il livello del bagno, evitando le grandi aggiunte che lo raffreddano. Il filo pieno Dickmann è disponibile da 0,5 a 4,0 mm su rocchetti da 0,25 a 4 kg: indicaci il modello della saldatrice e ti proponiamo diametro e rocchetto.
Difetti tipici e cause
I difetti più frequenti in selettiva dipendono quasi sempre da temperatura, flussante o stato del bagno, più che dalla lega.
| Difetto | Cause frequenti | Cosa verificare |
|---|---|---|
| Ponticelli tra reofori | Temperatura bassa, flussante insufficiente, rame alto nel bagno | Temperatura del crogiolo, dosaggio del flussante, analisi del bagno |
| Foro non riempito | Preriscaldo insufficiente, flussante non attivato, massa termica elevata | Preriscaldo, tempo di contatto, tipo di ugello |
| Palline di stagno | Flussante in eccesso o non asciugato | Quantità di flussante e asciugatura prima della saldatura |
| Dross abbondante | Ossigeno, temperatura troppo alta | Flusso di azoto, temperatura, pulizia del crogiolo |
Selettiva, onda e reflow nelle schede miste
Nelle schede miste i componenti SMT si saldano prima in reflow con pasta saldante, poi i componenti a foro passante (THT) in saldatura a onda o selettiva. La selettiva salda solo i punti scelti e risparmia ai componenti SMT il passaggio sull’onda. PTH (Plated Through Hole) indica il foro metallizzato del circuito: in Italia molti EMS chiamano “assemblaggio PTH” l’assemblaggio THT.
Applicazioni Saldatura Selettiva
Settori che utilizzano il processo selettivo
Automotive Electronics
ECU, sensori, connettori pesanti. Saldatura THT su PCB con componenti SMD già montati. Processo misto SMD+THT.
Industriale
Controlli industriali, inverter, alimentatori. Componenti di potenza THT su schede con logica SMD.
Medicale
Strumentazione diagnostica ed elettromedicale: componenti THT su schede miste, con lega definita dal capitolato.
Telecomunicazioni
Router, switch, apparati TLC. Connettori, trasformatori e componenti grandi THT su PCB complessi.
Selettiva vs Wave vs Reflow: Confronto
Quando scegliere la saldatura selettiva
| Caratteristica | Saldatura Selettiva | Wave Soldering | Reflow |
|---|---|---|---|
| Componenti | Solo THT selezionati | THT e SMD incollati | SMD e THT in pin-in-paste |
| PCB Misti | Ideale (SMD+THT) | Sì, con SMD incollati sul lato inferiore | Con THT in pin-in-paste |
| Stress Termico | Minimo (locale) | Alto (tutto PCB) | Controllato |
| Flessibilità | Massima | Bassa | Media |
| Costo Processo | Medio-Alto | Basso | Medio |
La saldatura selettiva è la scelta per le schede miste con pochi componenti THT (connettori, trasformatori) o quando l’onda stresserebbe troppo i componenti SMT già saldati.
Domande Frequenti su Saldatura Selettiva
Tutto quello che devi sapere sul processo selettivo
Richiedi Consulenza per Saldatura Selettiva
Vedi anche il filo pieno per il rabbocco, la lega SAC0307 e il nostro sistema qualità ISO 9001.
Telefono
+39 02 6604 7053