SAC0307 e SAC0307 con bismuto: la lega low-silver per onda e selettiva
Sn99Ag0,3Cu0,7, anche con 0,1 % di bismuto, direttamente dal produttore: barre, filo pieno e filo animato per onda e selettiva
SAC0307 è una lega saldante lead-free con lo 0,3 % di argento e lo 0,7 % di rame: costa meno di SAC305 perché contiene un decimo dell’argento. Nelle linee a onda si usa spesso nella versione con circa lo 0,1 % di bismuto, che migliora la bagnabilità e la tenuta dei giunti dopo invecchiamento termico. Dickmann la produce in entrambe le versioni e la vende direttamente, senza passaggi di distribuzione. Ideale per elettronica, automotive e applicazioni industriali. Scopri anche le nostre altre leghe lead-free.
Perché scegliere la lega SAC0307
Cosa si guadagna e cosa si perde rispetto a SAC305
Dati tecnici della lega SAC0307
Proprietà della lega Sn99/Ag0.3/Cu0.7
| Proprietà | Valore | Unità | Note |
|---|---|---|---|
| Composizione | Sn99/Ag0.3/Cu0.7 | % | 0,3 % argento, 0,7 % rame, resto stagno; versione con 0,1 % di bismuto |
| Solidus | 217 | °C | Inizio fusione |
| Liquidus | 227 | °C | Fusione completa, circa 7 °C sopra il liquidus di SAC305 |
| Densità | 7,3 | g/cm³ | Valore tipico a temperatura ambiente |
| Norme | EN ISO 9453:2020 n. 501, IPC J-STD-006 | - | Versione con bismuto: composizione su specifica derivata dalla lega EN ISO 9453 n. 501 |
| Conformità | RoHS, REACH | - | Lega senza piombo |
Direttamente dal produttore, non da un distributore
Dickmann produce le proprie leghe nel proprio stabilimento in Italia: le barre, il filo pieno e il filo animato SAC0307 arrivano direttamente dal nostro stabilimento, senza la catena di distributori e rivenditori che separa il cliente dai grandi marchi internazionali. Per le piccole e medie imprese significa un prezzo più conveniente a parità di lega, lotti anche piccoli (ordine minimo una scatola da 25 kg per le barre) e un contatto diretto con chi produce e analizza la lega.
Per barre e filo pieno, che non contengono flussante, a determinare il comportamento in saldatura sono solo la composizione chimica della lega e la sua pulizia da ossidi. A parità di composizione il processo e i prodotti finiti non cambiano: per questo ogni lotto è accompagnato dal certificato di analisi spettrometrica (OES a scintilla), che attesta tenore di stagno, argento, rame, bismuto e impurità.
- Prezzo da produttore, senza ricarichi di distribuzione.
- Composizione certificata per ogni lotto con analisi spettrometrica.
- Stessa composizione nominale delle SAC0307 con bismuto più diffuse: nessun cambio di processo per barre e filo pieno.
- Monitoraggio del bagno nel tempo con analisi periodiche.
SAC0307 con bismuto: cos’è e perché la usano gli EMS
La SAC0307 di base contiene solo stagno, argento e rame. Molti produttori di elettronica in Italia lavorano però in onda con una SAC0307 drogata con circa lo 0,1 % di bismuto: la composizione nominale Sn-0,3Ag-0,7Cu-0,1Bi, diventata uno standard di fatto nelle linee a onda a basso argento.
Il bismuto, in quantità così piccole, non cambia l’intervallo di fusione ma migliora la bagnabilità e lo spandimento della lega. In prove di ball pull ad alta velocità su giunti invecchiati 500 ore a 150 °C, l’aggiunta dello 0,1 % di bismuto alla SAC0307 ha ridotto nettamente le rotture fragili. Secondo la nostra esperienza di mercato, per questo la versione con bismuto si è diffusa nei crogioli a onda e selettiva al posto di SAC305.
| Versione | Composizione nominale | Fusione | Uso tipico |
|---|---|---|---|
| SAC0307 | Sn 99 / Ag 0,3 / Cu 0,7 | 217–227 °C | Onda, selettiva, HASL, filo pieno |
| SAC0307 con bismuto | Sn resto / Ag 0,3 / Cu 0,7 / Bi 0,1 | 217–227 °C | Onda e selettiva degli EMS, rework, stagnatura reofori |
| Sn99,7Ag0,3 | Sn 99,7 / Ag 0,3, senza rame | Vedi scheda tecnica | Rabbocco per abbassare il rame nei bagni SAC0307 |
Valori nominali. La versione con bismuto è una composizione su specifica derivata dalla lega EN ISO 9453 n. 501, che ammette al massimo lo 0,06 % di bismuto. Su specifica del cliente il tenore di bismuto può essere adattato: indicalo nella richiesta di preventivo.
Cambiare fornitore senza cambiare processo
Se il vostro bagno è già una SAC0307 con bismuto di un altro fornitore, potete rabboccarlo con le barre Dickmann della stessa composizione nominale, senza svuotare il crogiolo e senza modificare i parametri della macchina. Prima del cambio inviateci un campione di almeno 250 grammi del bagno: con l’analisi del bagno verifichiamo argento, rame, bismuto e impurità e vi indichiamo la lega di rabbocco più adatta. Poi possiamo seguire la composizione del bagno nel tempo con analisi continue, a intervalli concordati in base ai vostri volumi.
- Inviate un campione del bagno in uso e la specifica della lega che state usando.
- Ricevete il rapporto di analisi con la composizione misurata.
- Rabboccate con barre SAC0307 con bismuto e inviateci un campione a intervalli regolari: vi segnaliamo in anticipo quando rame o impurità si avvicinano ai limiti.
Parametri tipici in saldatura a onda
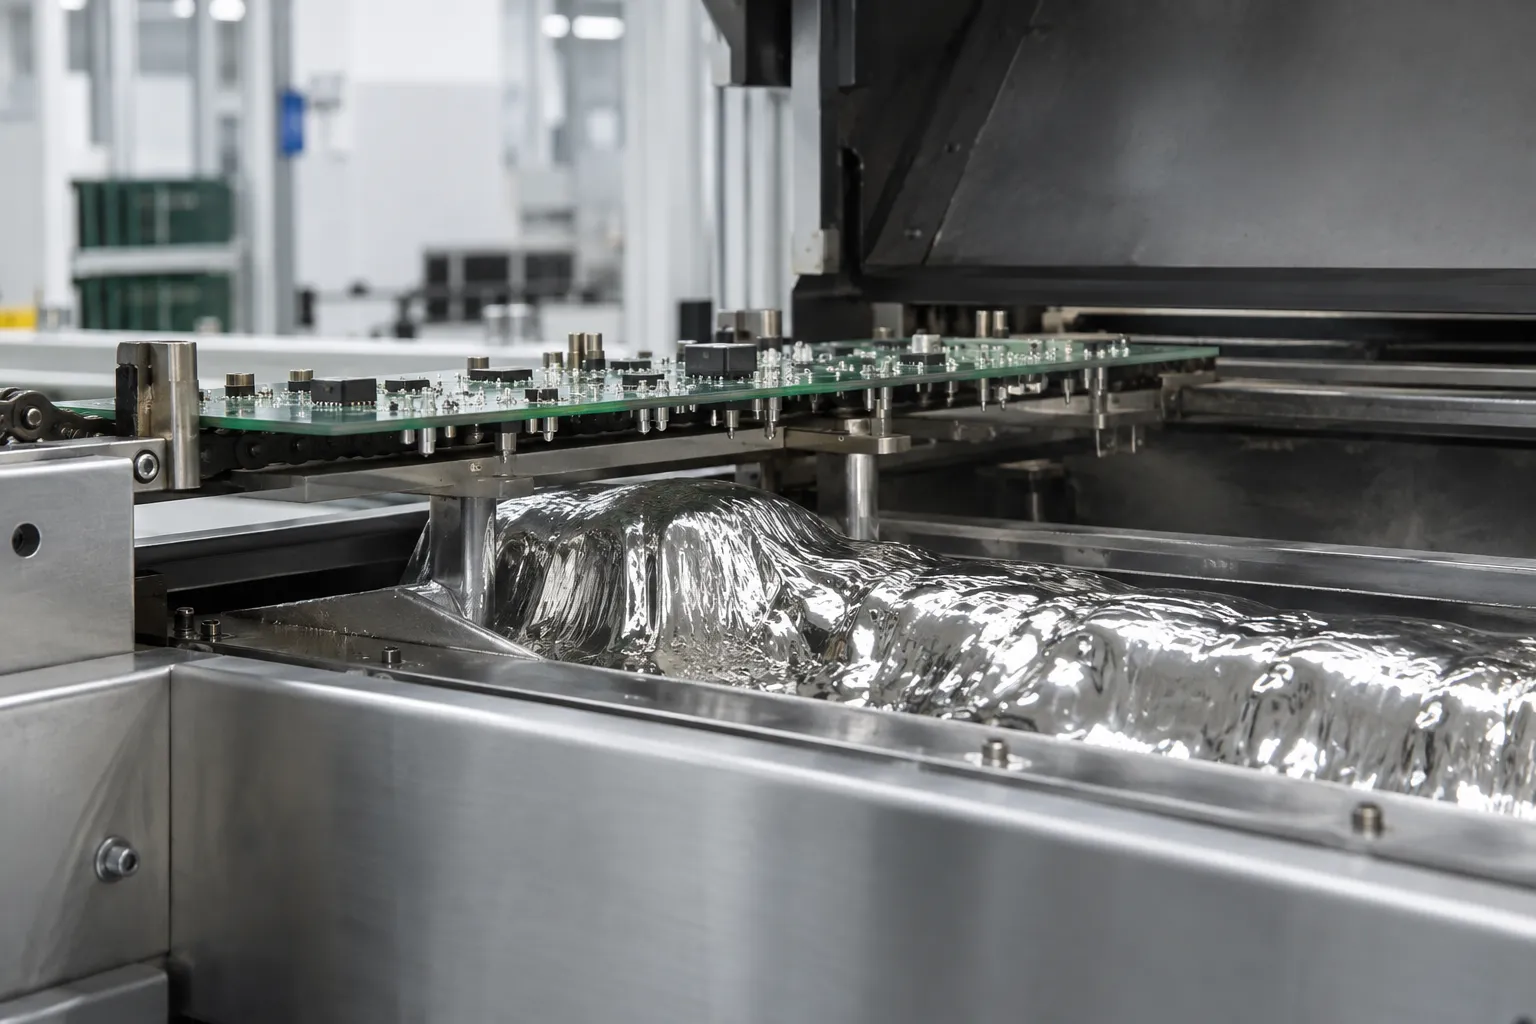
Con il liquidus a 227 °C il bagno lavora tipicamente tra 255 e 265 °C, con tempi di contatto di circa 2–3,5 secondi in funzione della configurazione a onda singola o doppia. Il rame del bagno va mantenuto tra lo 0,7 e l’1 %: sopra l’1 % sale il liquidus e aumentano ponticelli e punte. Per riportarlo nei limiti si rabbocca con la nostra lega senza rame Sn99,7Ag0,3, che abbassa il rame mantenendo l’argento allo 0,3 %. Vedi la guida all’erosione del rame e contaminazione del bagno e quella sul dross in saldatura a onda.
Formati disponibili
- Barre Dixtra Electronic da circa 1 kg per crogioli a onda e selettiva, in scatole da 25 kg (ordine minimo una scatola).
- Filo pieno da 0,5 a 4 mm su rocchetti da 0,25 a 4 kg per il rabbocco automatico delle selettive.
- Filo animato (autosaldante) per saldatura manuale, rework e robot di saldatura.
- Barre Sn99,7Ag0,3 senza rame per il rabbocco dei bagni.
- SAC0307 in entrambe le versioni, con e senza bismuto, con certificato di analisi per ogni lotto.
Dove si usa la lega SAC0307
Processi a bagno e produzioni in cui il costo della lega conta
SAC0307 a confronto con SAC305, SAC405 e Sn-Cu
Composizione, fusione e uso tipico delle principali leghe lead-free
| Lega | Composizione | Punto Fusione | Note Applicative |
|---|---|---|---|
| SAC0307 | Sn99/Ag0.3/Cu0.7 | 217–227 °C | Basso argento, costo contenuto: onda, selettiva, HASL |
| SAC0307 con bismuto | Sn/Ag0.3/Cu0.7/Bi0.1 | 217–227 °C | La versione drogata al bismuto usata nelle linee a onda degli EMS |
| SAC305 | Sn96.5/Ag3/Cu0.5 | 217–220 °C | Standard dell'elettronica: reflow SMT e capitolati che la richiedono |
| SAC405 | Sn95.5/Ag4/Cu0.5 | 217–219 °C | Più argento, per capitolati ad alta affidabilità; costo più alto |
| Sn-Cu | Sn99.3/Cu0.7 | 227 °C | Senza argento, eutettica, la più economica |
💡 Nota: SAC0307 si colloca tra Sn99.3Cu0.7 e SAC305: la piccola quantità di argento migliora la bagnabilità rispetto alla lega senza argento, con un costo molto inferiore a SAC305.
Domande frequenti sulla lega SAC0307
Risposte dei tecnici Dickmann
Richiedi un preventivo per la lega SAC0307
Barre, filo pieno e filo animato · Direttamente dal produttore
Confronta SAC0307 con la lega SAC305, con la lega stagno-rame Sn99.3Cu0.7 e con la lega 99SnCuNiGe senza argento (equivalente SN100C), oppure leggi la guida alla saldatura selettiva. Panoramica completa delle leghe lead-free.
Telefono
+39 02 6604 7053