Leghe per saldatura e stagnatura in elettrotecnica
Leghe per saldare e stagnare cavi, capicorda, trecce di rame e avvolgimenti
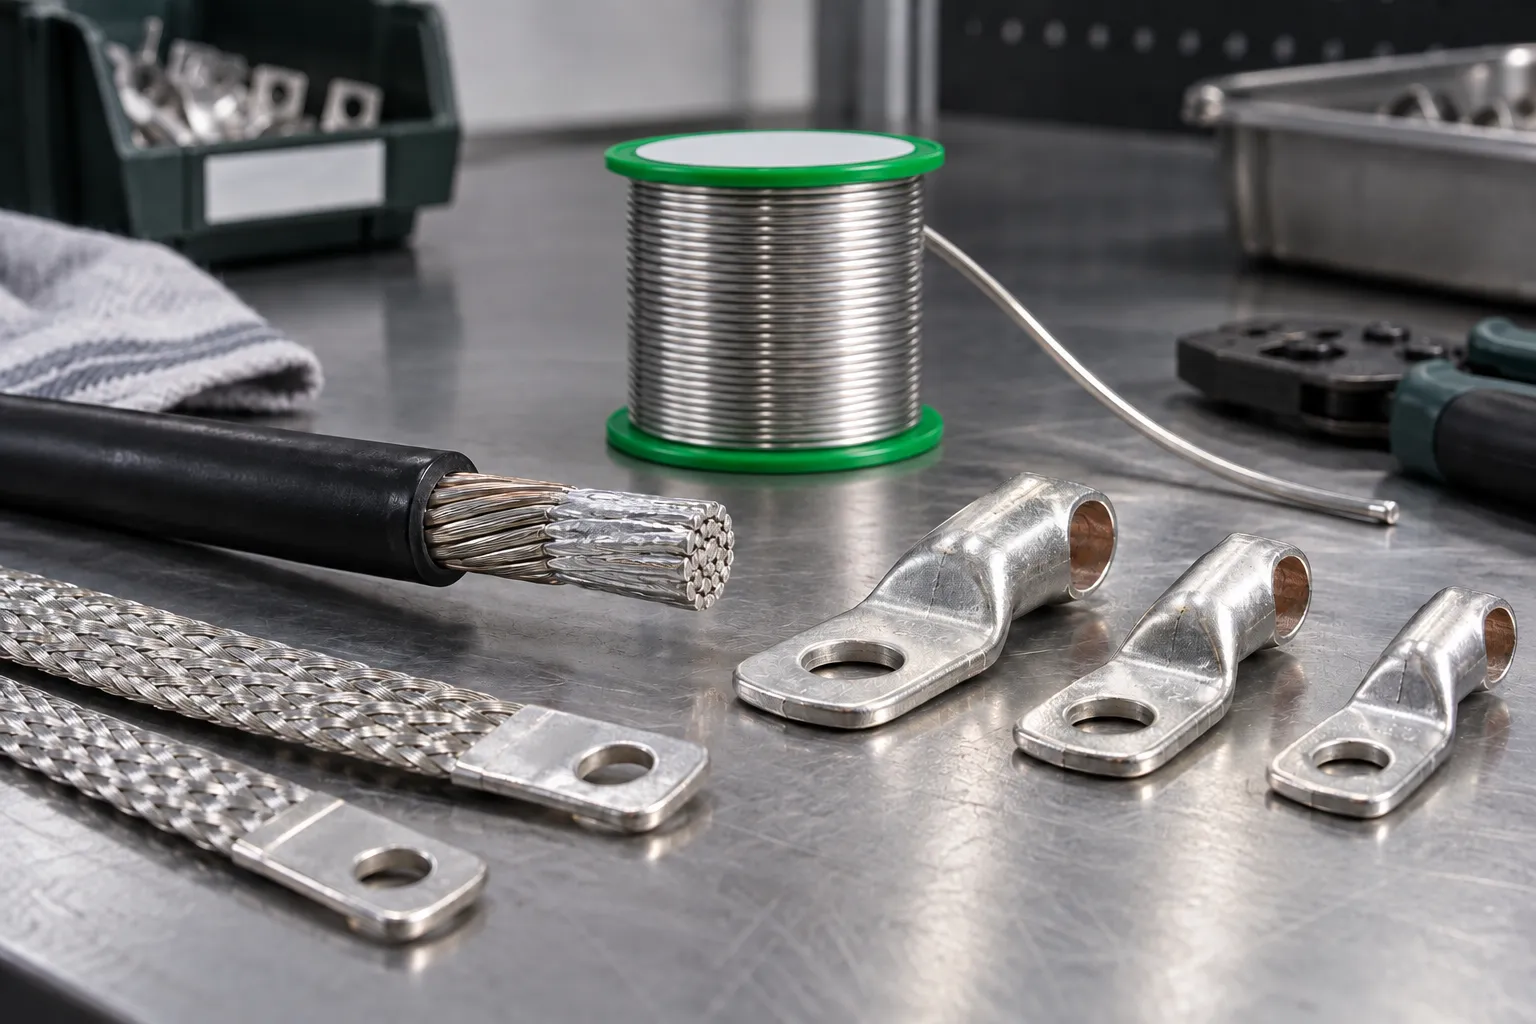
Leghe per saldare e stagnare cavi, capicorda e trecce: lega stagno-rame Sn99.3Cu0.7, SAC305 e Sn60Pb40 dove ammesso. Per i terminali delle batterie vedi le leghe battery grade, per la stagnatura elettrolitica gli anodi di stagno puro.
Perché Scegliere le Nostre Leghe per Elettrotecnica
Prestazioni elettriche e meccaniche ottimali
Leghe Consigliate per Elettrotecnica
Caratteristiche tecniche per applicazioni elettriche
| Lega | Composizione | Fusione | Applicazione |
|---|---|---|---|
| Sn60Pb40 | Sn60/Pb40 | 183–190 °C | Stagnatura tradizionale, dove il piombo è ammesso |
| SAC305 | Sn96.5/Ag3/Cu0.5 | 217–220 °C | Lead-free, cablaggi ed elettronica di potenza |
| Sn99.3Cu0.7 | Sn99.3/Cu0.7 | 227 °C | Lead-free economica, stagnatura di conduttori e trecce |
| Sn96.5Ag3.5 | Sn96.5/Ag3.5 | 221 °C | Eutettica, giunti lucidi |
Stagnatura di terminali, trecce e conduttori
In elettrotecnica la lega serve spesso più per stagnare che per saldare: terminali, trecce di rame e capi dei conduttori vengono immersi in un bagno di lega fusa o stagnati con il saldatore, per proteggerli dall’ossidazione e prepararli alla saldatura. I capi di conduttori flessibili destinati a morsetti a vite non vanno stagnati (IEC 60364-5-52): lì si usano capicorda o puntalini.
Per i bagni di stagnatura si usano barre di Sn99.3Cu0.7 o, dove ammesse, di Sn60Pb40 e Sn63Pb37; per il rabbocco continuo il filo pieno. Sui conduttori ossidati serve un flussante più attivo, come i fili animati Impetol B (ROM1) o i flussanti organici, con pulizia dei residui. Il flussante non toglie lo smalto dei fili smaltati: gli smalti saldabili si sverniciano nel bagno ad alta temperatura, gli altri vanno rimossi meccanicamente.
Piombo o lead-free?
La direttiva RoHS limita il piombo nelle apparecchiature elettriche ed elettroniche. Restano esclusi dall’ambito, per esempio, i grandi utensili industriali fissi e le grandi installazioni fisse; sono inoltre previste esenzioni per usi specifici e regole per i ricambi di apparecchiature immesse sul mercato prima dei divieti. Dove nessuna di queste si applica servono leghe lead-free come Sn99.3Cu0.7 o SAC305.
| Uso | Leghe lead-free | Leghe con piombo (se ammesse) |
|---|---|---|
| Cablaggi e connettori | SAC305, Sn99.3Cu0.7 | Sn60Pb40, Sn63Pb37 |
| Bagni di stagnatura | Sn99.3Cu0.7 | Sn60Pb40, Sn63Pb37 |
| Motori e trasformatori | Sn99.3Cu0.7, SAC305 | Sn60Pb40 |
Filo animato o filo pieno?
Per la saldatura manuale di cavi e capicorda si usano i fili animati da 0,5 a 3 mm; per diametri maggiori e per i bagni si usa il filo pieno, fino a 4 mm, con flussante separato. Per le batterie vedi le leghe battery grade, per la stagnatura elettrolitica gli anodi di stagno.
Applicazioni Saldatura Elettrotecnica
Settori e installazioni tipiche
Quadri Elettrici
Cablaggi BT, collegamenti a sbarre, terminali e capicorda su conduttori in rame.
Impianti Industriali
Distribuzione energia, collegamenti motori, trasformatori. Giunzioni rame ad alta corrente, resistenza meccanica.
Illuminazione
Driver LED, alimentatori, connessioni lampade. Saldatura componenti di potenza, dissipazione termica.
Energie Rinnovabili
Inverter fotovoltaici, collegamenti string box, quadri BT. Alta affidabilità, resistenza UV e temperature.
Saldatura vs Crimpatura in Elettrotecnica
Quando scegliere la saldatura per connessioni elettriche
| Aspetto | Saldatura | Crimpatura | Note |
|---|---|---|---|
| Conduttività | Ottima (continua) | Buona (contatto) | Saldatura: percorso continuo |
| Resistenza Meccanica | Alta | Molto alta | Crimp: trazione superiore |
| Tempo Installazione | Medio | Rapido | Crimp più veloce |
| Affidabilità | Alta, se il giunto non vibra | Alta con utensile calibrato | Entrambe dipendono dall’esecuzione |
| Costo | Basso (materiale) | Medio (utensili) | Crimpatura: investimento iniziale |
Raccomandazione: Saldatura per connessioni permanenti ad alta affidabilità (quadri fissi, impianti industriali). Crimpatura per installazioni rapide, cablaggi field, manutenzione frequente. Non combinare i due metodi: un terminale crimpato non va saldato e un conduttore stagnato non va crimpato.
Domande Frequenti su Saldatura Elettrotecnica
Tutto quello che devi sapere su saldatura per impianti elettrici
Richiedi Consulenza per Applicazioni Elettrotecniche
Confronta le leghe lead-free, scegli il flussante e scopri il nostro sistema qualità ISO 9001. Richiedi un preventivo per formati e quantità.
Telefono
+39 02 6604 7053