Materiali di consumo per la saldatura elettronica: paste, fili, barre e flussanti
Saldatura Elettronica Professionale con Leghe SAC305 Lead-Free e Tecniche SMD Avanzate
Soluzioni di saldatura elettronica con leghe SAC305 e leghe lead-free per SMD e PCB. Ideali per fili animati no-clean e paste SMD. Prodotti con un sistema qualità ISO 9001 certificato.
Perché la Saldatura Elettronica Professionale Richiede Expertise
Aspetti critici della saldatura elettronica per risultati affidabili
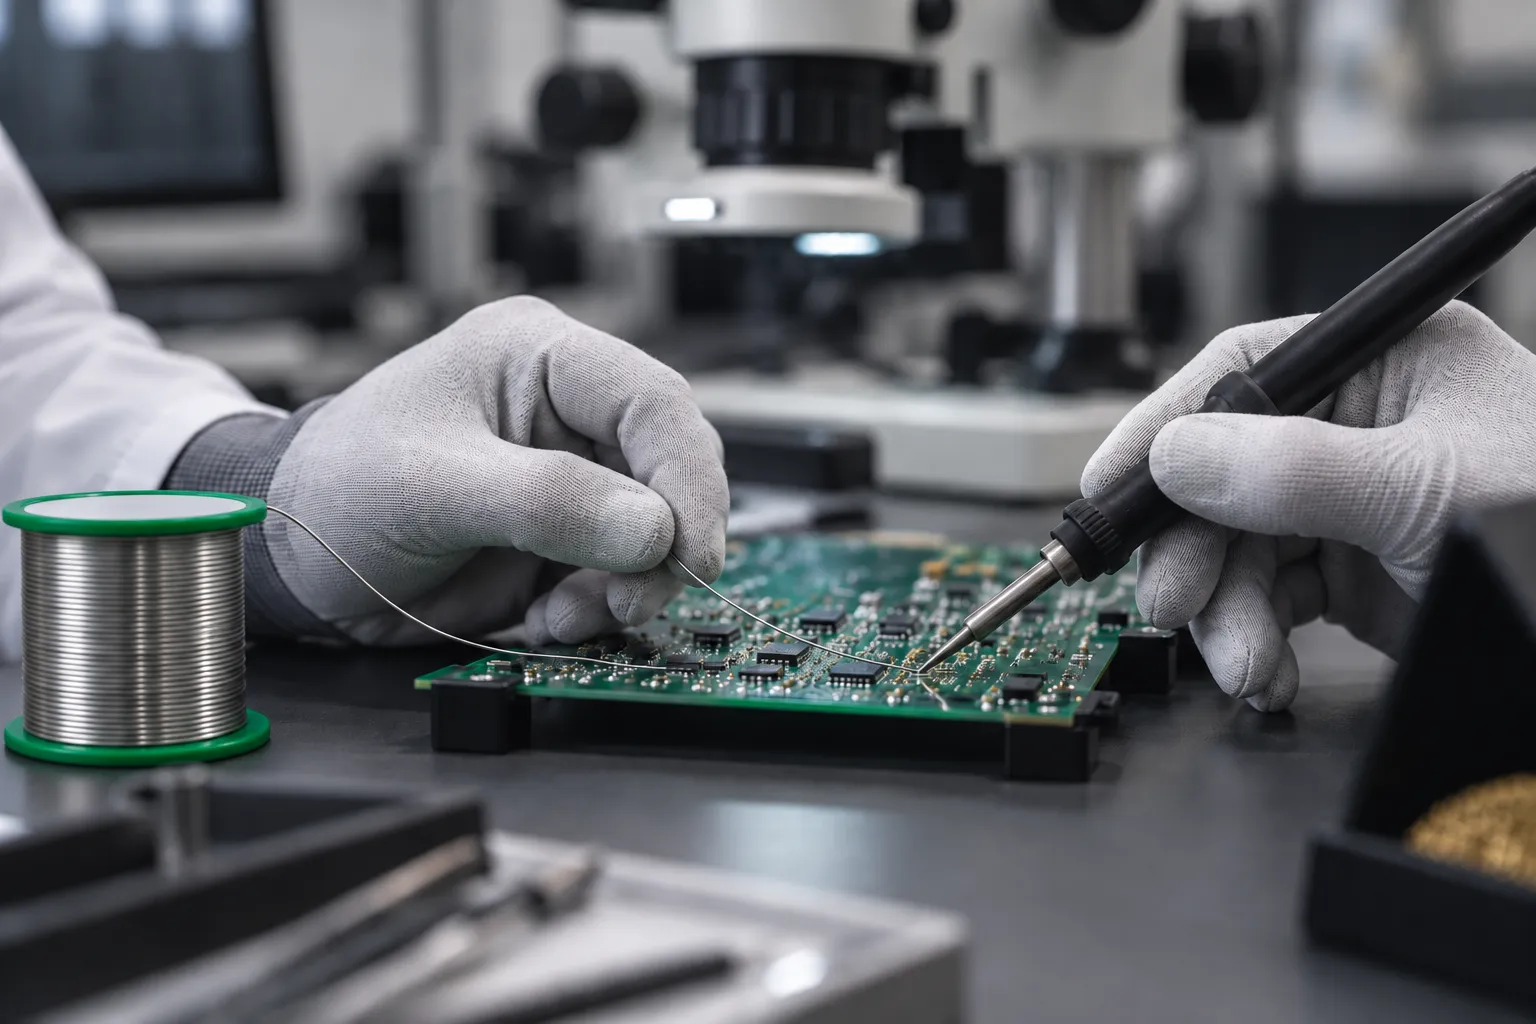
Parametri Tecnici Saldatura Elettronica Professionale
Temperature e materiali ottimali per saldatura elettronica SMD e THT
| Parametro | SMD | THT | Note |
|---|---|---|---|
| Temperatura Saldatore | 350–400 °C | 350–400 °C | Valori tipici con leghe lead-free (300–350 °C con lo stagno-piombo), in base a punta e massa termica; fa fede la scheda del filo |
| Lega Consigliata | SAC 305 | SAC 305 / Sn-Cu | Lead-free RoHS compliant |
| Diametro Filo | 0.5-0.8mm | 0.8-1.2mm | In base alla dimensione pad |
| Flux Type | No-Clean | No-Clean / RMA | Per ridurre la pulizia post-saldatura |
Quale materiale per quale processo
In un’azienda di assemblaggio elettronico convivono più processi, ognuno con il suo materiale di consumo. Questa è la mappa dei prodotti Dickmann per processo.
| Processo | Materiale | Leghe tipiche |
|---|---|---|
| Reflow SMT | Paste saldanti AIM H10, NC257-2, M8 | SAC305, REL22, REL61 |
| Saldatura a onda | Barre Dixtra Electronic per il crogiolo | SAC0307, 99SnCuNiGe, SAC305, Sn99.3Cu0.7 |
| Saldatura selettiva | Barre e filo pieno per il rabbocco | 99SnCuNiGe, SAC0307, SAC305 |
| Saldatura manuale e rework | Fili animati no-clean e colofonici | SAC305, SAC0307, 99SnCuNiGe |
| Flussatura onda e selettiva | Flussanti no-clean alcolici e VOC-free | — |
| Rework BGA e ritocchi | Flussanti gel (paste flux) | — |
Temperature di processo tipiche
Con le leghe lead-free le temperature di processo sono più alte che con lo stagno-piombo. Per la lega SAC305 i valori tipici sono: picco di reflow 240–250 °C, bagno di saldatura a onda 255–265 °C, crogiolo della selettiva 280–320 °C, punta del saldatore 350–400 °C. Le leghe senza argento come la 99SnCuNiGe fondono a 227 °C e richiedono qualche grado in più. I valori esatti dipendono da scheda, componenti e macchina.
Difetti frequenti e cause
| Difetto | Processo | Cause frequenti |
|---|---|---|
| Ponticelli | Reflow, onda, manuale | Troppa lega, stencil o flussante inadeguati, temperatura bassa |
| Vuoti (voids) | Reflow | Pasta e profilo termico; su QFN e BTC scegliere paste a bassi vuoti |
| Tombstoning | Reflow | Riscaldamento non uniforme delle due piazzole, depositi diversi |
| Palline di stagno | Reflow, onda | Umidità nella pasta o flussante in eccesso |
| Foro non riempito | Onda, selettiva | Preriscaldo insufficiente, flussante non attivato |
Per i criteri di accettabilità dei giunti il riferimento del settore è la norma IPC-A-610.
SMT, THT e schede miste
SMT è la tecnologia a montaggio superficiale, THT quella a foro passante. Nelle schede miste si salda prima in reflow con le paste saldanti, poi i componenti THT a onda o in saldatura selettiva, con il filo pieno per il rabbocco del crogiolo. Ritocchi e rework si fanno con i fili animati e i flussanti gel.
Applicazioni della Saldatura Elettronica
Settori e componenti dove eccellere


SMD vs THT: Quale Tecnica Scegliere?
Confronto tra le due principali tecniche di saldatura elettronica
| Aspetto | SMD (Surface Mount) | THT (Through Hole) |
|---|---|---|
| Densità Componenti | Molto alta | Media-bassa |
| Velocità Produzione | Molto veloce (automatizzata) | Più lenta (spesso manuale) |
| Resistenza Meccanica | Buona | Eccellente |
| Riparabilità | Difficile | Facile |
| Costo Attrezzature | Alto (pick&place) | Basso |
Domande Frequenti sulla Saldatura Elettronica
Risposte degli esperti alle domande più comuni
Ottimizza la Tua Saldatura Elettronica con Dickmann
Scopri la nostra gamma completa di prodotti saldanti e certificazioni di qualità. Richiedi un preventivo personalizzato per le tue esigenze.
Telefono
+39 02 6604 7053