Dross nella saldatura a onda: cause, misura e come ridurlo
Il dross, o scoria, è la miscela di ossidi e di lega metallica trattenuta che si forma sulla superficie del bagno di saldatura. Nelle macchine a onda e selettive è la principale voce di consumo di lega dopo le schede saldate: ridurlo abbassa il costo del processo e migliora la qualità dei giunti. Questa guida spiega da dove viene e come tenerlo sotto controllo.
Dickmann Srl · aggiornato il
Cos’è il dross
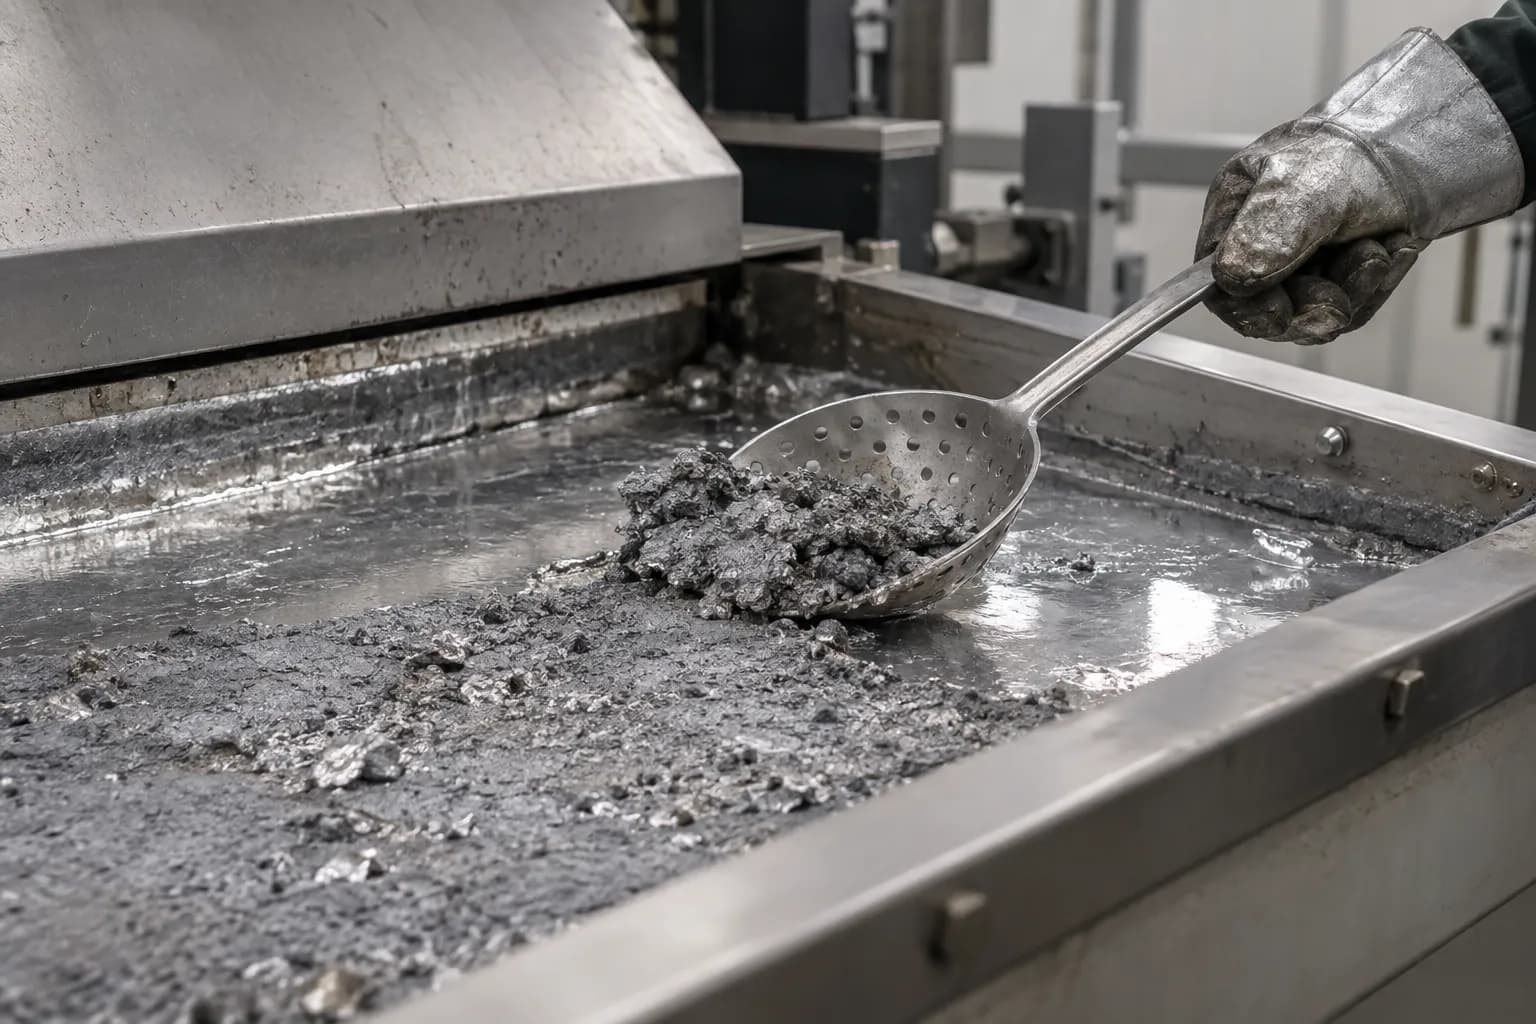
Quando la lega fusa è a contatto con l’aria, lo stagno si ossida. Gli ossidi galleggiano sul bagno e trattengono al loro interno molta lega metallica ancora buona, fino al 90 % in peso: per questo il dross pesa molto più degli ossidi da cui è formato, e rimuoverlo male significa buttare lega.
Nella saldatura a onda la formazione è più intensa che in un bagno fermo: l’onda rinnova di continuo la superficie a contatto con l’aria e la turbolenza incorpora ossidi e aria nella lega.
Le cause principali
| Causa | Perché aumenta il dross | Cosa fare |
|---|---|---|
| Contatto con l’aria | Più superficie esposta e più turbolenza significano più ossidazione | Atmosfera di azoto, onda regolata senza turbolenze inutili |
| Temperatura del bagno | L’ossidazione cresce con la temperatura | Lavorare alla temperatura minima che dà buoni giunti |
| Onda in funzione a vuoto | La superficie si rinnova anche senza schede | Fermare o abbassare l’onda nelle pause |
| Lega | Leghe diverse si ossidano in modo diverso | Leghe con germanio, come la 99SnCuNiGe, limitano l’ossidazione; il germanio si consuma nel dross e va verificato con l’analisi |
| Rimozione del dross | Una schiumatura energica rimescola ossidi e lega | Rimuovere il dross con calma, lasciando rifluire la lega |
Come misurarlo
Il modo più semplice è pesare il dross rimosso a ogni turno o a ogni giornata e rapportarlo alle ore di funzionamento della macchina o al numero di schede prodotte. Un registro costante permette di vedere l’effetto di ogni intervento, per esempio una temperatura più bassa, l’azoto o una lega diversa, e di accorgersi subito di un’anomalia.
Lega, azoto e temperatura
L’atmosfera di azoto attorno all’onda o all’ugello della selettiva riduce in modo marcato l’ossidazione. Anche la lega conta: la 99SnCuNiGe contiene germanio, che limita l’ossidazione della superficie del bagno; il germanio però si consuma nel dross e il suo tenore va verificato con l’analisi del bagno. Per il confronto tra le leghe vedi la guida SAC305, SAC0307 o 99SnCuNiGe; per le temperature tipiche la tabella delle temperature di fusione.
Recupero del dross
Il dross contiene molta lega recuperabile: non va smaltito come rifiuto indifferenziato. Dickmann ritira dross e altri residui di lavorazione per il recupero, e analizza i bagni dei clienti su un campione di almeno 250 grammi. Vedi i servizi di analisi e recupero e le barre per saldatura a onda per il rabbocco.