Stagno per lattoneria: 33 %, 40 %, 50 % o 60 %, differenze e uso su zinco e lamiera
Nelle verghette per lattoneria il numero indica la percentuale di stagno: una 50/50 contiene il 50 % di stagno e il 50 % di piombo, una 60/40 il 60 % di stagno. Cambiando il titolo cambiano l’intervallo di fusione, la facilità di modellare il cordone e il costo. Questa guida spiega come scegliere il titolo per grondaie, scossaline, zinco-titanio e lamiera zincata.
Dickmann Srl · aggiornato il
I titoli a confronto
Tutte le leghe di questa tabella iniziano a fondere a 183 °C. Quello che cambia è il liquidus: più piombo contiene la lega, più alta è la temperatura alla quale diventa completamente liquida e più ampio è l’intervallo pastoso in cui si può lavorare il cordone.
| Lega | Solidus / liquidus | Uso tipico | Disponibilità Dickmann |
|---|---|---|---|
| Sn 33 / Pb 67 | 183 / circa 250 °C | Lavori grossi non estetici | Su richiesta |
| Sn 35 / Pb 65 | 183 / 245 °C | Lattoneria economica, raccordi grossolani | Su richiesta |
| Sn 40 / Pb 60 | 183 / 238 °C | Lattoneria e zinco-titanio | Su richiesta |
| Sn 50 / Pb 50 | 183 / 215 °C | Zinco, lattoneria e cofani | Stock immediato |
| Sn 60 / Pb 40 | 183 / 190 °C | Saldature fini, vetrate, ricariche | Stock immediato |
Temperature secondo EN ISO 9453; per la 33/67, non normata, valore indicativo. Le verghette Dickmann standard hanno sezione a mezzaluna di 10 × 6 mm, lunghezza 41 cm e sono confezionate in scatole da 25 kg.
Perché si usa la 50/50
La 50/50 unisce un intervallo pastoso ampio, circa 32 °C, a un contenuto di stagno sufficiente per una buona bagnabilità sullo zinco. Il lattoniere può stendere e modellare il cordone mentre la lega si solidifica, ottenendo giunti a tenuta su grondaie, pluviali e scossaline. Per lo stesso motivo è la lega della sigillatura dei cofani in zinco. Per lo zinco-titanio i produttori indicano leghe 40/60 o 50/50 a basso antimonio (Sb < 0,5 %): l’antimonio rende fragile il giunto sullo zinco.
Titoli più bassi e più alti
I titoli più bassi, al 33, 35 o 40 %, costano meno perché contengono meno stagno e hanno un intervallo pastoso ancora più ampio. Sono adatti a lavori grossi, dove l’estetica conta poco, ma richiedono temperature più alte per diventare liquidi.
La 60/40 è quasi eutettica: fonde tra 183 e 190 °C, scorre bene e dà giunti lucidi, ma resta pastosa per poco. È indicata per saldature fini, vetrate artistiche e ricariche, meno per i cordoni lunghi su zinco.
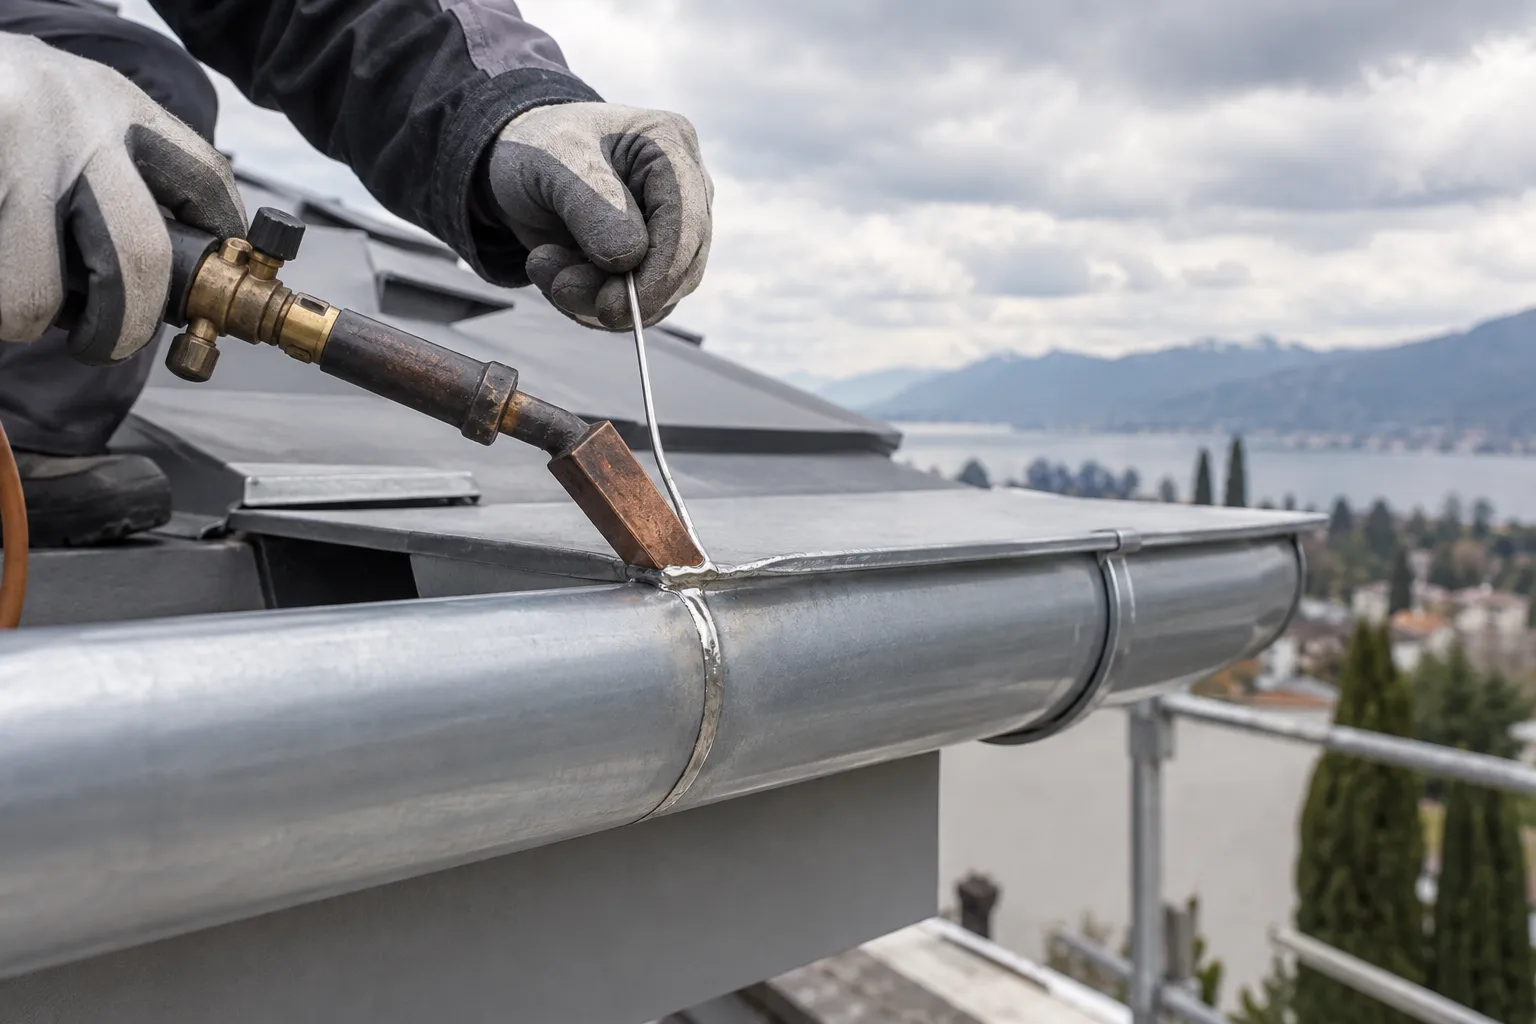
Come saldare lo zinco e la lamiera zincata
La 50/50 fonde tra 183 e 215 °C, ben sotto la fusione dello zinco (419 °C): evita comunque di surriscaldare la lamiera, che si può bucare.
- Pulisci la superficie da grasso, ossidi e sporco.
- Applica un flussante specifico per zinco e zinco-titanio, a base di cloruri di zinco e ammonio, preferibilmente quello indicato dal produttore della lamiera. I produttori di zinco-titanio sconsigliano l’acido muriatico puro, dannoso per operatore, attrezzi e lamiera.
- Scalda con saldatore a gas o elettrico di potenza adeguata: nella zona di giunzione servono circa 250 °C, sopra il liquidus della lega.
- Stendi la lega e modella il cordone durante la fase pastosa.
- Lascia raffreddare senza muovere il giunto e rimuovi subito i residui di flussante con un panno umido: sono corrosivi.
Piombo e normativa
Grondaie, scossaline e cofani non sono apparecchiature elettriche ed elettroniche: la direttiva RoHS non si applica e le leghe stagno-piombo restano la scelta tradizionale. Vanno comunque rispettate le altre norme applicabili e le indicazioni della scheda di sicurezza sulla manipolazione del piombo. Vedi la guida alle esenzioni RoHS per il piombo.