
Saldatura Cofani in Zinco
Verghette stagno-piombo 50/50 per stagnatura ermetica di cofani e casse in lamiera di zinco
Lega tradizionale Sn50Pb50 per stagnatura ermetica perimetrale di cofani in zinco. Le nostre verghette stagno-piombo 50/50 sono la lega tradizionale del settore funebre, per la chiusura ermetica mediante saldatura richiesta dall’art. 30 del DPR 285/1990. Certificazione ISO 9001:2015.
Perché Scegliere la 50/50 Dickmann per Cofani in Zinco
Lega tradizionale di riferimento del settore, qualità industriale certificata
Processo di Stagnatura dei Cofani in Zinco
Sequenza operativa standard per saldatura ermetica perimetrale
Preparazione e pulizia lamiera
Levigare i bordi della cassa e del coperchio per rimuovere ossidi e patine. Spazzolare con spazzola metallica per eliminare residui. La superficie deve essere liscia e priva di impurità.
Applicazione del flussante
Applicare sui bordi da saldare un flussante per zinco a base di cloruri di zinco e ammonio; tradizionalmente si usa anche acido muriatico (acido cloridrico diluito). Il flussante rimuove l’ossido di zinco e permette alla lega 50/50 di bagnare la lamiera. DPI: guanti, occhiali e semimaschera con filtro E-P3 per vapori acidi.
Posizionamento coperchio
Sovrapporre il coperchio sulla cassa in modo che il bordo combaci uniformemente. Bloccare con clip o pesi per evitare spostamenti durante la saldatura. Verificare la planarità delle superfici di contatto.
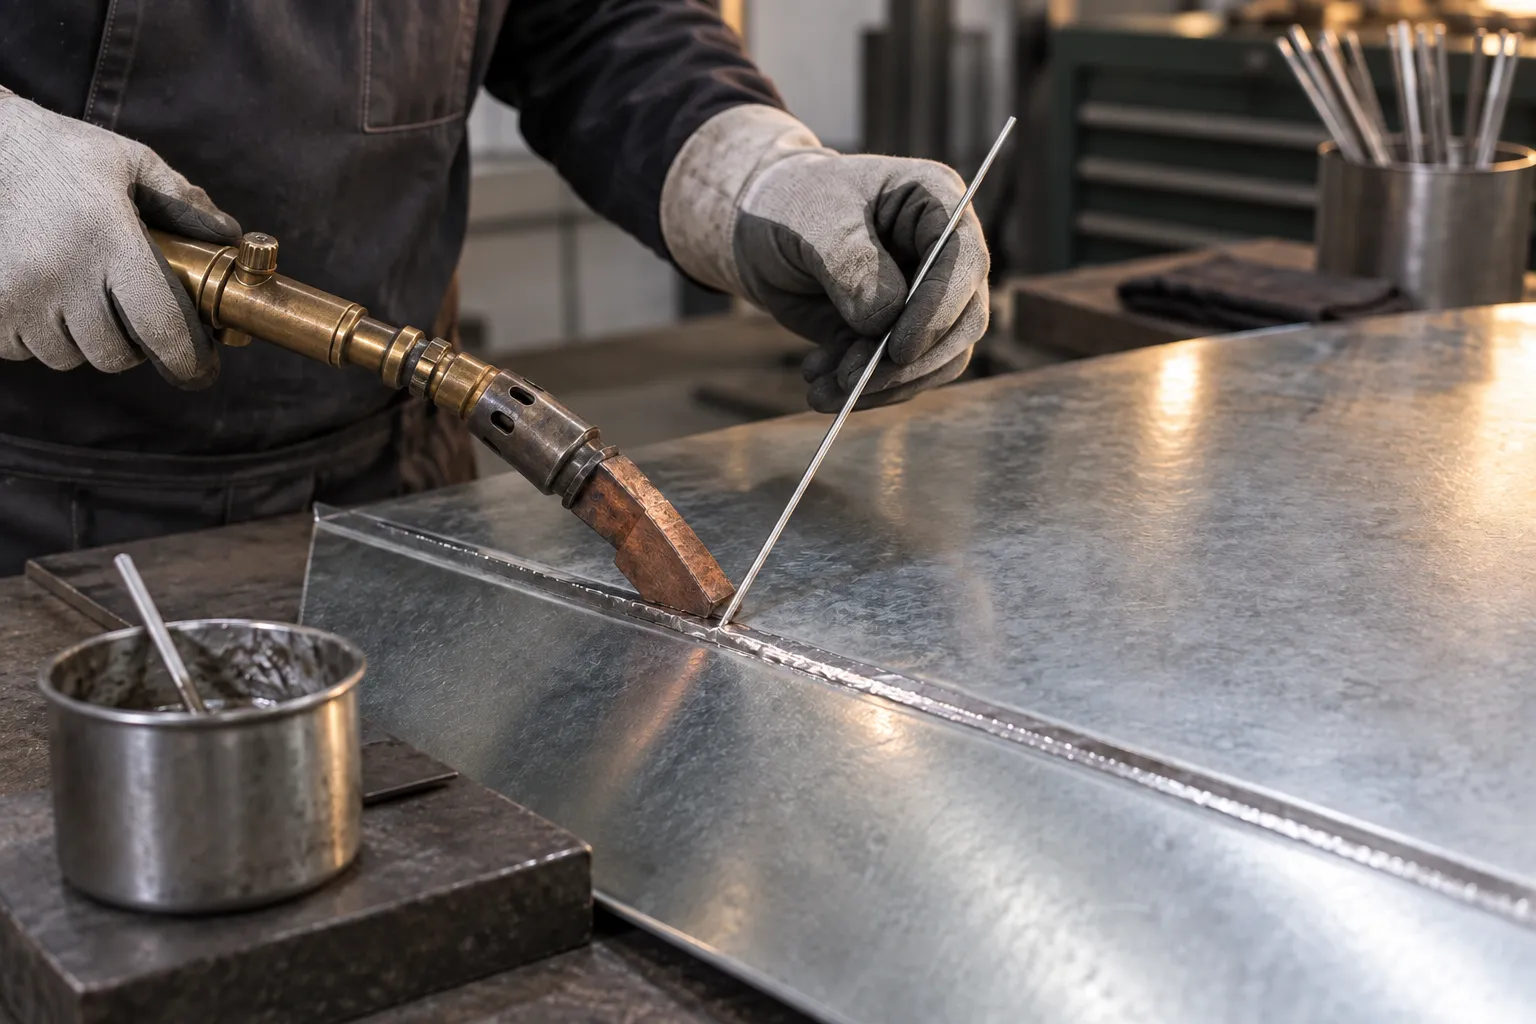
Riscaldamento con saldatore a gas
Riscaldare la lamiera nel punto di partenza con saldatore a gas (GPL, propano o butano) o saldatore elettrico fino a circa 250 °C nella zona di giunzione, sopra il liquidus della lega (215 °C). Evitare il surriscaldamento: la lamiera di zinco fonde a 419 °C e si buca facilmente.
Applicazione verghetta 50/50
Appoggiare la verghetta sezione mezzaluna (lato piano verso il basso) sul punto caldo. La lega inizia a fondere progressivamente. Far colare uniformemente lungo tutto il perimetro del coperchio mantenendo un cordone continuo di 3-5 mm.
Modellazione cordone
Nell'intervallo pastoso (183-215°C) la lega rimane lavorabile: con punta del saldatore o spatola, modellare il cordone per ottenere finitura uniforme e profilo arrotondato. Con leghe eutettiche (Sn63Pb37) questo passaggio è molto difficile.
Raffreddamento e ispezione
Lasciare raffreddare naturalmente (non forzare con acqua) e rimuovere i residui di flussante con un panno umido. Ispezionare visivamente il cordone per individuare microfori, crepe o discontinuità. Verificare ermeticità con test di pressione o controllo visivo continuo.
Sicurezza: garantire aspirazione e ventilazione del locale; DPI: semimaschera con filtro E-P3 contro i vapori di acido e flussante, guanti, occhiali. Alle temperature di saldatura il piombo non sviluppa fumi significativi: il rischio è soprattutto per contatto e ingestione, quindi lavarsi le mani e non mangiare nell’area di lavoro. Il D.Lgs 81/2008 fissa per il piombo un valore limite di 0,15 mg/m³ e un valore limite biologico di 60 µg/100 ml; la sorveglianza sanitaria è obbligatoria oltre le soglie dell’Allegato XLIII-bis, con periodicità stabilita dal medico competente. La direttiva (UE) 2024/869 prevede valori più bassi, che si applicano con il recepimento nazionale.
Lega 50/50 Dickmann: Specifiche per Cofani Zinco
Dati tecnici della verghetta Sn50/Pb50 nella configurazione standard per saldatura cofani
| Caratteristica | Valore | Unità | Note |
|---|---|---|---|
| Composizione | Sn 50 / Pb 50 | % | Bilanciata stagno-piombo |
| Solidus / Liquidus | 183 / 215 | °C | Intervallo pastoso 32°C |
| Densità | 8.9 | g/cm³ | A 20°C |
| Sezione verghetta | 10 x 6 | mm | Mezzaluna con marchio '50%' |
| Lunghezza standard | 410 | mm | Standard settore lattoneria |
| Confezionamento | 25 | kg/scatola | Pallet su richiesta |
| Spessore zinco standard cofano | 0.66 | mm | Minimo art. 30 DPR 285/1990 |
| Spessore zinco deroga | 0.74 | mm | Tumulazione in deroga (art. 106 DPR 285/1990, Circ. 24/1993) |
Settori di Impiego della Stagnatura su Zinco
Dove si utilizza la saldatura 50/50 di cofani in zinco e casse metalliche
Settore Funebre
Chiusura ermetica mediante saldatura delle casse interne in zinco, richiesta dall’art. 30 del DPR 285/1990 per la tumulazione e per i trasporti funebri previsti dal regolamento. Saldatura perimetrale continua per la tenuta del feretro.
Confezionamento Industriale
Sigillatura di casse e contenitori in lamiera zincata per spedizione di materiali sensibili: elettronica, strumenti di precisione, beni museali. La saldatura a tenuta protegge da umidità e infiltrazioni.
Esumazioni e Articoli Cimiteriali
Saldatura di cassette ossario in zinco e contenitori per resti mortali. Fornitura dedicata per imprese funebri e marmisti con verghette in scatole 25 kg pronte all'uso.
Lattoneria Edile Speciale
Saldatura di scossaline complesse, raccordi di gronda in zinco, riparazioni e restauri di coperture in zinco. La 50/50 permette modellazione fine del cordone su giunti visibili e curve; per lo zinco-titanio i produttori indicano 40/60 o 50/50 a basso antimonio (Sb < 0,5 %).
Saldatura a Caldo vs Saldatura a Freddo
Confronto tra il metodo tradizionale con verghetta 50/50 e gli adesivi strutturali
| Caratteristica | Saldatura 50/50 (caldo) | Saldatura a freddo (adesivo) | Vincitore |
|---|---|---|---|
| Conformità DPR 285/1990 | Sì (saldatura a fuoco, art. 30) | Sì (Circ. Min. Sanità 24/6/1993 n.24) | Entrambi |
| Ermeticità | Eccellente — saldatura metallurgica continua | Buona — dipende dall'adesivo | 50/50 ✅ |
| Tempo lavorazione | 20-40 minuti (perimetro standard) | 10-20 minuti + tempo essiccazione | Adesivo |
| Competenza richiesta | Stagnatore qualificato | Manodopera generica | Adesivo |
| Sicurezza operatori | Vapori di flussante o acido, contatto con il piombo — DPI obbligatori | Vapori solvente — DPI consigliati | Adesivo |
| Resistenza meccanica giunto | Circa 35-45 N/mm² (lega in massa) | Variabile per adesivo | Equivalente |
| Durata nel tempo | Decenni — metallo non degrada | Variabile — alcuni adesivi cedono | 50/50 ✅ |
| Tradizione e accettabilità | Standard storico, ampiamente accettato | Ammessa dal 1993, meno diffusa | 50/50 |
La saldatura a caldo con verghetta 50/50 resta lo standard più diffuso e accettato per cofani funebri. La saldatura a freddo è un'alternativa legittima dal 1993 ma non ha ancora soppiantato la stagnatura tradizionale.
Domande Frequenti sulla Saldatura Cofani Zinco
Tutto quello che devi sapere prima dell'ordine
Richiedi un Preventivo per Saldatura Cofani Zinco
Scopri il nostro hub verghette stagno-piombo 50/50.
Telefono
+39 02 6604 7053