
Aleaciones para soldadura eléctrica y estañado en electrotecnia
Aleaciones para soldar y estañar cables, terminales, trenzas de cobre y bobinados
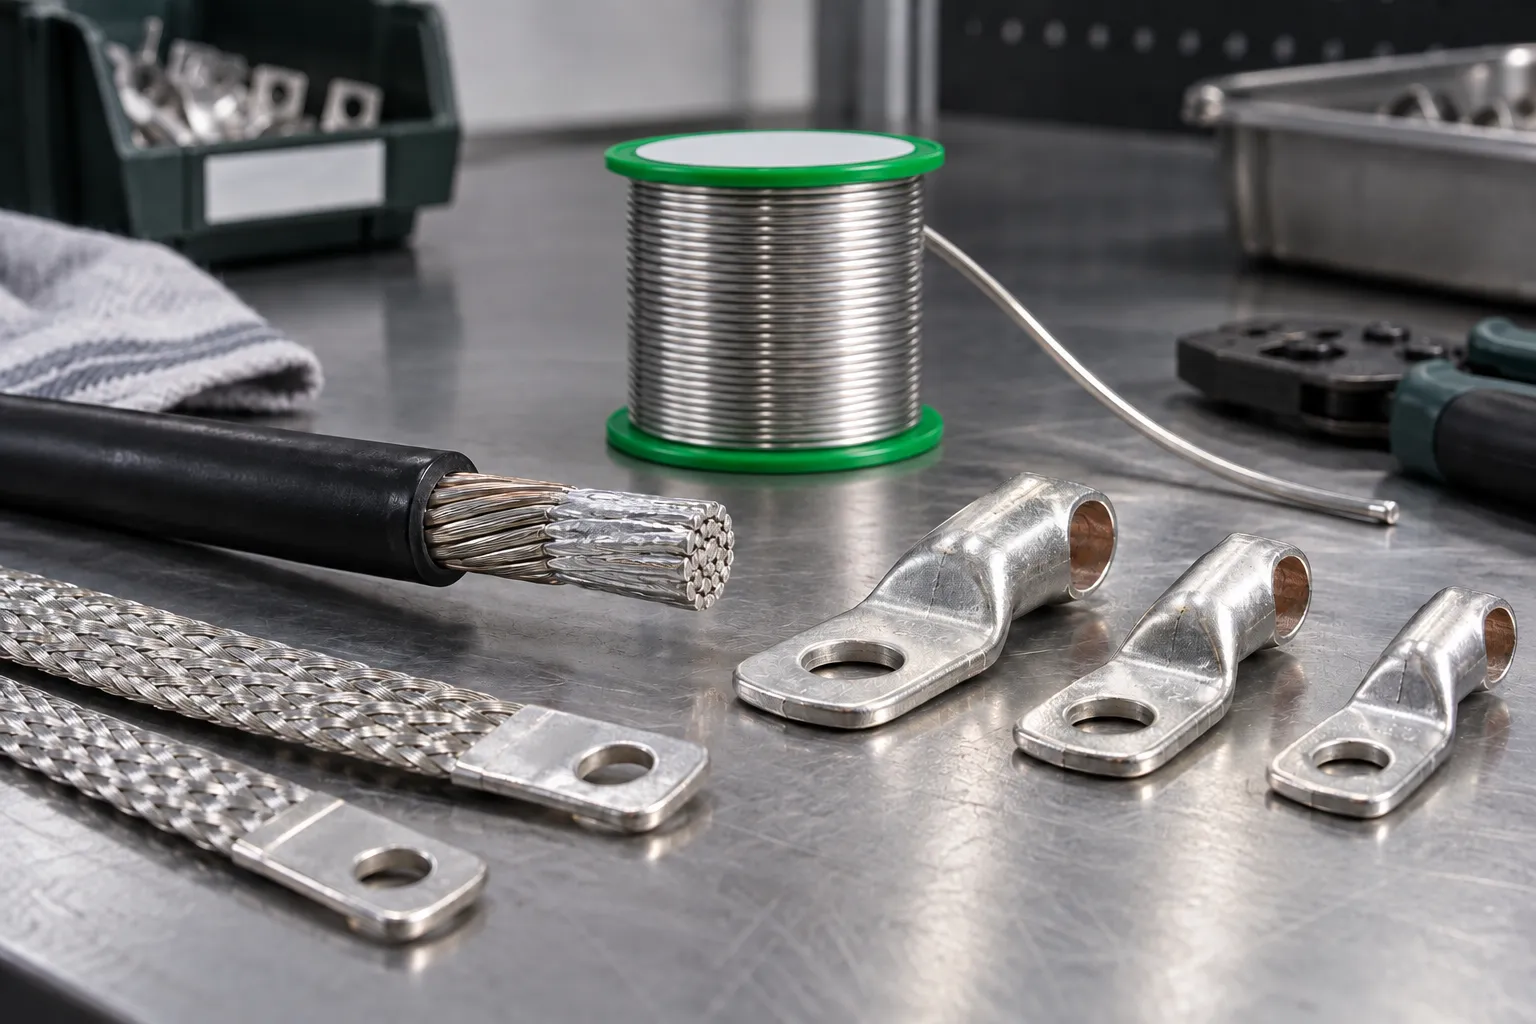
Aleaciones para soldar y estañar cables, terminales y trenzas: aleación estaño-cobre Sn99.3Cu0.7, SAC305 y Sn60Pb40 donde se permita. Para los terminales de las baterías, consulte las aleaciones battery grade; para el estañado electrolítico, los ánodos de estaño puro.
Por qué elegir nuestras aleaciones para electrotecnia
Prestaciones eléctricas y mecánicas óptimas
Aleaciones recomendadas para electrotecnia
Características técnicas para aplicaciones eléctricas
| Aleación | Composición | Fusión | Aplicación |
|---|---|---|---|
| Sn60Pb40 | Sn60/Pb40 | 183–190 °C | Estañado tradicional, donde el plomo está permitido |
| SAC305 | Sn96.5/Ag3/Cu0.5 | 217–220 °C | Sin plomo, cableados y electrónica de potencia |
| Sn99.3Cu0.7 | Sn99.3/Cu0.7 | 227 °C | Sin plomo económica, estañado de conductores y trenzas |
| Sn96.5Ag3.5 | Sn96.5/Ag3.5 | 221 °C | Eutéctica, uniones brillantes |
Estañado de terminales, trenzas y conductores
En electrotecnia la aleación sirve a menudo más para estañar que para soldar: los terminales, las trenzas de cobre y los extremos de los conductores se sumergen en un baño de aleación fundida o se estañan con el soldador, para protegerlos de la oxidación y prepararlos para la soldadura. Los extremos de los conductores flexibles destinados a bornes de tornillo no deben estañarse (IEC 60364-5-52): allí se usan terminales o punteras.
Para los baños de estañado se utilizan barras de Sn99.3Cu0.7 o, donde estén permitidas, de Sn60Pb40 y Sn63Pb37; para la reposición continua, el hilo macizo. En los conductores oxidados se necesita un fundente más activo, como los hilos con alma Impetol B (ROM1) o los fundentes orgánicos, con limpieza de los residuos. El fundente no elimina el esmalte de los hilos esmaltados: los esmaltes soldables se desprenden en el baño a alta temperatura, los demás deben retirarse mecánicamente.
¿Con plomo o sin plomo?
La directiva RoHS limita el plomo en los aparatos eléctricos y electrónicos. Quedan fuera de su ámbito, por ejemplo, las herramientas industriales fijas de gran envergadura y las instalaciones fijas de gran envergadura; además existen exenciones para usos específicos y reglas para los repuestos de aparatos introducidos en el mercado antes de las prohibiciones. Donde no se aplica ninguna de ellas se necesitan aleaciones sin plomo como Sn99.3Cu0.7 o SAC305.
| Uso | Aleaciones sin plomo | Aleaciones con plomo (si están permitidas) |
|---|---|---|
| Cableados y conectores | SAC305, Sn99.3Cu0.7 | Sn60Pb40, Sn63Pb37 |
| Baños de estañado | Sn99.3Cu0.7 | Sn60Pb40, Sn63Pb37 |
| Motores y transformadores | Sn99.3Cu0.7, SAC305 | Sn60Pb40 |
¿Hilo con alma de fundente o hilo macizo?
Para la soldadura manual de cables y terminales se utilizan los hilos con alma de fundente de 0,5 a 3 mm; para diámetros mayores y para los baños se utiliza el hilo macizo, hasta 4 mm, con fundente aparte. Para las baterías, consulte las aleaciones battery grade; para el estañado electrolítico, los ánodos de estaño.
Aplicaciones de la soldadura eléctrica
Sectores e instalaciones típicas
Cuadros eléctricos
Cableados de BT, conexiones a embarrados, terminales sobre conductores de cobre.
Instalaciones industriales
Distribución de energía, conexiones de motores, transformadores. Uniones de cobre de alta corriente, resistencia mecánica.
Iluminación
Drivers LED, fuentes de alimentación, conexiones de lámparas. Soldadura de componentes de potencia, disipación térmica.
Energías renovables
Inversores fotovoltaicos, conexiones de string box, cuadros de BT. Alta fiabilidad, resistencia a los rayos UV y a las temperaturas.
Soldadura vs crimpado en electrotecnia
Cuándo elegir la soldadura para conexiones eléctricas
| Aspecto | Soldadura | Crimpado | Notas |
|---|---|---|---|
| Conductividad | Excelente (continua) | Buena (contacto) | Soldadura: recorrido continuo |
| Resistencia mecánica | Alta | Muy alta | Crimpado: mayor resistencia a la tracción |
| Tiempo de instalación | Medio | Rápido | Crimpado más rápido |
| Fiabilidad | Alta, si la unión no está sometida a vibraciones | Alta con herramienta calibrada | Ambas dependen de la ejecución |
| Coste | Bajo (material) | Medio (herramientas) | Crimpado: inversión inicial |
Recomendación: soldadura para conexiones permanentes de alta fiabilidad (cuadros fijos, instalaciones industriales). Crimpado para instalaciones rápidas, cableados en campo y mantenimiento frecuente. No combine ambos métodos: un terminal crimpado no se suelda y un conductor estañado no se crimpa.
Preguntas frecuentes sobre la soldadura eléctrica
Todo lo que necesita saber sobre la soldadura para instalaciones eléctricas
Solicite asesoramiento para aplicaciones electrotécnicas
Compare las aleaciones sin plomo, elija el fundente y descubra nuestro sistema de calidad ISO 9001. Solicite un presupuesto para formatos y cantidades.
Telefono
+39 02 6604 7053