
Consumibles para soldadura electrónica: pastas, hilos, barras y fundentes
Soldadura electrónica profesional con aleaciones SAC305 sin plomo y técnicas SMD avanzadas
Soluciones de soldadura electrónica con aleaciones SAC305 y aleaciones sin plomo para SMD y PCB. Ideales para hilos con alma no-clean y pastas SMD. Productos fabricados con un sistema de calidad ISO 9001 certificado.
Por qué la soldadura electrónica profesional requiere experiencia
Aspectos críticos de la soldadura electrónica para obtener resultados fiables
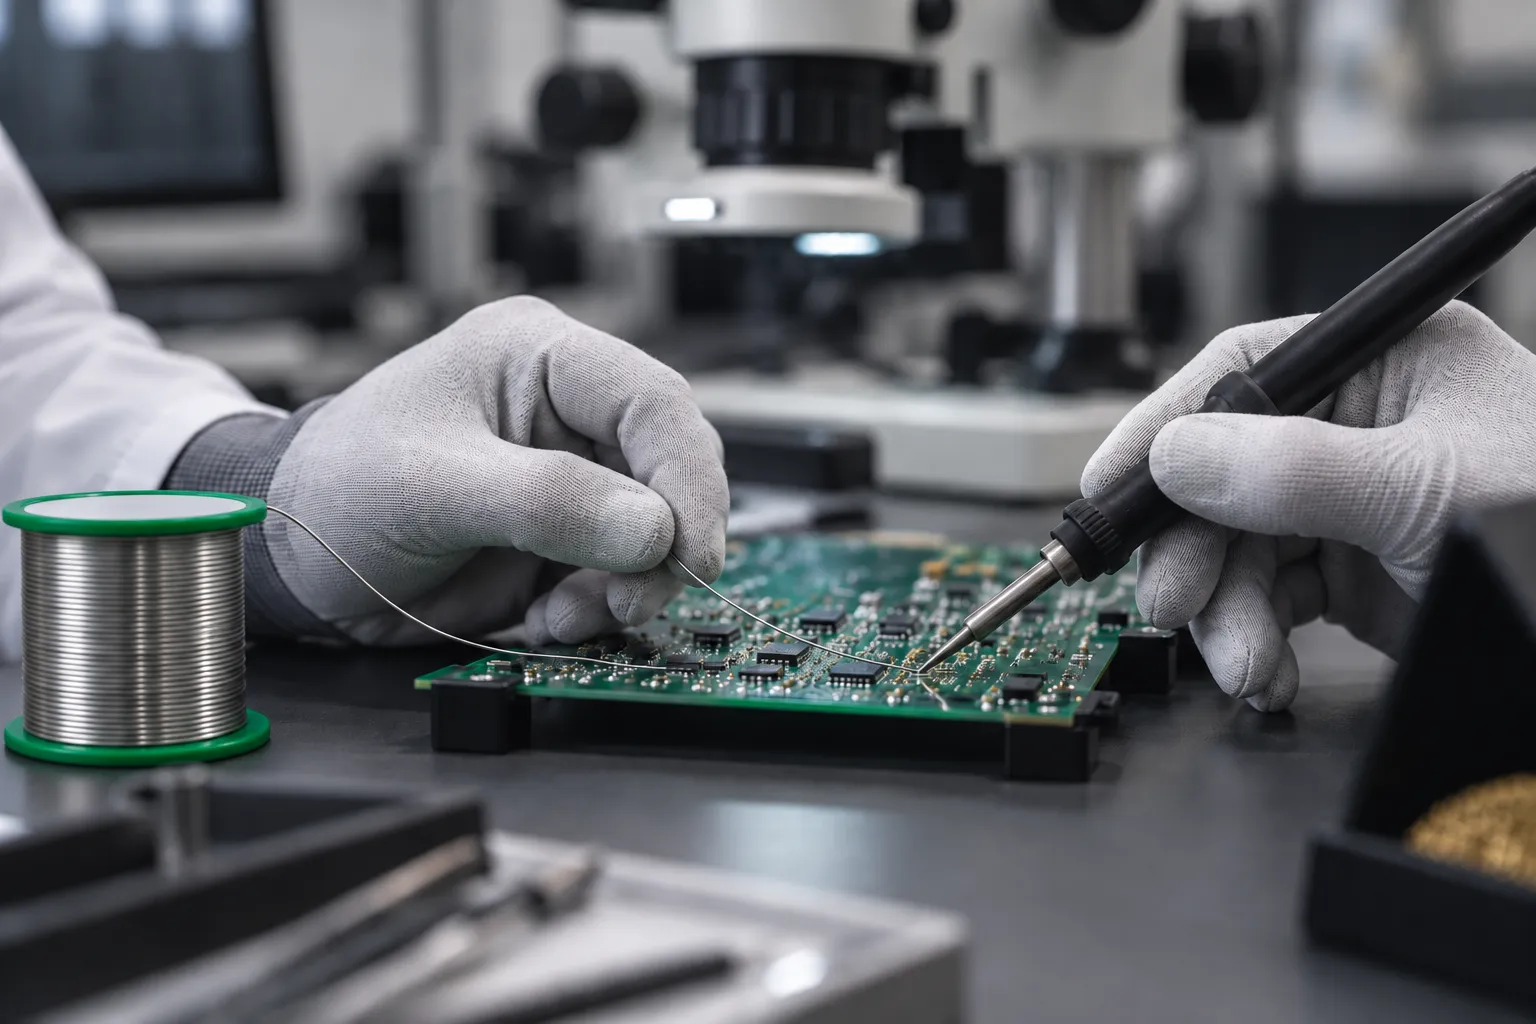
Parámetros técnicos de la soldadura electrónica profesional
Temperaturas y materiales óptimos para la soldadura electrónica SMD y THT
| Parámetro | SMD | THT | Notas |
|---|---|---|---|
| Temperatura del soldador | 350–400 °C | 350–400 °C | Valores típicos con aleaciones sin plomo (300–350 °C con estaño-plomo), según la punta y la masa térmica; prevalece la ficha técnica del hilo |
| Aleación recomendada | SAC 305 | SAC 305 / Sn-Cu | Sin plomo, conforme RoHS |
| Diámetro del hilo | 0,5–0,8 mm | 0,8–1,2 mm | Según el tamaño del pad |
| Tipo de flux | No-clean | No-clean / RMA | Para reducir la limpieza posterior a la soldadura |
Qué material para cada proceso
En una empresa de montaje electrónico conviven varios procesos, cada uno con su consumible. Este es el mapa de los productos Dickmann por proceso.
| Proceso | Material | Aleaciones típicas |
|---|---|---|
| Reflujo SMT | Pastas de soldadura AIM H10, NC257-2, M8 | SAC305, REL22, REL61 |
| Soldadura por ola | Barras Dixtra Electronic para el crisol | SAC0307, 99SnCuNiGe, SAC305, Sn99.3Cu0.7 |
| Soldadura selectiva | Barras e hilo macizo para la reposición | 99SnCuNiGe, SAC0307, SAC305 |
| Soldadura manual y rework | Hilos con alma no-clean y de colofonia | SAC305, SAC0307, 99SnCuNiGe |
| Aplicación de fundente en ola y selectiva | Fundentes no-clean alcohólicos y VOC-free | — |
| Rework de BGA y retoques | Fundentes en gel (paste flux) | — |
Temperaturas de proceso típicas
Con las aleaciones sin plomo, las temperaturas de proceso son más altas que con el estaño-plomo. Para la aleación SAC305 los valores típicos son: pico de reflujo 240–250 °C, baño de soldadura por ola 255–265 °C, crisol de la selectiva 280–320 °C, punta del soldador 350–400 °C. Las aleaciones sin plata como la 99SnCuNiGe funden a 227 °C y requieren algunos grados más. Los valores exactos dependen de la tarjeta, los componentes y la máquina.
Defectos frecuentes y causas
| Defecto | Proceso | Causas frecuentes |
|---|---|---|
| Puentes | Reflujo, ola, manual | Exceso de aleación, stencil o fundente inadecuados, temperatura baja |
| Huecos (voids) | Reflujo | Pasta y perfil térmico; en QFN y BTC, elegir pastas de bajo nivel de huecos |
| Tombstoning (efecto lápida) | Reflujo | Calentamiento no uniforme de los dos pads, depósitos distintos |
| Bolitas de estaño | Reflujo, ola | Humedad en la pasta o exceso de fundente |
| Orificio no llenado | Ola, selectiva | Precalentamiento insuficiente, fundente no activado |
Para los criterios de aceptabilidad de las uniones, la referencia del sector es la norma IPC-A-610.
SMT, THT y tarjetas mixtas
SMT es la tecnología de montaje superficial; THT, la de orificio pasante. En las tarjetas mixtas se suelda primero por reflujo con las pastas de soldadura, y después los componentes THT por ola o por soldadura selectiva, con el hilo macizo para la reposición del crisol. Los retoques y el rework se hacen con los hilos con alma de fundente y los fundentes en gel.
Aplicaciones de la soldadura electrónica
Sectores y componentes en los que destacar


SMD vs THT: ¿qué técnica elegir?
Comparación entre las dos principales técnicas de soldadura electrónica
| Aspecto | SMD (Surface Mount) | THT (Through Hole) |
|---|---|---|
| Densidad de componentes | Muy alta | Media-baja |
| Velocidad de producción | Muy rápida (automatizada) | Más lenta (a menudo manual) |
| Resistencia mecánica | Buena | Excelente |
| Reparabilidad | Difícil | Fácil |
| Coste de los equipos | Alto (pick&place) | Bajo |
Preguntas frecuentes sobre la soldadura electrónica
Respuestas de los expertos a las preguntas más habituales
Optimice su soldadura electrónica con Dickmann
Descubra nuestra gama completa de productos para soldadura y certificaciones de calidad. Solicite un presupuesto personalizado para sus necesidades.
Telefono
+39 02 6604 7053