Estaño para hojalatería: 33 %, 40 %, 50 % o 60 %, diferencias y uso en zinc y chapa
En las varillas para hojalatería, el número indica el porcentaje de estaño: una 50/50 contiene un 50 % de estaño y un 50 % de plomo; una 60/40, un 60 % de estaño. Al cambiar la ley cambian el intervalo de fusión, la facilidad para modelar el cordón y el coste. Esta guía explica cómo elegir la ley para canalones, remates, zinc-titanio y chapa galvanizada.
Dickmann Srl · actualizado el
Las leyes comparadas
Todas las aleaciones de esta tabla empiezan a fundir a 183 °C. Lo que cambia es el liquidus: cuanto más plomo contiene la aleación, más alta es la temperatura a la que se vuelve completamente líquida y más amplio es el intervalo pastoso en el que se puede trabajar el cordón.
| Aleación | Solidus / liquidus | Uso típico | Disponibilidad Dickmann |
|---|---|---|---|
| Sn 33 / Pb 67 | 183 / unos 250 °C | Trabajos bastos no estéticos | Bajo pedido |
| Sn 35 / Pb 65 | 183 / 245 °C | Hojalatería económica, empalmes bastos | Bajo pedido |
| Sn 40 / Pb 60 | 183 / 238 °C | Hojalatería y zinc-titanio | Bajo pedido |
| Sn 50 / Pb 50 | 183 / 215 °C | Zinc, hojalatería y ataúdes | Disponible en stock |
| Sn 60 / Pb 40 | 183 / 190 °C | Soldaduras finas, vidrieras, recargas | Disponible en stock |
Temperaturas según EN ISO 9453; para la 33/67, no normalizada, el valor es orientativo. Las varillas Dickmann estándar tienen sección de media luna de 10 × 6 mm, 41 cm de longitud y se embalan en cajas de 25 kg.
Por qué se utiliza la 50/50
La 50/50 combina un intervalo pastoso amplio, de unos 32 °C, con un contenido de estaño suficiente para una buena mojabilidad sobre el zinc. El hojalatero puede extender y modelar el cordón mientras la aleación solidifica, obteniendo uniones estancas en canalones, bajantes y remates. Por el mismo motivo es la aleación del sellado de los ataúdes de zinc. Para el zinc-titanio, los fabricantes indican aleaciones 40/60 o 50/50 de bajo antimonio (Sb < 0,5 %): el antimonio vuelve frágil la unión sobre el zinc.
Leyes más bajas y más altas
Las leyes más bajas, al 33, 35 o 40 %, cuestan menos porque contienen menos estaño y tienen un intervalo pastoso aún más amplio. Son adecuadas para trabajos bastos, donde la estética importa poco, pero requieren temperaturas más altas para volverse líquidas.
La 60/40 es casi eutéctica: funde entre 183 y 190 °C, fluye bien y da uniones brillantes, pero permanece pastosa poco tiempo. Está indicada para soldaduras finas, vidrieras artísticas y recargas, y menos para cordones largos sobre zinc.
Cómo soldar el zinc y la chapa galvanizada
La 50/50 funde entre 183 y 215 °C, muy por debajo de la fusión del zinc (419 °C): evite de todos modos sobrecalentar la chapa, que puede perforarse.
- Limpie la superficie de grasa, óxidos y suciedad.
- Aplique un fundente específico para zinc y zinc-titanio, a base de cloruros de zinc y amonio, preferiblemente el indicado por el fabricante de la chapa. Los fabricantes de zinc-titanio desaconsejan el ácido muriático puro, dañino para el operario, las herramientas y la chapa.
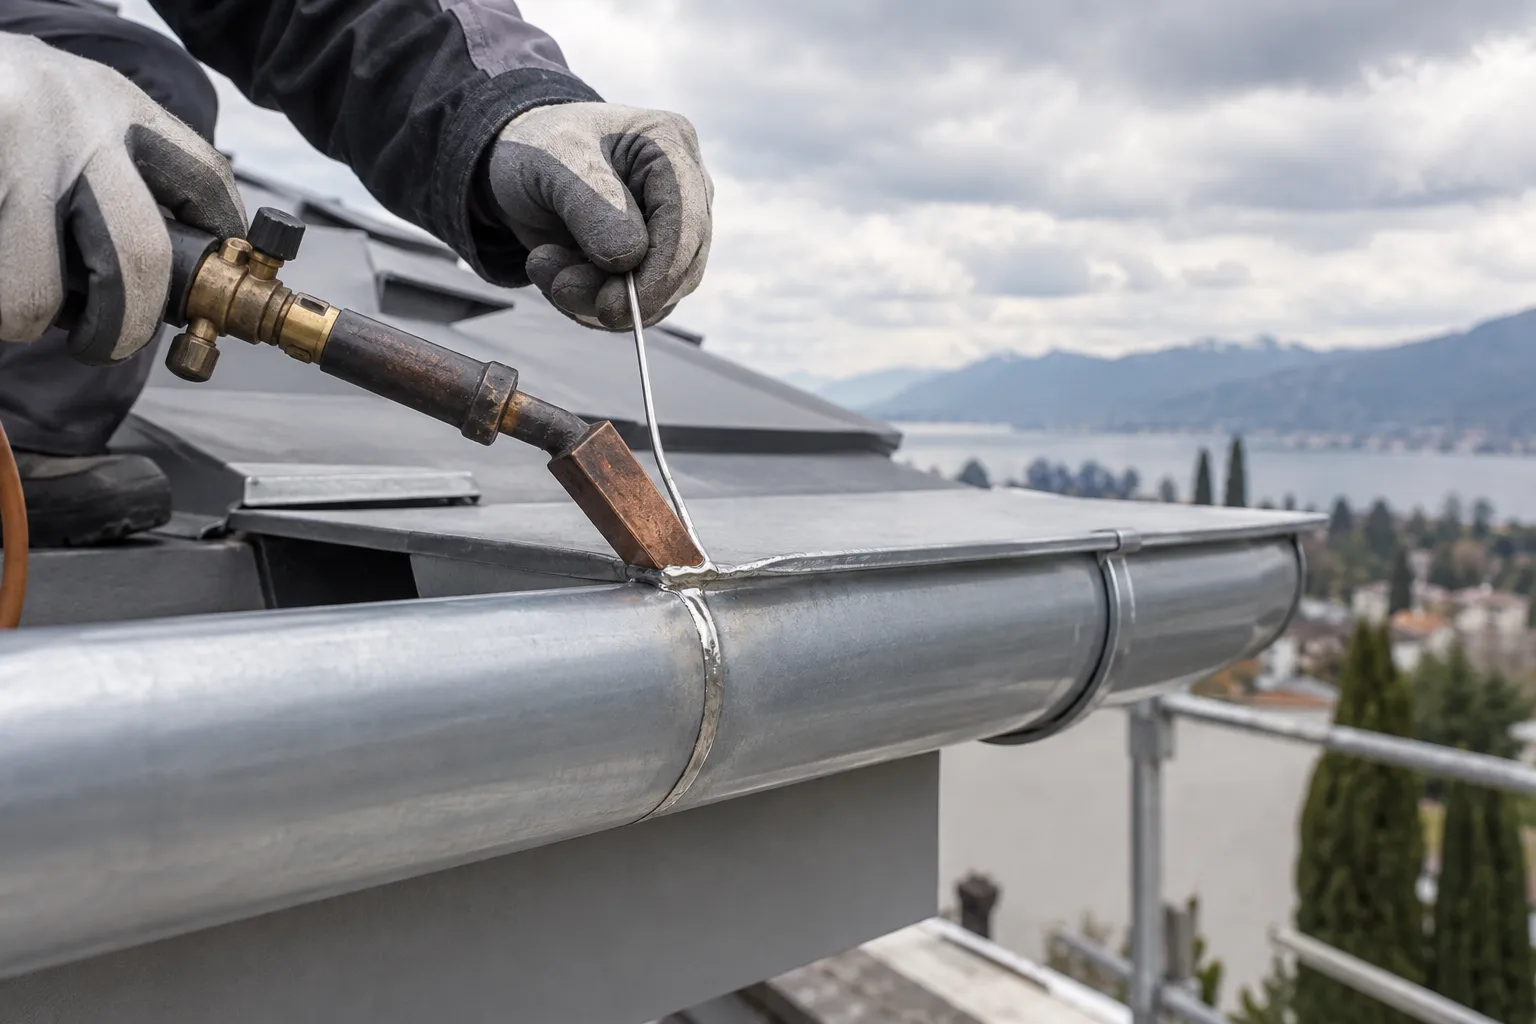
- Caliente con un soldador de gas o eléctrico de potencia adecuada: en la zona de la unión se necesitan unos 250 °C, por encima del liquidus de la aleación.
- Extienda la aleación y modele el cordón durante la fase pastosa.
- Deje enfriar sin mover la unión y elimine enseguida los residuos de fundente con un paño húmedo: son corrosivos.
Plomo y normativa
Los canalones, los remates y los ataúdes no son aparatos eléctricos y electrónicos: la directiva RoHS no se aplica y las aleaciones de estaño-plomo siguen siendo la opción tradicional. Deben respetarse igualmente las demás normas aplicables y las indicaciones de la ficha de datos de seguridad sobre la manipulación del plomo. Consulte la guía de exenciones RoHS del plomo.