
Lotlegierungen zum Löten und Verzinnen in der Elektrotechnik
Lotlegierungen zum Löten und Verzinnen von Kabeln, Kabelschuhen, Kupferlitzen und Wicklungen
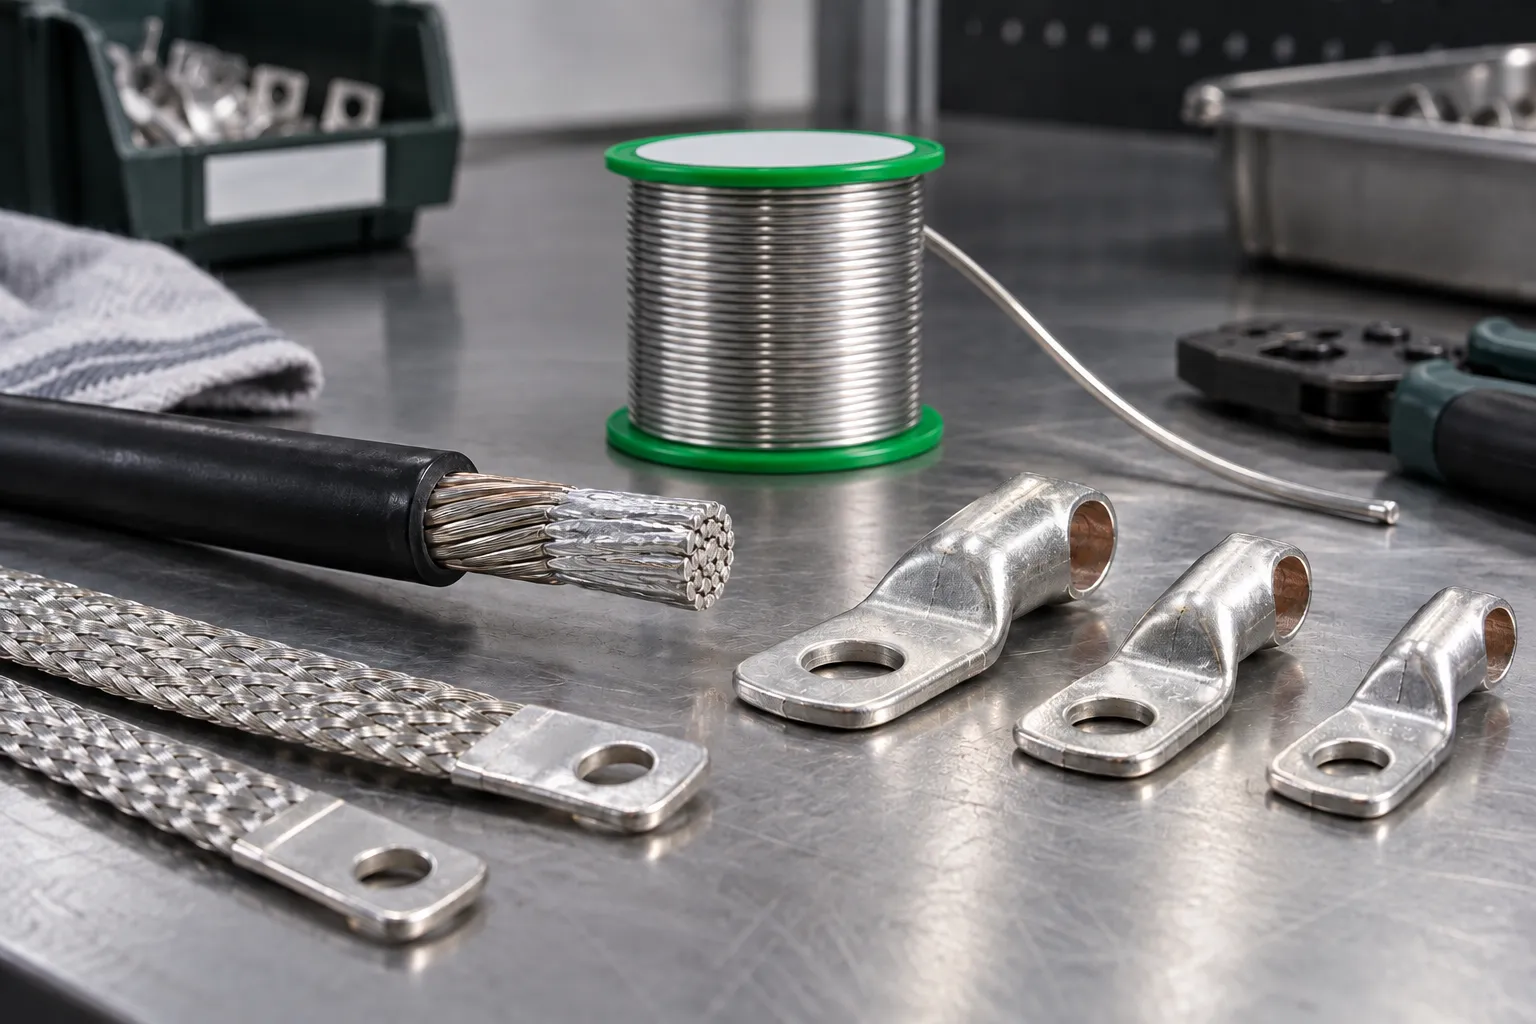
Lotlegierungen zum Löten und Verzinnen von Kabeln, Kabelschuhen und Litzen: Zinn-Kupfer-Legierung Sn99.3Cu0.7, SAC305 und Sn60Pb40, wo zulässig. Für Batteriepole siehe die Legierungen in Battery-Grade-Qualität, für die galvanische Verzinnung die Anoden aus Reinzinn.
Warum unsere Lotlegierungen für die Elektrotechnik
Optimale elektrische und mechanische Eigenschaften
Empfohlene Lotlegierungen für die Elektrotechnik
Technische Eigenschaften für elektrische Anwendungen
| Legierung | Zusammensetzung | Schmelzbereich | Anwendung |
|---|---|---|---|
| Sn60Pb40 | Sn60/Pb40 | 183–190 °C | Traditionelles Verzinnen, wo Blei zulässig ist |
| SAC305 | Sn96.5/Ag3/Cu0.5 | 217–220 °C | Bleifrei, Kabelbäume und Leistungselektronik |
| Sn99.3Cu0.7 | Sn99.3/Cu0.7 | 227 °C | Wirtschaftlich, bleifrei, Verzinnen von Leitern und Litzen |
| Sn96.5Ag3.5 | Sn96.5/Ag3.5 | 221 °C | Eutektisch, glänzende Lötstellen |
Verzinnen von Anschlüssen, Litzen und Leitern
In der Elektrotechnik dient die Legierung oft mehr dem Verzinnen als dem Löten: Anschlüsse, Kupferlitzen und Leiterenden werden in ein Bad aus geschmolzener Legierung getaucht oder mit dem Lötkolben verzinnt, um sie vor Oxidation zu schützen und für das Löten vorzubereiten. Die Enden flexibler Leiter für Schraubklemmen dürfen nicht verzinnt werden (IEC 60364-5-52): Dort werden Kabelschuhe oder Aderendhülsen verwendet.
Für Verzinnungsbäder werden Lotbarren aus Sn99.3Cu0.7 oder, wo zulässig, aus Sn60Pb40 und Sn63Pb37 verwendet; zum kontinuierlichen Nachfüllen dient Massivdraht. Auf oxidierten Leitern ist ein aktiveres Flussmittel erforderlich, etwa die Röhrenlote Impetol B (ROM1) oder organische Flussmittel, mit anschließender Entfernung der Rückstände. Den Lack von Lackdrähten entfernt das Flussmittel nicht: Lötbare Lacke lösen sich im heißen Bad ab, die übrigen müssen mechanisch entfernt werden.
Bleihaltig oder bleifrei?
Die RoHS-Richtlinie beschränkt Blei in Elektro- und Elektronikgeräten. Ortsfeste industrielle Großwerkzeuge und ortsfeste Großanlagen fallen zum Beispiel nicht in ihren Geltungsbereich; außerdem gibt es Ausnahmen für bestimmte Anwendungen und Regeln für Ersatzteile von Geräten, die vor den Verboten in Verkehr gebracht wurden. Wo nichts davon zutrifft, sind bleifreie Legierungen wie Sn99.3Cu0.7 oder SAC305 erforderlich.
| Einsatz | Bleifreie Legierungen | Bleihaltige Legierungen (sofern zulässig) |
|---|---|---|
| Kabelbäume und Steckverbinder | SAC305, Sn99.3Cu0.7 | Sn60Pb40, Sn63Pb37 |
| Verzinnungsbäder | Sn99.3Cu0.7 | Sn60Pb40, Sn63Pb37 |
| Motoren und Transformatoren | Sn99.3Cu0.7, SAC305 | Sn60Pb40 |
Röhrenlot oder Massivdraht?
Für das Handlöten von Kabeln und Kabelschuhen wird Röhrenlot von 0,5 bis 3 mm; für größere Durchmesser und für Bäder wird Massivdraht bis 4 mm mit separatem Flussmittel verwendet. Für Batterien siehe die Legierungen in Battery-Grade-Qualität, für die galvanische Verzinnung die Zinnanoden.
Anwendungen des elektrotechnischen Lötens
Typische Branchen und Installationen
Schaltschränke
NS-Verdrahtungen, Schienenverbindungen, Anschlüsse und Kabelschuhe an Kupferleitern.
Industrieanlagen
Energieverteilung, Motoranschlüsse, Transformatoren. Kupferverbindungen für hohe Ströme, mechanische Festigkeit.
Beleuchtung
LED-Treiber, Netzteile, Leuchtenanschlüsse. Löten von Leistungsbauteilen, Wärmeableitung.
Erneuerbare Energien
Photovoltaik-Wechselrichter, String-Box-Verbindungen, NS-Schaltschränke. Hohe Zuverlässigkeit, UV- und Temperaturbeständigkeit.
Löten vs. Crimpen in der Elektrotechnik
Wann Löten für elektrische Verbindungen die richtige Wahl ist
| Aspekt | Löten | Crimpen | Hinweise |
|---|---|---|---|
| Leitfähigkeit | Sehr gut (durchgehend) | Gut (Kontakt) | Löten: durchgehender Strompfad |
| Mechanische Festigkeit | Hoch | Sehr hoch | Crimp: höhere Zugfestigkeit |
| Montagezeit | Mittel | Schnell | Crimpen ist schneller |
| Zuverlässigkeit | Hoch, wenn die Lötstelle nicht vibriert | Hoch mit kalibriertem Werkzeug | Beide hängen von der Ausführung ab |
| Kosten | Niedrig (Material) | Mittel (Werkzeuge) | Crimpen: Anfangsinvestition |
Empfehlung: Löten für dauerhafte Verbindungen mit hoher Zuverlässigkeit (fest installierte Schaltschränke, Industrieanlagen). Crimpen für schnelle Installationen, Verdrahtung vor Ort und häufige Wartung. Kombinieren Sie die beiden Verfahren nicht: Ein gecrimpter Kabelschuh wird nicht gelötet, ein verzinnter Leiter nicht gecrimpt.
Häufige Fragen zum elektrotechnischen Löten
Das Wichtigste zum Löten in elektrischen Anlagen
Beratung für elektrotechnische Anwendungen anfordern
Vergleichen Sie die bleifreien Legierungen, wählen Sie das passende Flussmittel und informieren Sie sich über unser Qualitätsmanagementsystem nach ISO 9001. Fordern Sie ein Angebot für Formate und Mengen an.
Telefono
+39 02 6604 7053