
Lotpasten für SMT-Bestückung und Reflowlöten: AIM H10, NC257-2, M8
No-Clean-Lotpasten von AIM Solder für Schablonendruck und Reflow, in Italien vertrieben von Dickmann
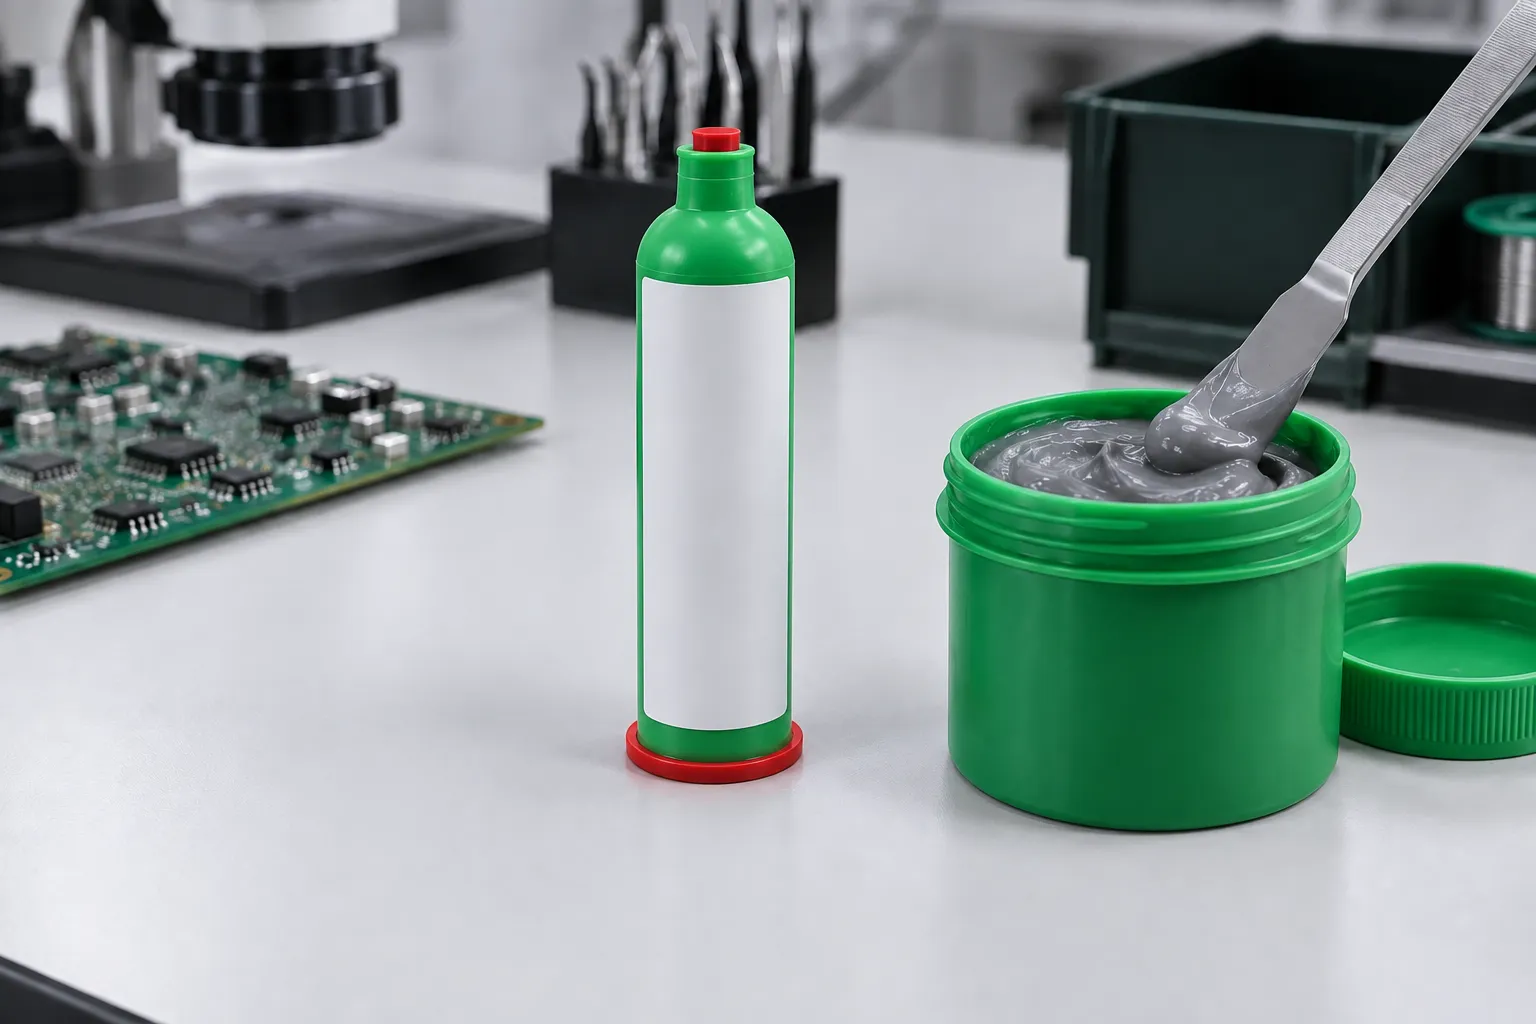
No-Clean-Lotpasten AIM Solder H10, NC257-2 und M8 in Legierung SAC305 und in den AIM-Legierungen REL22 und REL61, in Dosen und vertikalen Kartuschen. Für gemischt bestückte Leiterplatten siehe auch das Selektivlöten und das Röhrenlot für Nacharbeit.
Warum unsere Lotpasten
Technische Vorteile und Leistung für professionelle SMD-Anwendungen

Pulver Type 3 und Type 4
Korngröße der Legierung nach IPC J-STD-005
| Typ | Kugeldurchmesser | Typischer Einsatz | Hinweise |
|---|---|---|---|
| Type 3 | 25–45 µm | Standardbauteile | Pitch ≥ 0,5 mm, QFP und Standard-BGA |
| Type 4 | 20–38 µm | Fine Pitch | Feiner Pitch, QFN, BTC, kleine Öffnungen |
Die von Dickmann vertriebenen AIM-Solder-Pasten
Dickmann vertreibt in Italien die Lotpasten von AIM Solder. Dies sind die drei Hauptprodukte mit den Herstellerangaben.
| Produkt | Eigenschaften | Legierungen | Wann wählen |
|---|---|---|---|
| H10 | No-Clean ROL0 (IPC J-STD-004), halogenfrei; Transfer über 90 % bei Area Ratio 0,50; Standzeit auf der Schablone über 8 Stunden | SAC305, REL22, REL61 | Fine Pitch und halogenfreie Lastenhefte |
| NC257-2 | No-Clean, helle und geringe Rückstände, lange Tack Time; Reflow an Luft, unter Stickstoff und in der Dampfphase | SAC305, REL22, REL61 | Allgemeine Fertigung, Dampfphase |
| M8 | No-Clean mit Pulver Type 4; verringert Voids bei QFN und BTC und beseitigt Head-in-Pillow bei BGA; transparente Rückstände | SAC305, REL22, REL61, Sn62Pb36Ag2 | Bauteile mit hoher Packungsdichte |
REL22 ist die hochzuverlässige AIM-Legierung für den Motorraum und starke Temperaturwechsel; REL61 ist die silberarme AIM-Alternative zu SAC305. Die vollständigen Daten stehen in den technischen Datenblättern von AIM.
Die Paste im SMT-Prozess
Bei der SMT-Bestückung wird die Paste mit der Schablone auf die Pads gedruckt, mit der SPI-Inspektion geprüft, vom Bestückautomaten mit Bauteilen bestückt und anschließend im Reflowofen aufgeschmolzen; die AOI-Inspektion prüft die Lötstellen. Die Paste beeinflusst nahezu alle Prozessschritte.
- Stencil Life: wie lange die Paste auf der Schablone druckfähig bleibt, ohne an Qualität zu verlieren.
- Tack Time: wie lange die Paste die Bauteile vor dem Reflow festhält.
- Slump: wie stark sich das Depot nach dem Druck verbreitert; ein hoher Slump begünstigt Lotbrücken.
- Reflowprofil: Vorheizen, Peak und Zeit über Liquidus müssen an Paste, Legierung und Leiterplatte angepasst werden.
Lagerung und Verwendung
Lotpasten müssen im Kühlschrank gelagert und vor dem Öffnen geschlossen auf Raumtemperatur gebracht werden, um Kondensation zu vermeiden. Für die H10 mit T4-Pulver gibt AIM 9 Monate bei 0–12 °C oder 3 Monate unter 25 °C an; für die anderen Produkte ist das technische Datenblatt maßgeblich.
- Die Paste nicht einfrieren und bereits auf der Schablone verwendete Paste nicht in die Dose zurückgeben.
- Ältere Chargen zuerst verwenden und das auf dem Etikett angegebene Verfallsdatum einhalten.
- Die Paste vor dem Gebrauch kurz aufrühren, wenn das technische Datenblatt dies vorsieht.
SMT oder SMD? Gemischt bestückte Leiterplatten
SMT ist die Technologie der Oberflächenmontage, SMD das oberflächenmontierte Bauteil. Bei gemischt bestückten Leiterplatten werden die SMD-Bauteile mit der Paste im Reflow gelötet, die bedrahteten Bauteile (THT) danach, per Wellenlöten oder Selektivlöten mit Lotbarren und Massivdraht. In manchen Fällen werden auch THT-Bauteile mit der Pin-in-Paste-Technik im Reflow gelötet.
Einsatzbereiche der SMD-Lotpasten
Spezialisierte Anwendungen für Lotpasten
Konsumelektronik
Smartphones, Tablets, Haushaltsgeräte. Pasten Type 3 und Type 4 für Standardbauteile und Fine Pitch.
Automotive
Steuergeräte, Sensoren und Module: halogenfreie H10 und REL22/REL61 für Lötstellen, die Temperaturwechseln ausgesetzt sind.
Industrie
Industriesteuerungen, SPS und Automatisierungssysteme mit Bauteilen hoher Packungsdichte.
LED-Beleuchtung
LED-Module und Leistungsplatinen, bei denen Benetzung und Void-Reduzierung entscheidend sind.
Welche Paste wählen
Die AIM-Solder-Pasten im Dickmann-Sortiment
| Anwendung | Empfohlener Typ | Vorteile | Hinweise |
|---|---|---|---|
| Halogenfreies Lastenheft, Fine Pitch | H10 | Halogenfrei, lange Standzeit auf der Schablone | SAC305, REL22, REL61 |
| Allgemeine Fertigung | NC257-2 | Breites Prozessfenster, helle Rückstände | Reflow an Luft, unter Stickstoff und in der Dampfphase |
| QFN, BTC und BGA mit hoher Packungsdichte | M8 | Wenige Voids, kein Head-in-Pillow | Type 4; auch in Sn62Pb36Ag2 |
| Starke Temperaturwechsel | H10, NC257-2 oder M8 in REL22 | AIM-Legierung für Motorraum und starke Temperaturwechsel | REL61: silberarme Alternative zu SAC305 |
Die Paste wird nach Bauteilen, Lastenheft (zum Beispiel halogenfrei) und Ofen ausgewählt. Wir helfen Ihnen, Produkt, Legierung und Korngröße festzulegen.
Häufige Fragen zu Lotpasten
Antworten auf die häufigsten Fragen zu SMD-Lotpasten
Angebot für AIM-Lotpasten anfordern
Siehe auch die Legierung SAC305, die Gel-Flussmittel für die Nacharbeit und unser Qualitätsmanagementsystem nach ISO 9001.
Telefono
+39 02 6604 7053