Lotbarren für das Wellenlöten und die THT/PTH-Bestückung
Bleifreie und Zinn-Blei-Lotbarren für Wellen- und Selektivlöttiegel, in Kartons zu 25 kg
Die Lotbarren Dixtra Electronic dienen zum Befüllen und Nachfüllen der Lottiegel von Wellenlötanlagen, in denen die bedrahteten Bauteile (THT) elektronischer Baugruppen gelötet werden. Dickmann fertigt sie nach EN ISO 9453:2020 in den beim Wellenlöten gängigsten bleifreien Legierungen und, für Anwendungen, in denen Blei zulässig ist, in den klassischen Zinn-Blei-Legierungen. Zur Wahl der Legierung siehe auch die bleifreien Legierungen.
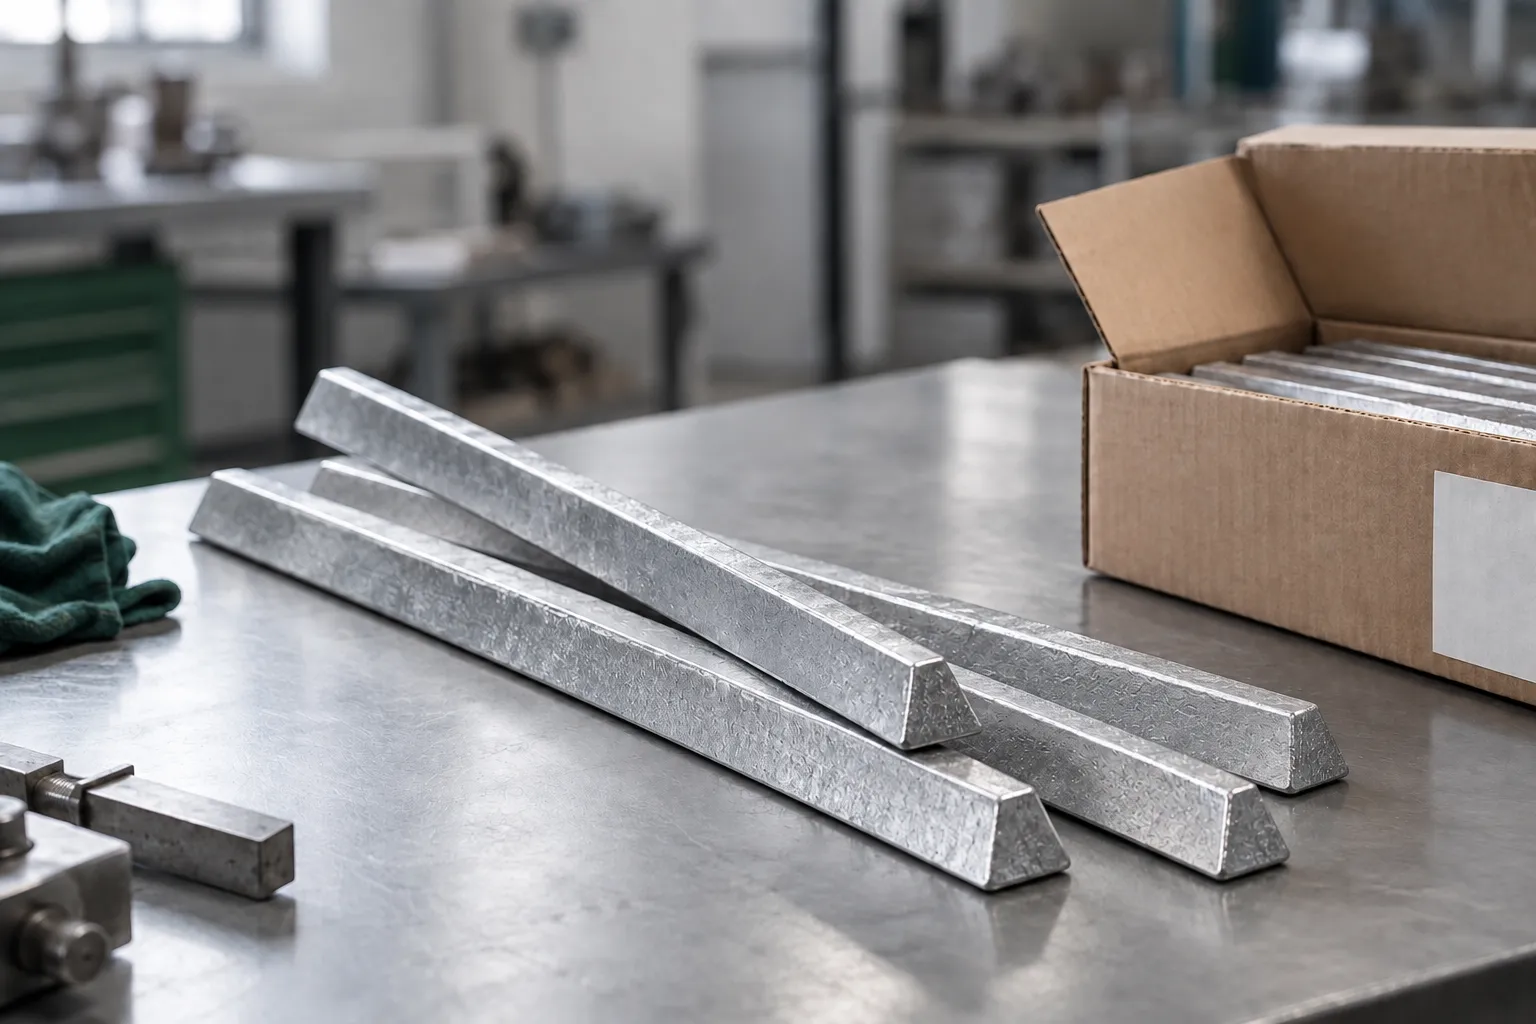
Der Lotbarren Dixtra Electronic
- Querschnitt
- Trapezförmig, 25 mm an der Basis und 8 mm oben, Höhe 25 mm
- Länge
- 330 mm an der Basis, 315 mm oben
- Gewicht
- Ca. 1 kg pro Barren, je nach Legierung
- Kennzeichnung
- DIXTRA ELECTRONIC erhaben geprägt
- Verpackung
- Kartons zu 25 kg
- Mindestbestellmenge
- Ein Karton zu 25 kg
- Norm
- EN ISO 9453:2020 (außer 63Sn35Pb2Ag), Metalle mit einer Reinheit über 99,9 %
Jeder Charge liegt das Analysezertifikat bei. Artikelnummern und Legierungen finden Sie auch im Katalog Lotbarren.
Als Lotbarren lieferbare Legierungen
Schmelztemperaturen: typische Werte (Solidus–Liquidus).
| Legierung | Zusammensetzung | Schmelzbereich | Wann wählen |
|---|---|---|---|
| 99SnCuNiGe (SN100C-äquivalent) | Sn/Cu0.7/Ni0.05/Ge | 227 °C | Silberfrei, weniger Krätze und Kupferablegierung |
| SAC0307 | Sn99/Ag0.3/Cu0.7 | 217–227 °C | Silberarm, geringere Kosten für das Lötbad |
| SAC305 | Sn96.5/Ag3/Cu0.5 | 217–220 °C | Wenn das Lastenheft SAC305 vorschreibt |
| Sn99.3Cu0.7 | Sn99.3/Cu0.7 | 227 °C | Silberfrei, die günstigste Legierung |
| Sn96.5Ag3.5 | Sn96.5/Ag3.5 | 221 °C | Eutektisch, glänzende Lötstellen |
| 63Sn37Pb | Sn63/Pb37 | 183 °C | Eutektisches Zinn-Blei, wo zulässig |
| 60Sn40Pb | Sn60/Pb40 | 183–190 °C | Klassisches Zinn-Blei, wo zulässig |
| 63Sn35Pb2Ag | Sn63/Pb35/Ag2 | Siehe technisches Datenblatt | Zinn-Blei mit Silber, wo zulässig |
Die Zinn-Blei-Legierungen sind für Anwendungen bestimmt, in denen Blei zulässig ist: Produkte außerhalb des Geltungsbereichs der RoHS-Richtlinie, Anwendungen mit geltenden Ausnahmen oder Lieferungen in Märkte außerhalb der EU. 63Sn35Pb2Ag ist eine Dickmann-Legierung, die nicht in der Norm EN ISO 9453 enthalten ist.
Führung des Wellenlötbads
Mit bleifreien Legierungen arbeitet das Wellenlötbad typischerweise zwischen 255 und 265 °C bei SAC305 und SAC0307 sowie zwischen 260 und 270 °C bei Sn99.3Cu0.7 und 99SnCuNiGe, die bei 227 °C schmelzen. Der richtige Wert hängt von Leiterplatte, Kontaktzeit und den Angaben des Maschinenherstellers ab.
Während der Produktion löst das Bad Kupfer von Pads und Bauteilanschlüssen und nimmt Eisen aus den Maschinenteilen auf. Überschreiten Kupfer und Eisen bestimmte Werte, wird das Lot weniger fließfähig, und Brücken und Lotspitzen nehmen zu: Deshalb ist das Bad regelmäßig zu analysieren und bei Bedarf zu verdünnen oder zu ersetzen.
- Füllen Sie mit Lotbarren derselben Legierungsfamilie wie im Bad nach: Häufige, kleine Zugaben halten Badspiegel und Temperatur stabil. Zeigt die Analyse einen hohen Kupfergehalt, verwenden Sie die kupferfreie Variante (Sn99,7Ag0,3 für SAC0307, 99SnNiGe für 99SnCuNiGe).
- Entfernen Sie die Krätze regelmäßig von der Tiegeloberfläche; eine Stickstoffatmosphäre verringert ihre Bildung.
- Mischen Sie keine unterschiedlichen Legierungen: Zwischen kompatiblen bleifreien Legierungen ist ein Wechsel durch schrittweise Verdünnung möglich, abgesichert durch eine Analyse; von Zinn-Blei auf bleifrei muss der Tiegel vollständig entleert, gereinigt, mit Reinzinn gespült und das Bad auf Blei und Eisen analysiert werden.
- Lassen Sie das Bad in regelmäßigen Abständen analysieren, abhängig von Produktionsvolumen und gefertigten Leiterplatten.
Zum Fluxen der Leiterplatte siehe die alkoholbasierten und VOC-freien No-Clean-Flussmittel; beim Selektivlöten dienen die Lotbarren zum Befüllen des Lottiegels und der Massivdraht zum automatischen Nachfüllen.
Badanalyse und Verwertung der Krätze
Dickmann analysiert die Lötbäder seiner Kunden: Senden Sie eine Probe von mindestens 250 Gramm Lot ein, und Sie erhalten einen Bericht über die Verunreinigungen mit Empfehlungen zu deren Korrektur. Krätze und andere Prozessrückstände können Sie zur Verwertung abgeben. Alle Details auf der Seite der Analyse- und Recyclingdienstleistungen.
THT oder PTH?
THT (Through-Hole Technology) ist die Montagetechnik für bedrahtete Bauteile; PTH (Plated Through Hole) ist die durchkontaktierte Bohrung der Leiterplatte, in die der Bauteilanschluss eingesteckt wird. In Italien bezeichnen viele EMS die THT-Bestückung als „PTH-Bestückung“. Beim Wellenlöten werden alle THT-Bauteile einer Leiterplatte in einem Durchgang gelötet; für gemischt bestückte Leiterplatten mit wenigen THT-Bauteilen wird häufig das Selektivlöten eingesetzt. Siehe den Leitfaden zum Selektivlöten und zu den Materialien für das Elektroniklöten.
Häufige Fragen zu Lotbarren für das Wellenlöten
Angebot für Lotbarren anfordern
Nennen Sie uns Legierung, Anzahl der Kartons zu 25 kg und Jahresverbrauch