
Lotlegierungen, Lotbarren und Massivdraht für das Selektivlöten: Lötbad-Management
Lotbarren für den Lottiegel und Massivdraht zum Nachfüllen, in den beim Selektivlöten gängigsten bleifreien Legierungen
Lotbarren und Massivdraht für die Lottiegel von Selektivlötanlagen, in den Legierungen 99SnCuNiGe (SN100C-äquivalent), silberarme SAC0307 und SAC305. Für das automatische Nachfüllen siehe den Massivdraht von 0,5 bis 4 mm, für die Leiterplatte die No-Clean-Flussmittel für den Sprühauftrag.
Warum unsere Lotlegierungen für das Selektivlöten
Optimierte Leistung für automatisierte Prozesse
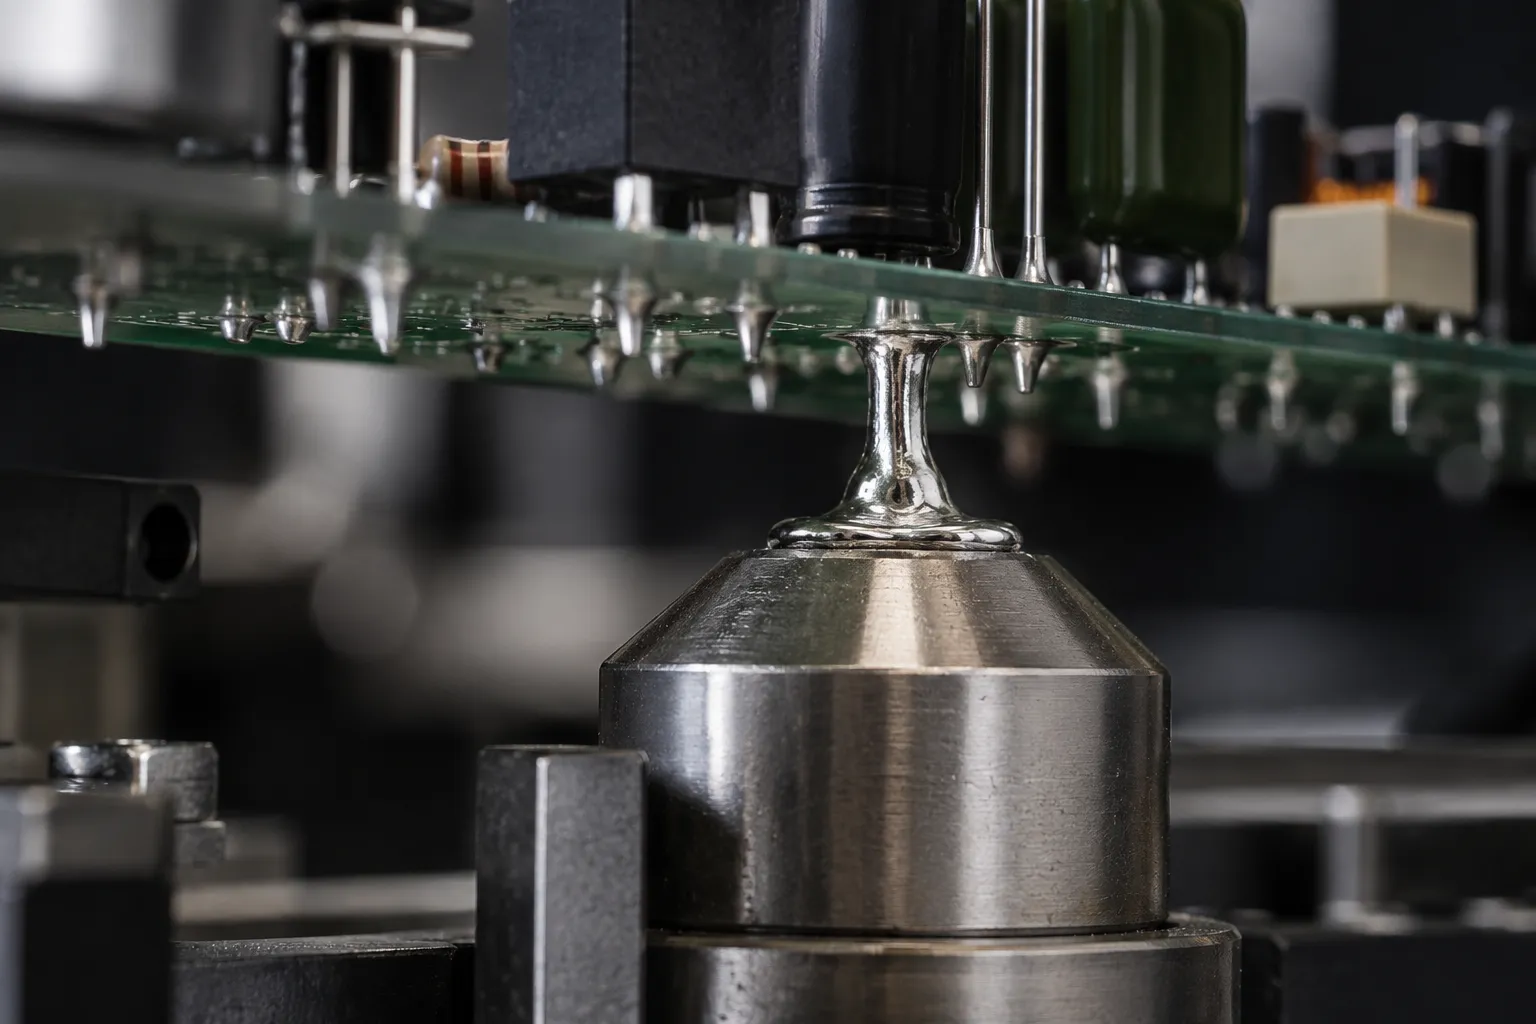
Empfohlene Legierungen für das Selektivlöten
Bleifreie Lotlegierungen für die Lottiegel von Selektivlötanlagen
| Legierung | Zusammensetzung | Schmelzpunkt | Anwendung |
|---|---|---|---|
| 99SnCuNiGe (SN100C-äquiv.) | Sn/Cu0.7/Ni0.05/Ge | 227 °C | Silberfrei, weniger Krätze und Kupferablegierung |
| SAC0307 | Sn99/Ag0.3/Cu0.7 | 217–227 °C | Silberarm, geringe Kosten |
| SAC305 | Sn96.5/Ag3/Cu0.5 | 217–220 °C | Wenn die Spezifikation SAC305 vorschreibt |
| Sn99.3Cu0.7 | Sn99.3/Cu0.7 | 227 °C | Silberfrei, die günstigste |
Lötbad-Management beim Selektivlöten
In Selektivlötanlagen arbeitet das Lot in einem kleinen Lottiegel, und Düsen bringen es nur an die zu lötenden Stellen. Das Lötbad ist daher Temperatur- und Zusammensetzungsschwankungen stärker ausgesetzt als bei einer herkömmlichen Welle: Es unter Kontrolle zu halten, ist die Voraussetzung für reproduzierbare Lötstellen.
Mit bleifreien Legierungen liegt die Tiegeltemperatur typischerweise zwischen 280 und 320 °C, je nach Düse und Wärmekapazität der Baugruppe: höher als beim Wellenlöten, weil das geringe Lotvolumen der Düse auch Lötstellen mit großer Wärmekapazität erwärmen muss. Der genaue Wert hängt außerdem von der Legierung und von den Vorgaben des Maschinenherstellers ab.
Während der Produktion löst das Lötbad Kupfer aus Pads und Anschlussdrähten. Oberhalb bestimmter Werte erhöht das Kupfer die Liquidustemperatur, verschlechtert die Fließfähigkeit und begünstigt Brücken und Lotspitzen. Legierungen mit Nickel und Germanium wie 99SnCuNiGe begrenzen die Kupferablegierung und die Krätzebildung. Stickstoff um die Düse verringert die Oxidation zusätzlich.
- Füllen Sie mit derselben Legierungsfamilie wie im Lötbad nach: Lotbarren zum Befüllen, Massivdraht zum kontinuierlichen Nachfüllen; bei hohem Kupfergehalt die kupferfreie Variante (Sn99,7Ag0,3 für SAC0307, 99SnNiGe für 99SnCuNiGe).
- Entfernen Sie regelmäßig die Krätze von der Oberfläche des Lottiegels.
- Lassen Sie das Lötbad regelmäßig analysieren: Gelöstes Kupfer und Eisen zeigen an, wann die Legierung verdünnt oder ersetzt werden muss.
- Mischen Sie keine unterschiedlichen Legierungen: Zwischen kompatiblen bleifreien Legierungen ist ein Wechsel durch schrittweise Verdünnung möglich, abgesichert durch eine Analyse; von Zinn-Blei auf bleifrei muss der Tiegel vollständig entleert, gereinigt, mit Reinzinn gespült und das Bad auf Blei und Eisen analysiert werden.
Lotbarren oder Massivdraht?
Lotbarren dienen zur Erstbefüllung des Lottiegels und zum manuellen Nachfüllen. Der Massivdraht speist den Lottiegel automatisch und hält den Badspiegel konstant, sodass große Zugaben, die das Lötbad abkühlen, vermieden werden. Der Dickmann-Massivdraht ist von 0,5 bis 4,0 mm auf Spulen von 0,25 bis 4 kg erhältlich: Nennen Sie uns das Modell der Lötanlage, und wir schlagen Ihnen Durchmesser und Spule vor.
Typische Fehler und Ursachen
Die häufigsten Fehler beim Selektivlöten hängen fast immer von Temperatur, Flussmittel oder Zustand des Lötbads ab, weniger von der Legierung.
| Fehler | Häufige Ursachen | Was zu prüfen ist |
|---|---|---|
| Brücken zwischen Anschlussdrähten | Zu niedrige Temperatur, zu wenig Flussmittel, hoher Kupfergehalt im Lötbad | Tiegeltemperatur, Flussmitteldosierung, Analyse des Lötbads |
| Nicht gefüllte Bohrung | Unzureichende Vorheizung, nicht aktiviertes Flussmittel, hohe Wärmekapazität | Vorheizung, Kontaktzeit, Düsentyp |
| Lotperlen | Zu viel oder nicht getrocknetes Flussmittel | Flussmittelmenge und Trocknung vor dem Löten |
| Starke Krätzebildung | Sauerstoff, zu hohe Temperatur | Stickstoffdurchfluss, Temperatur, Sauberkeit des Lottiegels |
Selektivlöten, Wellenlöten und Reflowlöten bei gemischt bestückten Baugruppen
Bei gemischt bestückten Baugruppen werden die SMT-Bauteile zuerst im Reflowlöten mit Lotpaste gelötet, danach die Durchsteckbauteile (THT) im Wellen- oder Selektivlöten. Das Selektivlöten lötet nur die ausgewählten Stellen und erspart den SMT-Bauteilen den Durchlauf über die Welle. PTH (Plated Through Hole) bezeichnet die metallisierte Bohrung der Leiterplatte: In Italien nennen viele EMS-Dienstleister die THT-Bestückung „PTH-Bestückung“.
Anwendungen des Selektivlötens
Branchen, die den Selektivlötprozess einsetzen
Automobilelektronik
Steuergeräte, Sensoren, schwere Steckverbinder. THT-Löten auf Leiterplatten mit bereits montierten SMD-Bauteilen. Gemischter SMD-/THT-Prozess.
Industrie
Industriesteuerungen, Wechselrichter, Netzteile. THT-Leistungsbauteile auf Baugruppen mit SMD-Logik.
Medizintechnik
Diagnostische und elektromedizinische Geräte: THT-Bauteile auf gemischt bestückten Baugruppen, mit der von der Spezifikation festgelegten Legierung.
Telekommunikation
Router, Switches, TK-Geräte. Steckverbinder, Transformatoren und große THT-Bauteile auf komplexen Leiterplatten.
Selektivlöten, Wellenlöten, Reflowlöten im Vergleich
Wann sich das Selektivlöten anbietet
| Merkmal | Selektivlöten | Wellenlöten | Reflowlöten |
|---|---|---|---|
| Bauteile | Nur ausgewählte THT-Bauteile | THT und geklebte SMD | SMD und THT im Pin-in-Paste |
| Gemischt bestückte Leiterplatten | Ideal (SMD + THT) | Ja, mit auf der Unterseite geklebten SMD | Mit THT im Pin-in-Paste |
| Thermische Belastung | Minimal (lokal) | Hoch (gesamte Leiterplatte) | Kontrolliert |
| Flexibilität | Maximal | Gering | Mittel |
| Prozesskosten | Mittel bis hoch | Niedrig | Mittel |
Selektivlöten ist die Wahl für gemischt bestückte Baugruppen mit wenigen THT-Bauteilen (Steckverbinder, Transformatoren) oder wenn die Welle die bereits gelöteten SMT-Bauteile zu stark belasten würde.
Häufige Fragen zum Selektivlöten
Das Wichtigste zum Selektivlötprozess
Beratung zum Selektivlöten anfordern
Siehe auch den Massivdraht zum Nachfüllen, die Legierung SAC0307 und unser Qualitätsmanagementsystem nach ISO 9001.
Telefono
+39 02 6604 7053