Lötzinn für die Spenglerei: 33 %, 40 %, 50 % oder 60 %, Unterschiede und Einsatz auf Zink und Blech
Bei Lötstangen für die Spenglerei gibt die Zahl den Zinnanteil an: Eine 50/50 enthält 50 % Zinn und 50 % Blei, eine 60/40 60 % Zinn. Mit dem Zinngehalt ändern sich Schmelzbereich, Modellierbarkeit der Naht und Kosten. Dieser Leitfaden erklärt, wie Sie den Zinngehalt für Dachrinnen, Blechverwahrungen, Titanzink und verzinktes Blech wählen.
Dickmann Srl · aktualisiert am
Die Zinngehalte im Vergleich
Alle Legierungen dieser Tabelle beginnen bei 183 °C zu schmelzen. Was sich ändert, ist der Liquidus: Je mehr Blei die Legierung enthält, desto höher ist die Temperatur, bei der sie vollständig flüssig wird, und desto breiter ist der teigige Bereich, in dem sich die Naht bearbeiten lässt.
| Legierung | Solidus / Liquidus | Typische Verwendung | Verfügbarkeit bei Dickmann |
|---|---|---|---|
| Sn 33 / Pb 67 | 183 / etwa 250 °C | Grobe Arbeiten ohne optische Ansprüche | Auf Anfrage |
| Sn 35 / Pb 65 | 183 / 245 °C | Preisgünstige Spenglerarbeiten, grobe Anschlüsse | Auf Anfrage |
| Sn 40 / Pb 60 | 183 / 238 °C | Spenglerei und Titanzink | Auf Anfrage |
| Sn 50 / Pb 50 | 183 / 215 °C | Zink, Spenglerei und Särge | Sofort ab Lager |
| Sn 60 / Pb 40 | 183 / 190 °C | Feine Lötungen, Bleiverglasungen, Nachlöten | Sofort ab Lager |
Temperaturen nach EN ISO 9453; für die nicht genormte 33/67 ist der Wert ein Richtwert. Die Standard-Lötstangen von Dickmann haben ein Halbmondprofil von 10 × 6 mm, eine Länge von 41 cm und werden in Kartons zu 25 kg geliefert.
Warum die 50/50 verwendet wird
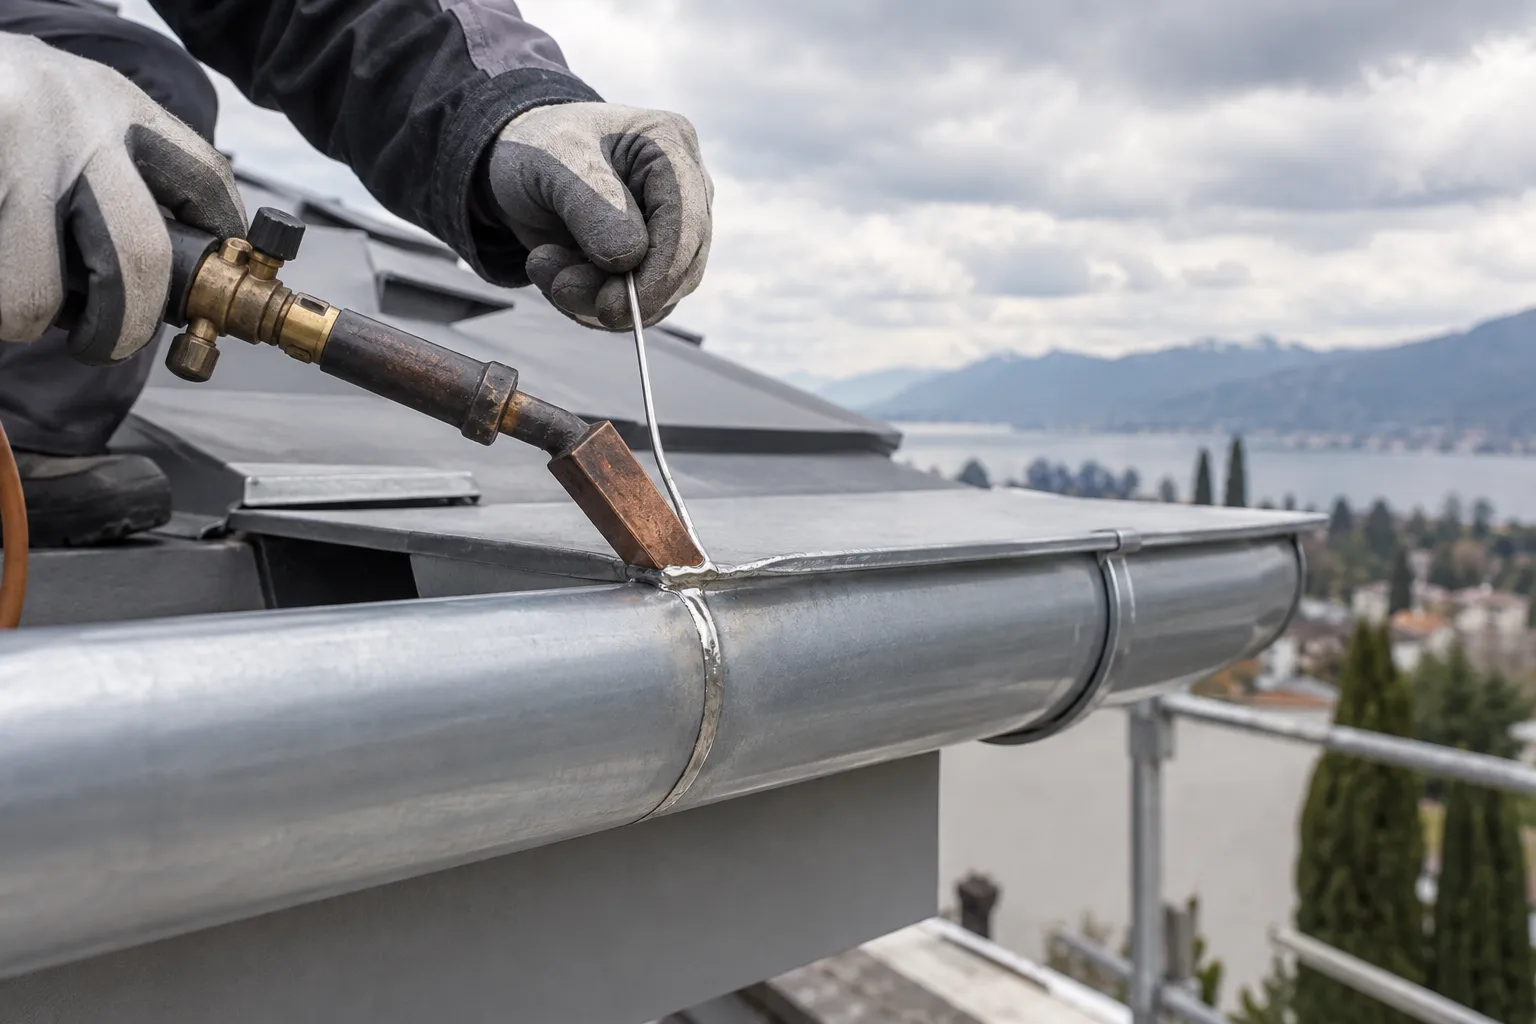
Die 50/50 verbindet einen breiten teigigen Bereich von etwa 32 °C mit einem Zinngehalt, der für eine gute Benetzung auf Zink ausreicht. Der Spengler kann die Naht auftragen und modellieren, während die Legierung erstarrt, und erhält so dichte Verbindungen an Dachrinnen, Fallrohren und Blechverwahrungen. Aus demselben Grund ist sie die Legierung für das Abdichten von Zinksärgen. Für Titanzink geben die Hersteller Legierungen 40/60 oder 50/50 mit niedrigem Antimongehalt (Sb < 0,5 %) an: Antimon macht die Lötstelle auf Zink spröde.
Niedrigere und höhere Zinngehalte
Die niedrigeren Zinngehalte mit 33, 35 oder 40 % sind günstiger, weil sie weniger Zinn enthalten, und haben einen noch breiteren teigigen Bereich. Sie eignen sich für grobe Arbeiten, bei denen die Optik kaum eine Rolle spielt, benötigen aber höhere Temperaturen, um flüssig zu werden.
Die 60/40 ist nahezu eutektisch: Sie schmilzt zwischen 183 und 190 °C, fließt gut und ergibt glänzende Lötstellen, bleibt aber nur kurz teigig. Sie eignet sich für feine Lötungen, künstlerische Bleiverglasungen und Nachlötarbeiten, weniger für lange Nähte auf Zink.
So löten Sie Zink und verzinktes Blech
Die 50/50 schmilzt zwischen 183 und 215 °C, weit unter dem Schmelzpunkt von Zink (419 °C): Überhitzen Sie das Blech dennoch nicht, es kann durchbrennen.
- Reinigen Sie die Oberfläche von Fett, Oxiden und Schmutz.
- Tragen Sie ein spezielles Flussmittel für Zink und Titanzink auf Basis von Zink- und Ammoniumchlorid auf, vorzugsweise das vom Blechhersteller angegebene. Die Hersteller von Titanzink raten von unverdünnter Salzsäure ab, die Bediener, Werkzeuge und Blech schädigt.
- Erwärmen Sie mit einem Gas- oder Elektrolötkolben ausreichender Leistung: Im Fügebereich sind etwa 250 °C erforderlich, oberhalb des Liquidus der Legierung.
- Tragen Sie die Legierung auf und modellieren Sie die Naht während der teigigen Phase.
- Lassen Sie die Lötstelle abkühlen, ohne sie zu bewegen, und entfernen Sie die Flussmittelrückstände sofort mit einem feuchten Tuch: Sie sind korrosiv.
Blei und Vorschriften
Dachrinnen, Blechverwahrungen und Särge sind keine Elektro- und Elektronikgeräte: Die RoHS-Richtlinie gilt nicht, und Zinn-Blei-Legierungen bleiben die traditionelle Wahl. Einzuhalten sind dennoch die übrigen anwendbaren Vorschriften und die Hinweise des Sicherheitsdatenblatts zum Umgang mit Blei. Siehe den Leitfaden zu den RoHS-Ausnahmen für Blei.