
Zinksärge löten
Zinn-Blei-Lötstangen 50/50 für das hermetische Verlöten von Särgen und Kisten aus Zinkblech
Traditionelle Legierung Sn50Pb50 für die hermetische Randverlötung von Zinksärgen. Unsere Zinn-Blei-Lötstangen 50/50 sind die traditionelle Legierung des Bestattungswesens für den hermetischen Verschluss durch Löten gemäß Art. 30 des italienischen DPR 285/1990. Zertifizierung ISO 9001:2015.
Warum die 50/50 von Dickmann für Zinksärge
Die traditionelle Referenzlegierung der Branche, in zertifizierter Industriequalität
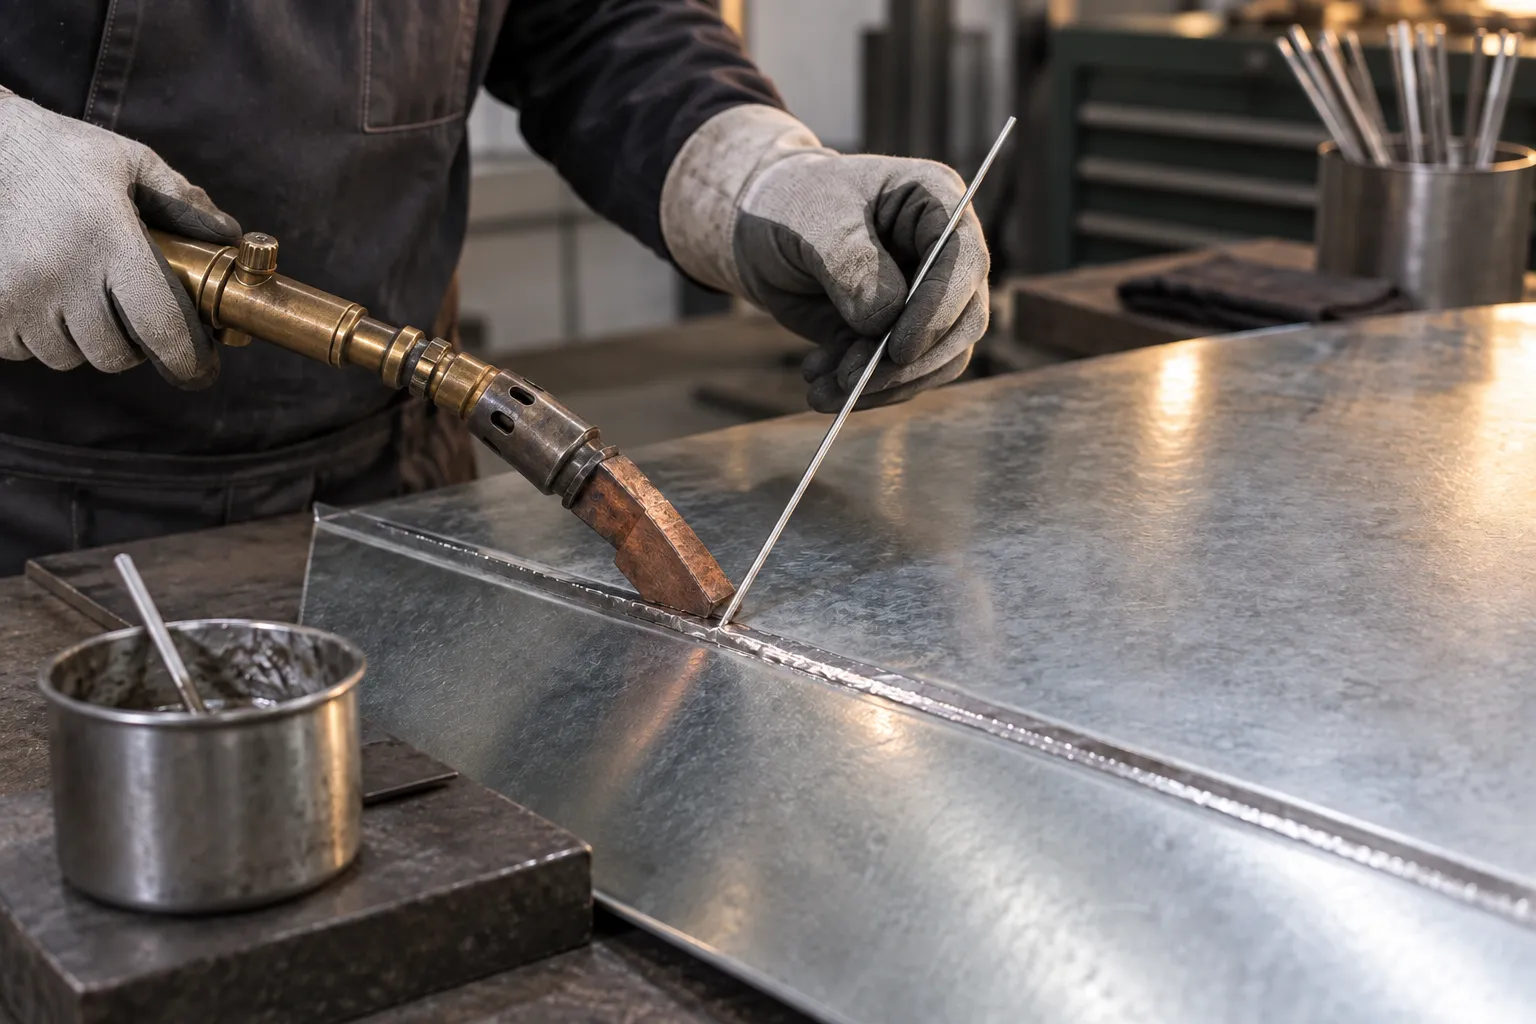
Verlöten von Zinksärgen: der Prozess
Standardablauf für die hermetische Randverlötung
Vorbereitung und Reinigung des Blechs
Die Ränder von Sargkasten und Deckel schleifen, um Oxide und Beläge zu entfernen. Mit einer Drahtbürste abbürsten, um Rückstände zu beseitigen. Die Oberfläche muss glatt und frei von Verunreinigungen sein.
Auftragen des Flussmittels
Auf die zu lötenden Ränder ein Zink-Flussmittel auf Basis von Zink- und Ammoniumchlorid auftragen; traditionell wird auch Salzsäure (verdünnte Chlorwasserstoffsäure) verwendet. Das Flussmittel entfernt das Zinkoxid und ermöglicht der Legierung 50/50, das Blech zu benetzen. PSA: Handschuhe, Schutzbrille und Halbmaske mit E-P3-Filter gegen Säuredämpfe.
Deckel positionieren
Den Deckel so auf den Sargkasten legen, dass der Rand gleichmäßig anliegt. Mit Klammern oder Gewichten fixieren, damit er sich beim Löten nicht verschiebt. Die Ebenheit der Kontaktflächen prüfen.
Erwärmen mit dem Gaslötkolben
Das Blech an der Startstelle mit einem Gaslötkolben (Flüssiggas, Propan oder Butan) oder einem elektrischen Lötkolben im Fügebereich auf etwa 250 °C erwärmen, oberhalb des Liquidus der Legierung (215 °C). Überhitzung vermeiden: Zinkblech schmilzt bei 419 °C und brennt leicht durch.
Lötstange 50/50 auftragen
Die Lötstange mit Halbmondprofil (flache Seite nach unten) auf die heiße Stelle legen. Die Legierung beginnt allmählich zu schmelzen. Gleichmäßig entlang des gesamten Deckelumfangs fließen lassen und dabei eine durchgehende Naht von 3–5 mm einhalten.
Naht modellieren
Im Erstarrungsintervall (183–215 °C) bleibt die Legierung verarbeitbar: Mit der Lötkolbenspitze oder einem Spachtel die Naht modellieren, um eine gleichmäßige Oberfläche und ein abgerundetes Profil zu erhalten. Mit eutektischen Legierungen (Sn63Pb37) ist dieser Schritt sehr schwierig.
Abkühlen und Prüfen
Natürlich abkühlen lassen (nicht mit Wasser beschleunigen) und die Flussmittelrückstände mit einem feuchten Tuch entfernen. Die Naht visuell auf Mikroporen, Risse oder Unterbrechungen prüfen. Die Dichtheit mit einer Druckprüfung oder einer lückenlosen Sichtkontrolle überprüfen.
Sicherheit: für Absaugung und Belüftung des Arbeitsraums sorgen; PSA: Halbmaske mit E-P3-Filter gegen Säure- und Flussmitteldämpfe, Handschuhe, Schutzbrille. Bei Löttemperaturen entstehen aus Blei keine nennenswerten Dämpfe: Das Risiko besteht vor allem durch Kontakt und Verschlucken, daher Hände waschen und im Arbeitsbereich nicht essen. Das italienische D.Lgs 81/2008 legt für Blei einen Grenzwert von 0,15 mg/m³ und einen biologischen Grenzwert von 60 µg/100 ml fest; die arbeitsmedizinische Vorsorge ist oberhalb der Schwellen des Anhangs XLIII-bis verpflichtend, in vom Betriebsarzt festgelegten Abständen. Die Richtlinie (EU) 2024/869 sieht niedrigere Werte vor, die mit der nationalen Umsetzung gelten.
Legierung 50/50 von Dickmann: Daten für Zinksärge
Technische Daten der Lötstange Sn50/Pb50 in der Standardausführung für das Verlöten von Särgen
| Eigenschaft | Wert | Einheit | Hinweise |
|---|---|---|---|
| Zusammensetzung | Sn 50 / Pb 50 | % | Ausgewogenes Zinn-Blei-Verhältnis |
| Solidus / Liquidus | 183 / 215 | °C | Erstarrungsintervall 32 °C |
| Dichte | 8,9 | g/cm³ | Bei 20 °C |
| Querschnitt der Lötstange | 10 x 6 | mm | Halbmondprofil mit Prägung „50%“ |
| Standardlänge | 410 | mm | Standard in der Spenglerei |
| Verpackung | 25 | kg/Karton | Paletten auf Anfrage |
| Standard-Zinkstärke Sarg | 0,66 | mm | Mindestwert, Art. 30 DPR 285/1990 |
| Zinkstärke bei Ausnahmeregelung | 0,74 | mm | Beisetzung mit Ausnahmegenehmigung (Art. 106 DPR 285/1990, Rundschreiben 24/1993) |
Einsatzbereiche des Verlötens von Zink
Wo das Löten mit 50/50 bei Zinksärgen und Metallkisten eingesetzt wird
Bestattungswesen
Hermetischer Verschluss durch Löten der inneren Zinksärge, gefordert nach Art. 30 des italienischen DPR 285/1990 für die Beisetzung und für die in der Verordnung vorgesehenen Überführungen. Durchgehende Randverlötung für die Dichtheit des Sarges.
Industrieverpackung
Versiegeln von Kisten und Behältern aus verzinktem Blech für den Versand empfindlicher Güter: Elektronik, Präzisionsinstrumente, Museumsgut. Die dichte Verlötung schützt vor Feuchtigkeit und eindringendem Wasser.
Exhumierungen und Friedhofsbedarf
Verlöten von Gebeinkästen aus Zink und Behältern für sterbliche Überreste. Eigene Belieferung für Bestattungsunternehmen und Steinmetze mit gebrauchsfertigen Lötstangen in Kartons à 25 kg.
Spezielle Bauspenglerei
Löten komplexer Blechabdeckungen und Dachrinnenverbindungen aus Zink, Reparatur und Restaurierung von Zinkdächern. Die 50/50 ermöglicht ein feines Modellieren der Naht an sichtbaren Fugen und Rundungen; für Titanzink geben die Hersteller 40/60 oder 50/50 mit niedrigem Antimongehalt (Sb < 0,5 %) an.
Warmlöten vs. Kaltverschluss
Vergleich zwischen dem traditionellen Verfahren mit Lötstange 50/50 und Strukturklebstoffen
| Eigenschaft | Löten mit 50/50 (warm) | Kaltverschluss (Klebstoff) | Vorteil |
|---|---|---|---|
| Konformität mit DPR 285/1990 | Ja (Flammlöten, Art. 30) | Ja (Rundschreiben Gesundheitsministerium Nr. 24 vom 24.6.1993) | Beide |
| Dichtheit | Ausgezeichnet – durchgehende metallurgische Verbindung | Gut – abhängig vom Klebstoff | 50/50 ✅ |
| Bearbeitungszeit | 20–40 Minuten (Standardumfang) | 10–20 Minuten + Trocknungszeit | Klebstoff |
| Erforderliche Qualifikation | Qualifizierter Löter | Ungelernte Arbeitskraft | Klebstoff |
| Arbeitssicherheit | Flussmittel- oder Säuredämpfe, Kontakt mit Blei – PSA vorgeschrieben | Lösemitteldämpfe – PSA empfohlen | Klebstoff |
| Mechanische Festigkeit der Verbindung | Etwa 35–45 N/mm² (Vollmaterial) | Je nach Klebstoff unterschiedlich | Gleichwertig |
| Langzeitbeständigkeit | Jahrzehnte – das Metall altert nicht | Unterschiedlich – manche Klebstoffe versagen | 50/50 ✅ |
| Tradition und Akzeptanz | Historischer Standard, weithin akzeptiert | Seit 1993 zulässig, weniger verbreitet | 50/50 |
Das Warmlöten mit der Lötstange 50/50 bleibt der am weitesten verbreitete und akzeptierte Standard für Särge. Der Kaltverschluss ist seit 1993 eine zulässige Alternative, hat das traditionelle Verlöten aber noch nicht verdrängt.
Häufige Fragen zum Löten von Zinksärgen
Was Sie vor der Bestellung wissen sollten
Angebot für das Löten von Zinksärgen anfordern
Entdecken Sie unsere Übersichtsseite zu Zinn-Blei-Lötstangen 50/50.
Telefon
+39 02 6604 7053